Horno de atmósfera tipo caja: una guía práctica para el tratamiento térmico controlado

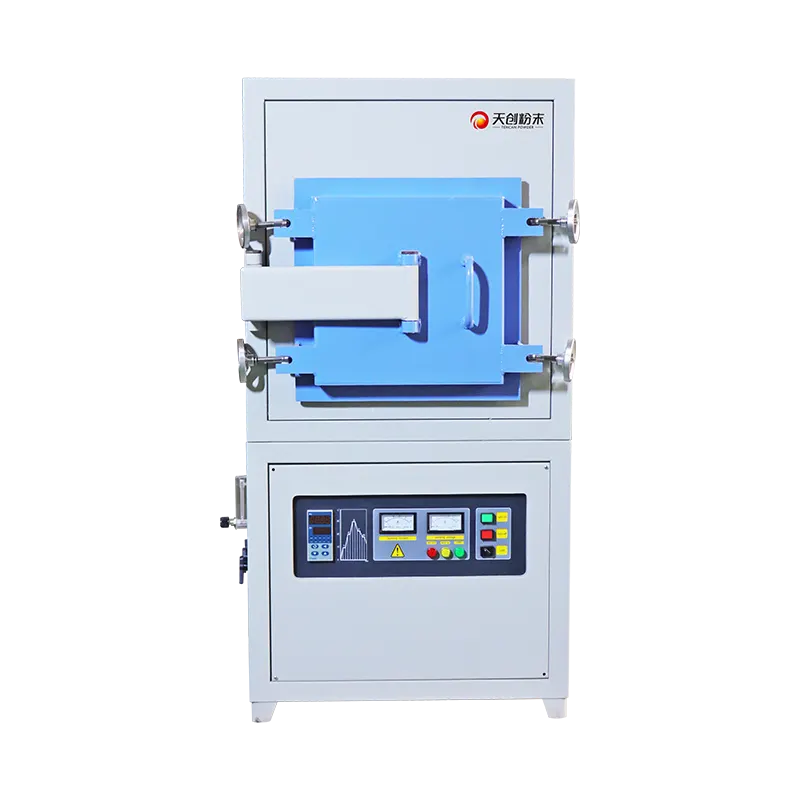
Si trabaja con polvos, cerámica o piezas metálicas, ya sabrá que un horno no es sólo una caja caliente. La atmósfera dentro de la cámara puede decidir si un lote sale brillante y limpio o opaco, oxidado y chatarra. Ahí es donde un Horno de atmósfera tipo caja se gana su lugar en el taller: le brinda un espacio sellado y controlable donde el calor y el gas trabajan juntos en lugar de luchar entre sí.
Esta guía es para la persona que tiene que hacer que ese control sea repetible: el ingeniero de procesos, el gerente de laboratorio o el líder de producción que quiere menos sorpresas y un mejor manejo de lo que sucede dentro de la cámara. Mantendremos los términos técnicos, pero los explicaremos en un lenguaje sencillo a medida que avancemos.
Qué hace realmente un horno de atmósfera tipo caja
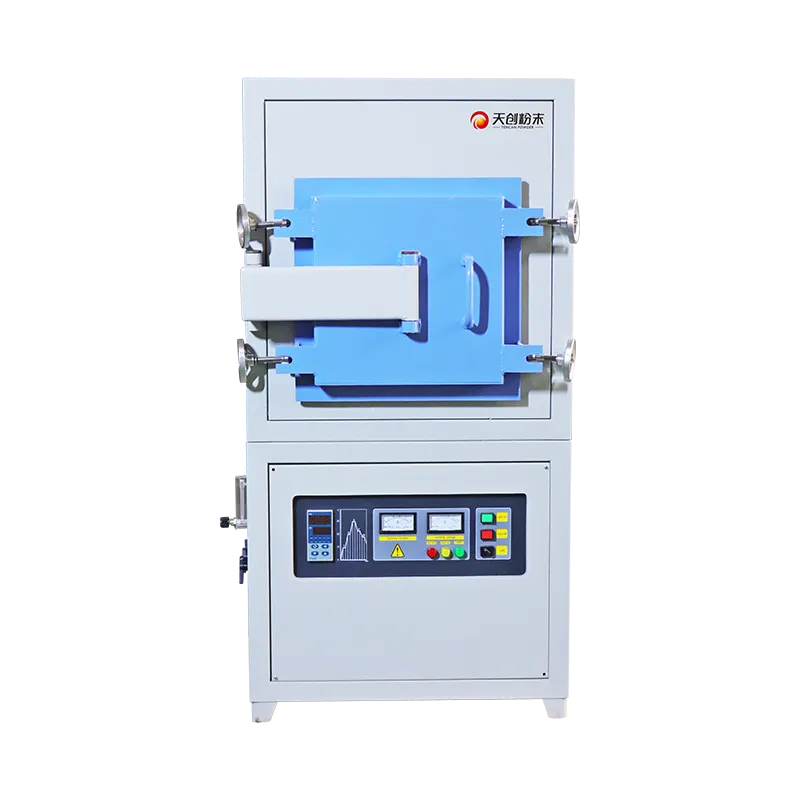
En esencia, el horno es una cámara con una puerta, un sistema de calefacción, aislamiento y un paquete de gestión de gas. Usted carga el trabajo, cierra la cámara y luego controla dos cosas a la vez: la temperatura a lo largo del tiempo y la composición del gas alrededor de la carga. Una caldera de aire estándar solo controla la temperatura. Un horno atmosférico también controla la química en la superficie. Esa diferencia es la razón por la que la misma aleación puede salir brillante en un horno y cubierta de incrustaciones en otro.
La etiqueta "tipo caja" describe la forma de la cámara en lugar de un solo proceso. Obtiene un espacio de trabajo que es fácil de cargar con bandejas, accesorios o lotes pequeños, y puede organizar la carga para adaptarla al flujo de gas y al patrón de calefacción. Esto suena simple y, mecánicamente, a menudo lo es. La parte difícil es mantener la cámara sellada y la atmósfera estable desde la primera purga hasta el enfriamiento final.
Verá estos hornos en laboratorios, líneas piloto y células de producción. Manejan trabajos donde la superficie importa: sinterización, recocido, soldadura fuerte, desaglomerado y otros tratamientos térmicos donde el oxígeno es el enemigo. La capacidad exacta depende de la construcción, así que trate el horno como un sistema (cámara, tren de gas, controles y dispositivos de seguridad) en lugar de una caja con un calentador.
Por qué la atmósfera importa tanto como la temperatura
El oxígeno es paciente. A temperatura ambiente puede que sirva de poco. A 800°C o 1000°C puede reaccionar rápidamente con las superficies metálicas, formando incrustaciones de óxido, cambiando el carbono de la superficie o estropeando la apariencia de una pieza. La humedad empeora el problema porque el vapor de agua puede liberar oxígeno en la superficie y dejar que el hidrógeno haga su propia química. Incluso las fugas pequeñas pueden impedir que un horno funcione como dice la receta.
La atmósfera también afecta la forma en que se mueve el calor. Un gas denso puede transferir calor de manera diferente que un ambiente de baja presión o vacío. Puede ayudar a eliminar los volátiles de la carga o puede transportar contaminantes hacia ella si el flujo está mal diseñado. En la pulvimetalurgia, el gas puede influir en la reducción del óxido, la eliminación del aglutinante y la densidad final de la pieza. En la soldadura fuerte, puede decidir si el metal de aportación moja la junta o se forma una bola y se niega a fluir.
Por eso “ponerlo a 900°C y esperar” no es un proceso. Necesita saber qué gas está presente, qué tan limpio está, cuánta humedad transporta y cómo se comporta la cámara durante el calentamiento y el enfriamiento. Una caldera con buen control de la temperatura pero mal control de la atmósfera es como un automóvil con un motor potente y sin volante: puede generar calor, pero no puede llevarlo de manera confiable a donde desea ir.
Dentro de la cámara: las partes que dan forma a su resultado
Calor, aislamiento y zona caliente
Los elementos calefactores y el aislamiento crean la zona caliente, el volumen donde la temperatura es lo suficientemente uniforme para su proceso. Cargue demasiado cerca de un elemento y creará un punto activo. Cargue demasiado cerca de una puerta fría y creará una esquina lenta. Un buen diseño de caldera distribuye el calor, pero la disposición de los accesorios y la carga sigue siendo importante. Una bandeja que bloquea el flujo de gas puede privar a la mitad de la carga, mientras que las partes exteriores reciben mucha atmósfera fresca.
Sellos, líneas de gas y escape.
El sello de la cámara es el guardián. Las juntas de las puertas, los pasamuros, los puertos de termopares y cualquier pieza móvil deben mantener el aire exterior afuera y el gas de proceso adentro. El gas ingresa a través de una línea controlada, a menudo después de la filtración y medición del flujo, y sale a través de una ruta de escape o control de presión. Si el escape está demasiado abierto, es posible que la cámara nunca genere una atmósfera limpia. Si está demasiado cerrado, la presión puede aumentar y los productos volátiles pueden permanecer.
Controles y registros
Los controles modernos hacen más que mantener un punto de ajuste. Ejecutan perfiles de rampa y remojo, administran temporizadores de purga, monitorean interbloqueos de seguridad y registran temperaturas, flujo de gas y, a veces, oxígeno o punto de rocío. Ese registro es valioso. Cuando un lote sale mal, una línea de tendencia puede indicarle si el problema fue el calor, el gas, la humedad o el tiempo humano.
El ciclo de purga: el aire limpio no es aire vacío
Antes de que un horno pueda proteger una carga, tiene que eliminar el aire que había allí antes de que entrara la carga. Esa es la purga. En una purga simple, se llena la cámara con gas inerte y se deja salir la mezcla. En una buena purga, uno piensa en dónde están los puntos muertos, cuánto gas se necesita para barrerlos y cómo sabrá que el trabajo está hecho.
La purga únicamente por tiempo es común y no muy precisa. Una cámara con una gran carga y muchos accesorios puede necesitar más tiempo que una cámara vacía. Una fuga puede seguir entrando aire mientras se purga. Una línea de gas con bajo flujo puede verse bien en el cronómetro pero no barrer las esquinas. Si puede medir el oxígeno o el punto de rocío, utilice esa medida para confirmar la purga, no solo una cuenta regresiva.
La misma lógica se aplica al final del ciclo. Si abre la cámara mientras la carga aún está caliente, el oxígeno puede entrar y deshacer el trabajo de las últimas horas. Un enfriamiento controlado bajo atmósfera, seguido de una temperatura de apertura segura, protege tanto a la carga como al operador. La receta del horno debe indicar cuándo se puede detener el gas, cuándo se puede abrir la puerta y quién puede anular esa secuencia.
Lectura de oxígeno, punto de rocío, presión y flujo
La concentración de oxígeno generalmente se informa en partes por millón o ppm. Un ppm es una parte en un millón, una fracción minúscula. Para algunos procesos, unos cientos de ppm están bien. Para otros, desea ppm de un solo dígito o mejor. El objetivo depende del metal, la temperatura y el tiempo que pasa la carga en la zona caliente. No tomes prestado un número de un proceso diferente y asumas que funcionará.
El punto de rocío indica cuánta humedad hay en el gas. Es la temperatura a la que el vapor de agua comienza a condensarse. Un punto de rocío bajo significa gas seco; un punto de rocío alto significa que el gas transporta humedad que puede oxidar la carga. El punto de rocío es especialmente útil porque los problemas de humedad no siempre son visibles en un medidor de flujo.
La presión y el flujo están relacionados pero no son lo mismo. El flujo es la cantidad de gas que se mueve a través del sistema en un tiempo determinado. La presión es el empujón que hay detrás. Una cámara puede mostrar una presión positiva y aun así tener un intercambio de gases deficiente en una esquina. También puede mostrar un buen flujo mientras se pierde aire a través de un sello defectuoso. Observe la tendencia, no un número. Un horno estable tiene un patrón repetible: purgar, calentar, remojar, enfriar, descargar.
Combinar la atmósfera con el trabajo
La atmósfera tiene que coincidir con la química del trabajo. Los gases inertes como el nitrógeno o el argón son habituales cuando el objetivo es mantener alejado el oxígeno. Los gases reductores pueden hacer más: pueden ayudar a eliminar el óxido de una superficie, pero también plantean cuestiones de seguridad y control de procesos. El vacío es otra ruta; elimina los gases reactivos y puede ayudar con la desgasificación, pero cambia la transferencia de calor y impone diferentes exigencias a la cámara y los sellos.
La elección correcta depende del material, la superficie que necesita y lo que puede manipular. Un recocido brillante puede necesitar una atmósfera muy limpia y seca. Un ciclo de sinterización puede tolerar más, pero también puede liberar volátiles de los aglutinantes que deben eliminarse. Es posible que la soldadura fuerte necesite un gas que proteja tanto el metal base como el relleno. No elija un gas sólo porque le resulte familiar.
La temperatura también cambia las reglas. Un gas que es inofensivo a baja temperatura puede reaccionar a alta temperatura. Una carga que está limpia cuando entra puede desgasificarse a medida que se calienta. Es por eso que la receta de la atmósfera debe escribirse teniendo en cuenta el ciclo completo: purgar, aumentar, remojar, enfriar y descargar. Si el gas sólo es adecuado durante el remojo, el proceso no está realmente bajo control.
Perfiles de calor y diseño de carga
Un perfil de calor es la historia de la temperatura del lote: qué tan rápido sube, cuánto tiempo se mantiene y cómo se enfría. La atmósfera y el perfil térmico son socios. Si aumenta demasiado rápido, la carga puede agrietarse, deformarse o liberar volátiles más rápido de lo que el escape puede eliminarlos. Si aumenta demasiado lentamente, puede producir granos, perder productividad o dejar que la contaminación tenga más tiempo para actuar. La rampa adecuada es la que su material y accesorios pueden tolerar.
El diseño de la carga es la variable silenciosa. Las piezas apiladas firmemente se protegen entre sí del flujo de gas. Un dispositivo pesado puede actuar como un disipador de calor, por lo que el termopar lee una temperatura mientras las piezas se asientan en otra. Las bandejas con fondos sólidos pueden atrapar gas y crear zonas estancadas. Si desea repetibilidad, trate la carga como parte de la receta del horno: misma bandeja, mismo espacio, misma masa, misma orientación siempre que sea posible.
La refrigeración merece su propio plan. En muchos hornos, la carga todavía está químicamente activa mientras se enfría. Si la atmósfera se corta demasiado pronto, la superficie puede oxidarse incluso aunque la parte de calentamiento del ciclo se vea perfecta. Un enfriamiento controlado bajo un gas limpio, con una temperatura de apertura de puerta definida, suele marcar la diferencia entre una pieza brillante y una opaca. El horno sólo puede seguir el plan que le des, así que dale uno completo.
Dónde se ganan el sustento estos hornos
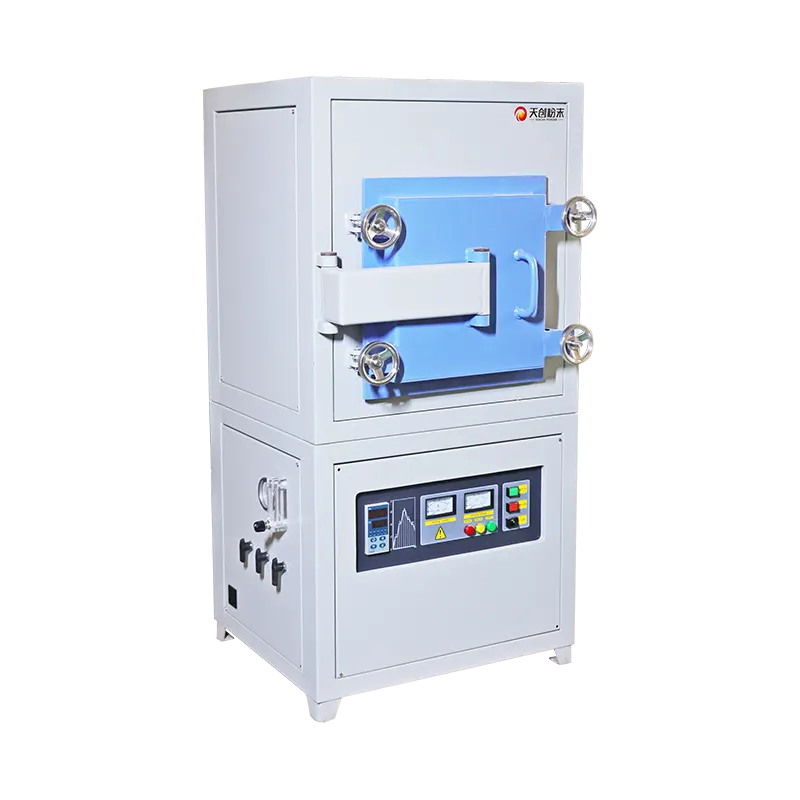
Estos hornos aparecen allí donde tanto la superficie como la microestructura importan. En pulvimetalurgia, se utilizan para la sinterización y el tratamiento térmico de compactos, donde el control de óxido y la eliminación de aglutinantes pueden hacer o deshacer la pieza final. En cerámica, apoyan la densificación, la unión y otros pasos de alta temperatura que necesitan un ambiente controlado. En metalurgia, se encargan de ciclos de recocido, alivio de tensiones, soldadura fuerte y similares en los que la incrustación o la descarburación le costarían un lote.
También son útiles en laboratorios y plantas piloto, donde una cámara de caja flexible facilita probar un accesorio, una mezcla de gases o un nuevo material sin comprometerse con una línea de producción completa. Las mismas características que hacen que un horno de producción sea confiable (sellos, control de gas, registros) hacen que un horno de laboratorio sea útil para aprender. Puede ejecutar un lote pequeño, estudiar el resultado y luego escalar la receta con menos incógnitas.
El hilo conductor no es una sola industria. Es la necesidad de separar la carga del aire mientras la calientas. Si su proceso puede tolerar aire, probablemente no necesite un horno atmosférico. Si la química de la superficie, el color, la conductividad o la resistencia de la pieza dependen de lo que hay en el aire, la atmósfera no es un detalle. Es parte del producto.
Seguridad en torno a gases inertes y reductores
Los gases inertes no son inofensivos sólo porque no sean inflamables. El nitrógeno y el argón pueden desplazar el oxígeno de una habitación y una pequeña fuga en un espacio cerrado puede crear un riesgo de asfixia. Trate las reglas de monitoreo de gas, ventilación y espacios confinados como parte de la instalación del calefactor, no como extras opcionales.
Los gases reductores o inflamables añaden otra capa. Necesitan tuberías adecuadas, comprobaciones de fugas, detección de llamas o gases cuando corresponda, y un procedimiento claro sobre qué hacer si suena la alarma de gas. El horno no debería poder calentarse con una secuencia atmosférica insegura. Los enclavamientos, la purga antes de la energía y los apagados controlados están ahí para proteger a las personas primero y luego a los equipos.
El lado humano importa tanto como el hardware. Capacite a todos los que cargan, descargan o cambian una receta. Haga de la temperatura de apertura de la puerta una regla, no una sugerencia. Etiquetar las líneas de gas. Mantenga despejada el área alrededor del horno. Un horno es una herramienta, pero es una herramienta que combina calor, presión y, a veces, gases peligrosos. Respete esa combinación y el proceso se volverá mucho menos emocionante, en el mejor de los casos.
Mantenimiento que protege la repetibilidad
La repetibilidad varía cuando falla el mantenimiento. Las juntas de las puertas se endurecen, los sellos se endurecen, los termopares envejecen, las líneas de gas acumulan residuos y los filtros se cargan. Ninguno de estos fracasos suele anunciarse con una ruptura dramática. Se manifiestan como un aumento lento del oxígeno, una purga más prolongada, un cambio de color en la carga o una compensación de temperatura que nadie nota hasta que el lote no cumple con las especificaciones.
Cree un ritmo de mantenimiento sencillo. Verifique los sellos y la alineación de las puertas. Inspeccione las líneas de gas y los accesorios en busca de fugas. Confirme que los controladores y sensores de flujo estén leyendo correctamente. Mira el camino del escape. Limpiar o reemplazar filtros. Verifique el termopar y el circuito de control con una referencia conocida. Mantenga registros de lo que cambió. Si reemplaza una junta, anótelo; si ajusta un flujo, anótelo. Esa historia convierte un misterio en una tarea de mantenimiento.
La calibración no es una ceremonia que se realiza una vez al año. Es una forma de mantener la honestidad del horno. Lo mismo se aplica a los sensores de oxígeno y de punto de rocío, si los utiliza. Un sensor que se ha desviado puede hacer que una buena atmósfera parezca mala o una mala atmósfera aceptable. Trate las medidas como equipos que necesitan cuidados, no como adornos en una pantalla.
Qué preguntar antes de comprar
Comience con el trabajo, no con el folleto. ¿Qué materiales procesarás? ¿Qué atmósfera necesitas y qué tan limpia debe ser? ¿Qué tamaño y forma de carga utilizará con más frecuencia? ¿Qué tan rápido necesitas calentar y enfriar? ¿Qué registros necesitas mantener? Las respuestas reducen el campo rápidamente y le brindan una mejor conversación con cualquier proveedor.
Luego mire el horno como un sistema. Pregunte sobre el volumen de la cámara y la zona caliente utilizable, la temperatura máxima y los elementos calefactores, el diseño del sello, el tren de gas, el escape, el sistema de control y los enclavamientos de seguridad. Pregunte cómo se verifica la purga y cómo se controla la secuencia de apertura de la puerta. Pregunte qué elementos de mantenimiento son normales y qué tan fáciles son de alcanzar. Un horno que es difícil de mantener será un horno que se desplaza.
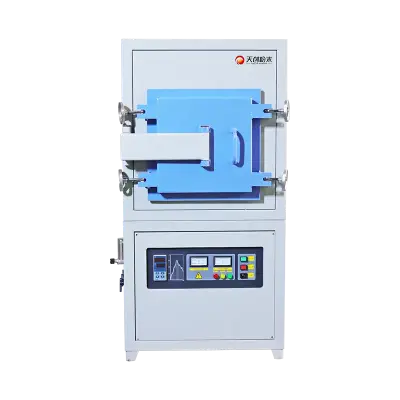
También ayuda ver los detalles reales de construcción del modelo que está considerando. El TENCAN Página de horno de atmósfera tipo caja es un lugar útil para verificar la información actual del producto y confirmar la configuración que se adapta a su proceso. No asuma que un horno atmosférico es intercambiable con otro. El tamaño de la cámara, el sellado, el control de gas y las características de seguridad pueden diferir mucho, y esas diferencias se reflejan en los resultados.
Errores comunes que cuestan coherencia
Un error común es perseguir la temperatura e ignorar la atmósfera. Un perfil perfecto en una cámara sucia todavía produce una pieza sucia. Otra es la purga por hábito en lugar de por medida. Si no sabes cuándo la cámara está limpia, no sabes cuándo comienza el proceso. Un tercero es cargar la cámara lo más ajustadamente posible para ahorrar un ciclo. Eso puede bloquear el flujo de gas, crear puntos fríos y hacer que el siguiente lote sea inconsistente.
La gente también abre la puerta demasiado pronto. La carga puede parecer fría por fuera, pero la superficie aún puede ser reactiva. Saltarse una verificación de fugas después del mantenimiento es otra falla silenciosa. También lo es usar una línea de gas o un regulador que nunca fue diseñado para el flujo o la pureza que necesita. Ninguno de estos errores parece dramático en ese momento. Aparecen más tarde como desechos, reelaboraciones o un proceso que “a veces funciona”.”
La solución no suele ser exótica. Escribe la receta completamente. Mide lo que importa. Mantenga la cámara limpia y sellada. Entrena a las personas que tocan el horno. Cambie una variable a la vez cuando solucione problemas. Y recuerda que la atmósfera no es una condición de fondo. Es una parte activa del proceso, al igual que la temperatura y el tiempo.
Una mejor ventana de proceso comienza con un mejor control
Un horno atmosférico tipo caja le brinda una cámara compacta y flexible para el tratamiento térmico donde el gas alrededor de la carga es importante. No hará que una mala receta sea buena y no reemplazará una buena medida. Lo que puede hacer es ofrecerle un entorno repetible, uno en el que la purga, el gas, el calor y el enfriamiento sigan el mismo plan en todo momento.
Si está configurando un nuevo proceso, comience con el material y la superficie que necesita, luego retroceda hasta la atmósfera, el diseño de la carga y el mantenimiento. Si está arreglando un proceso existente, busque primero las variables silenciosas: sellos, humedad, tiempo de purga y temperatura de apertura de la puerta. Ahí es donde realmente viven muchos “problemas de horno”.
El objetivo no es un horno que parezca impresionante en una hoja de datos. Es un horno que te da el mismo resultado el martes que el lunes, con un registro que explica por qué. Eso es lo que realmente significa la atmósfera controlada en la práctica: un estándar más útil que un simple número de temperatura.
Related Products
Contáctenos
Nuestro equipo profesional le responderá en el plazo de un día laborable. ¡No dude en contactarnos!