Four à atmosphère en forme de boîte : un guide pratique pour le traitement thermique contrôlé

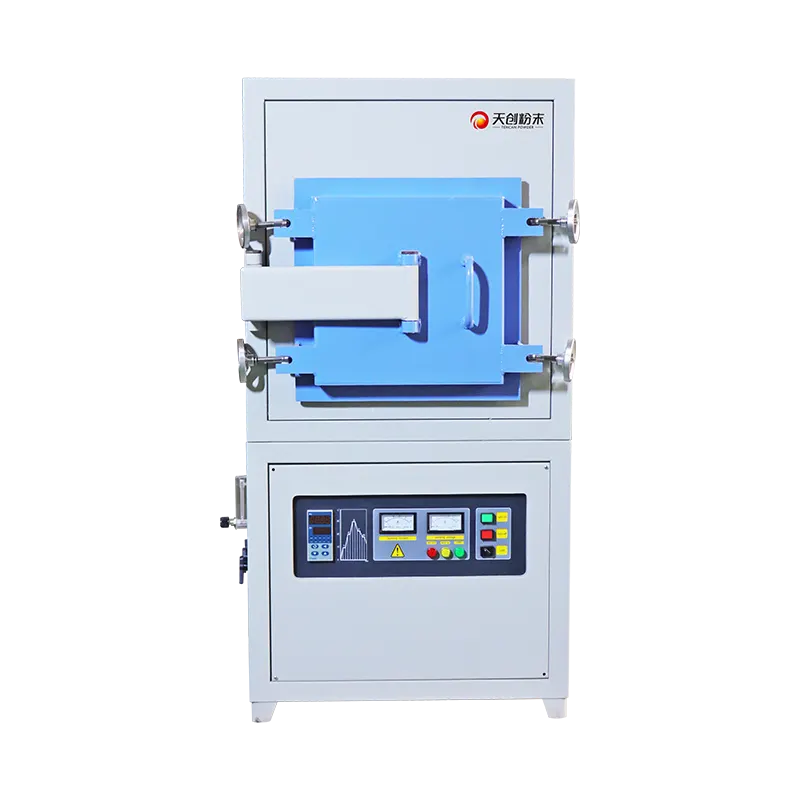
Si vous travaillez avec des poudres, de la céramique ou des pièces métalliques, vous savez déjà qu'un four n'est pas qu'une simple boîte chaude. L’atmosphère à l’intérieur de la chambre peut décider si un lot en ressort brillant et propre ou terne, oxydé et mis au rebut. C'est là qu'un Four à atmosphère de type boîte gagne sa place dans l'atelier : il vous offre un espace scellé et contrôlable où la chaleur et le gaz travaillent ensemble au lieu de se combattre.
Ce guide s'adresse à la personne qui doit rendre ce contrôle reproductible : l'ingénieur de procédés, le responsable de laboratoire ou le responsable de production qui souhaite moins de surprises et une meilleure maîtrise de ce qui se passe à l'intérieur de la chambre. Nous conserverons les termes techniques, mais nous les expliquerons dans un langage simple au fur et à mesure.
Ce que fait réellement un four à atmosphère de type boîte
À la base, le four est une chambre avec une porte, un système de chauffage, une isolation et un ensemble de gestion du gaz. Vous chargez la pièce, fermez la chambre, puis contrôlez deux choses à la fois : la température dans le temps et la composition du gaz autour de la charge. Une fournaise à air standard contrôle uniquement la température. Un four à atmosphère contrôle également la chimie à la surface. Cette différence explique pourquoi le même alliage peut ressortir brillant dans un four et recouvert de tartre dans un autre.
L'étiquette « type boîte » décrit la forme de la chambre plutôt qu'un processus unique. Vous obtenez un espace de travail facile à charger avec des plateaux, des luminaires ou de petits lots, et vous pouvez organiser la charge en fonction du débit de gaz et du modèle de chauffage. Cela semble simple, et mécaniquement, c'est souvent le cas. Le plus difficile est de maintenir la chambre étanche et l’atmosphère stable depuis la première purge jusqu’au refroidissement final.
Vous verrez ces fours dans les laboratoires, les lignes pilotes et les cellules de production. Ils effectuent des travaux où la surface compte : frittage, recuit, brasage, déliantage et autres traitements thermiques où l'oxygène est l'ennemi. La capacité exacte dépend de la construction, alors traitez le four comme un système (chambre, rampe de gaz, commandes et dispositifs de sécurité) plutôt que comme une boîte contenant un appareil de chauffage.
Pourquoi l'atmosphère compte autant que la température
L'oxygène est patient. À température ambiante, cela peut faire peu. À 800°C ou 1 000°C, il peut réagir rapidement avec les surfaces métalliques, formant du tartre d'oxyde, modifiant le carbone de la surface ou altérant l'apparence d'une pièce. L'humidité aggrave le problème, car la vapeur d'eau peut libérer de l'oxygène à la surface et laisser l'hydrogène faire sa propre chimie. Même de petites fuites peuvent empêcher un four de faire ce que dit la recette.
L’atmosphère affecte également la façon dont la chaleur se déplace. Un gaz dense peut transférer la chaleur différemment d’un environnement à basse pression ou sous vide. Cela peut aider à éliminer les substances volatiles de la charge, ou à transporter des contaminants vers elle si le flux est mal conçu. Dans la métallurgie des poudres, le gaz peut influencer la réduction des oxydes, l’élimination des liants et la densité finale de la pièce. Lors du brasage, il peut décider si le métal d'apport mouille le joint ou s'il forme une boule et refuse de couler.
C’est pourquoi « régler à 900°C et attendre » n’est pas un processus. Vous devez savoir quel gaz est présent, à quel point il est propre, quelle quantité d'humidité il transporte et comment la chambre se comporte pendant le chauffage et le refroidissement. Un four avec un bon contrôle de la température mais un mauvais contrôle de l’atmosphère est comme une voiture avec un moteur puissant et sans volant : il peut produire de la chaleur, mais il ne peut pas vous emmener de manière fiable là où vous voulez aller.
À l'intérieur de la chambre : les éléments qui façonnent votre résultat
Chaleur, isolation et zone chaude
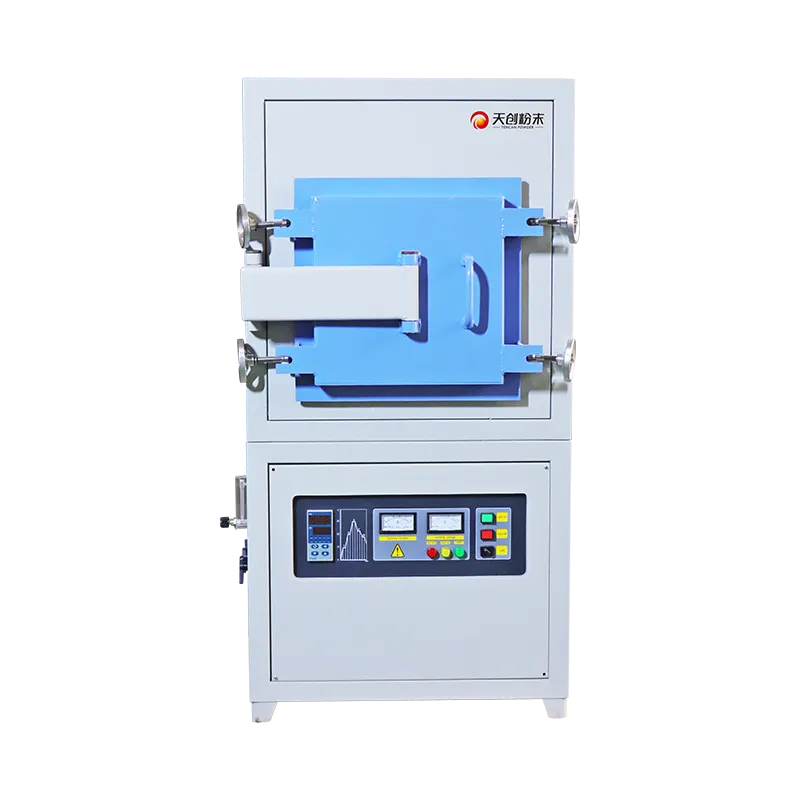
Les éléments chauffants et l'isolation créent la zone chaude, le volume où la température est suffisamment uniforme pour votre processus. Chargez trop près d'un élément et vous créez un point chaud. Chargez trop près d'une porte froide et vous créez un virage lent. Une bonne conception du four diffuse la chaleur, mais la disposition de vos appareils et de votre charge reste importante. Un plateau qui bloque le flux de gaz peut affamer le milieu de la charge tandis que les parties extérieures reçoivent beaucoup d'atmosphère fraîche.
Joints, conduites de gaz et échappement
Le sceau de la chambre est le gardien. Les joints de porte, les traversées, les ports de thermocouple et toutes les pièces mobiles doivent empêcher l'air extérieur d'entrer et le gaz de traitement d'entrer. Le gaz entre par une conduite contrôlée, souvent après filtration et mesure du débit, et sort par un chemin d'échappement ou de contrôle de pression. Si l’échappement est trop ouvert, la chambre risque de ne jamais créer une atmosphère propre. S'il est trop fermé, la pression peut augmenter et des produits volatils peuvent persister.
Contrôles et enregistrements
Les commandes modernes font plus que maintenir un point de consigne. Ils exécutent des profils de rampe et de trempage, gèrent les minuteries de purge, surveillent les verrouillages de sécurité et enregistrent les températures, le débit de gaz et parfois l'oxygène ou le point de rosée. Ce record est précieux. Lorsqu'un lot ne fonctionne pas correctement, une ligne de tendance peut vous indiquer si le problème est dû à la chaleur, au gaz, à l'humidité ou au timing humain.
Le cycle de purge : de l’air propre n’est pas de l’air vide
Avant qu'un four puisse protéger une charge, il doit éliminer l'air qui s'y trouvait avant l'entrée de la charge. C'est la purge. Lors d'une simple purge, vous remplissez la chambre de gaz inerte et laissez le mélange sortir. Lors d'une bonne purge, vous réfléchissez à l'endroit où se trouvent les points morts, à la quantité de gaz nécessaire pour les balayer et à la manière dont vous saurez que le travail est terminé.
La purge uniquement temporelle est courante et peu précise. Une chambre avec une charge importante et de nombreux accessoires peut nécessiter plus de temps qu'une chambre vide. Une fuite peut continuer à aspirer de l’air pendant que vous purgez. Une conduite de gaz avec un faible débit peut sembler correcte sur la minuterie mais ne pas réussir à balayer les coins. Si vous pouvez mesurer l'oxygène ou le point de rosée, utilisez cette mesure pour confirmer la purge, pas seulement un compte à rebours.
La même logique s’applique en fin de cycle. Si vous ouvrez la chambre alors que la charge est encore chaude, l’oxygène peut s’y précipiter et annuler le travail des dernières heures. Un refroidissement contrôlé sous atmosphère, suivi d'une température d'ouverture sûre, protège à la fois la charge et l'opérateur. La recette du four doit indiquer quand le gaz peut être arrêté, quand la porte peut être ouverte et qui est autorisé à annuler cette séquence.
Lecture de l'oxygène, du point de rosée, de la pression et du débit
La concentration d'oxygène est généralement indiquée en parties par million, ou ppm. Un ppm équivaut à une partie sur un million, une infime fraction. Pour certains processus, quelques centaines de ppm suffisent. Pour d’autres, vous voulez un ppm à un chiffre ou mieux. L'objectif dépend du métal, de la température et de la durée pendant laquelle la charge passe dans la zone chaude. N'empruntez pas un numéro à un processus différent et ne supposez pas que cela fonctionnera.
Le point de rosée vous indique la quantité d’humidité présente dans le gaz. C'est la température à laquelle la vapeur d'eau commence à se condenser. Un point de rosée bas signifie du gaz sec ; un point de rosée élevé signifie que le gaz transporte de l'humidité qui peut oxyder votre charge. Le point de rosée est particulièrement utile car les problèmes d’humidité ne sont pas toujours visibles sur un débitmètre.
La pression et le débit sont liés mais pas identiques. Le débit correspond à la quantité de gaz qui circule dans le système en un temps donné. La pression est la poussée derrière tout cela. Une chambre peut présenter une pression positive tout en ayant un mauvais échange gazeux dans un coin. Il peut également montrer un bon débit tout en laissant échapper de l’air à travers un mauvais joint. Surveillez la tendance, pas un chiffre. Un four stable a un schéma reproductible : purge, chauffage, trempage, refroidissement, déchargement.
Faire correspondre l'atmosphère au travail
L’atmosphère doit correspondre à la chimie de l’œuvre. Les gaz inertes tels que l'azote ou l'argon sont courants lorsque l'objectif est d'éloigner l'oxygène. La réduction des gaz peut faire plus : ils peuvent aider à éliminer l’oxyde d’une surface, mais ils soulèvent également des questions de sécurité et de contrôle des processus. Le vide est une autre voie ; il élimine les gaz réactifs et peut aider au dégazage, mais il modifie le transfert de chaleur et impose des exigences différentes à la chambre et aux joints.
Le bon choix dépend du matériau, de la surface dont vous avez besoin et de ce que vous êtes autorisé à manipuler. Un recuit brillant peut nécessiter une atmosphère très propre et sèche. Un cycle de frittage peut tolérer davantage, mais il peut également libérer des substances volatiles provenant des liants qui doivent être balayées. Le brasage peut nécessiter un gaz qui protège à la fois le métal de base et la charge. Ne choisissez pas un gaz simplement parce qu’il vous est familier.
La température change aussi les règles. Un gaz inoffensif à basse température peut réagir à haute température. Une charge qui est propre au moment de son entrée peut dégazer en chauffant. C'est pourquoi la recette de l'atmosphère doit être rédigée en gardant à l'esprit le cycle complet : purge, rampe, trempage, refroidissement et déchargement. Si le gaz n’est bon que pendant le trempage, le processus n’est pas vraiment sous contrôle.
Profils thermiques et disposition des charges
Un profil thermique est l'histoire de la température du lot : à quelle vitesse il monte, combien de temps il dure et comment il refroidit. L'atmosphère et le profil thermique sont partenaires. Une rampe trop rapide et la charge peut se fissurer, se déformer ou libérer des substances volatiles plus rapidement que l'échappement ne peut les éliminer. Accélérez trop lentement et vous risquez de faire pousser des céréales, de perdre en productivité ou de laisser à la contamination plus de temps pour agir. La bonne rampe est celle que votre matériel et vos accessoires peuvent tolérer.
La disposition de la charge est la variable silencieuse. Les pièces empilées étroitement se protègent mutuellement du flux de gaz. Un luminaire lourd peut agir comme un dissipateur thermique, de sorte que le thermocouple lit une température tandis que les pièces reposent sur une autre. Les plateaux à fond solide peuvent emprisonner des gaz et créer des zones rassis. Si vous souhaitez une répétabilité, traitez la charge comme faisant partie de la recette du four : même plateau, même espacement, même masse, même orientation autant que possible.
Le refroidissement mérite son propre plan. Dans de nombreux fours, la charge reste chimiquement active pendant qu’elle refroidit. Si l'atmosphère est coupée trop tôt, la surface peut s'oxyder même si la partie chauffage du cycle semble parfaite. Un refroidissement contrôlé sous un gaz propre, avec une température d'ouverture de porte définie, fait souvent la différence entre une pièce brillante et une pièce terne. Le four ne peut que suivre le plan que vous lui donnez, alors donnez-lui un plan complet.
Où ces fours gagnent leur subsistance
Ces fours apparaissent partout où la surface et la microstructure comptent toutes deux. Dans la métallurgie des poudres, ils sont utilisés pour le frittage et le traitement thermique des compacts, où le contrôle de l'oxyde et l'élimination du liant peuvent faire ou défaire la pièce finale. Dans la céramique, ils prennent en charge la densification, l’assemblage et d’autres étapes à haute température nécessitant un environnement contrôlé. En métallurgie, ils gèrent le recuit, la détente, le brasage et des cycles similaires où le tartre ou la décarburation vous coûteraient cher.
Ils sont également utiles dans les laboratoires et les usines pilotes, où une chambre à caisson flexible facilite le test d'un appareil, d'un mélange gazeux ou d'un nouveau matériau sans s'engager dans une chaîne de production complète. Les mêmes caractéristiques qui rendent un four de production fiable (joints, contrôle des gaz, enregistrements) rendent un four de laboratoire utile pour l'apprentissage. Vous pouvez exécuter un petit lot, étudier le résultat, puis faire évoluer la recette avec moins d'inconnues.
Le fil conducteur n’est pas une seule industrie. C'est la nécessité de séparer la charge de l'air pendant que vous la chauffez. Si votre procédé peut tolérer l’air, vous n’avez probablement pas besoin d’un four à atmosphère. Si la chimie de la surface, la couleur, la conductivité ou la résistance de la pièce dépendent de ce qu’il y a dans l’air, l’atmosphère n’est pas un détail. Cela fait partie du produit.
Sécurité autour des gaz inertes et réducteurs
Les gaz inertes ne sont pas inoffensifs simplement parce qu’ils ne sont pas inflammables. L'azote et l'argon peuvent déplacer l'oxygène dans une pièce, et une petite fuite dans un espace clos peut créer un risque d'asphyxie. Considérez les règles de surveillance du gaz, de ventilation et d’espace confiné comme faisant partie de l’installation de la fournaise et non comme des extras facultatifs.
Les gaz réducteurs ou inflammables ajoutent une autre couche. Ils ont besoin d'une tuyauterie appropriée, de contrôles de fuite, d'une détection de flamme ou de gaz le cas échéant, et d'une procédure claire indiquant quoi faire si l'alarme de gaz retentit. Le four ne doit pas pouvoir chauffer dans une atmosphère dangereuse. Les verrouillages, la purge avant la mise sous tension et les arrêts contrôlés sont là pour protéger les personnes en premier et les équipements en second lieu.
Le côté humain compte autant que le matériel. Formez tous ceux qui chargent, déchargent ou modifient une recette. Faites de la température d’ouverture de la porte une règle et non une suggestion. Étiquetez les conduites de gaz. Gardez la zone autour du four dégagée. Un four est un outil, mais c’est un outil qui combine chaleur, pression et parfois gaz dangereux. Respectez cette combinaison et le processus devient beaucoup moins excitant – de la meilleure façon.
Une maintenance qui protège la répétabilité
La répétabilité dérive lorsque la maintenance glisse. Les joints de porte durcissent, les joints prennent du jeu, les thermocouples vieillissent, les conduites de gaz collectent des débris et les filtres se chargent. Aucun de ces échecs ne s’annonce généralement par une panne dramatique. Ils se manifestent par une augmentation lente de l'oxygène, une purge plus longue, un changement de couleur sur la charge ou un décalage de température que personne ne remarque jusqu'à ce que le lot soit hors spécifications.
Construisez un rythme de maintenance simple. Vérifiez les joints et l’alignement de la porte. Inspectez les conduites de gaz et les raccords pour déceler les fuites. Confirmez que les contrôleurs de débit et les capteurs effectuent des lectures raisonnables. Regardez le chemin d'échappement. Nettoyez ou remplacez les filtres. Vérifiez le thermocouple et la boucle de contrôle par rapport à une référence connue. Gardez une trace de ce qui a changé. Si vous remplacez un joint, notez-le ; si vous ajustez un débit, notez-le. Cette histoire transforme un mystère en une tâche de maintenance.
L'étalonnage n'est pas une cérémonie annuelle. C'est une façon de garder le four honnête. Il en va de même pour les capteurs d'oxygène et de point de rosée si vous les utilisez. Un capteur qui a dérivé peut donner l’impression qu’une bonne atmosphère est mauvaise ou qu’une mauvaise atmosphère peut paraître acceptable. Considérez les mesures comme un équipement nécessitant des soins, et non comme des décorations sur un écran.
Que demander avant d'acheter
Commencez par le travail, pas la brochure. Quels matériaux allez-vous traiter ? De quelle atmosphère avez-vous besoin et à quel point doit-elle être propre ? Quelle taille et quelle forme de charge exécuterez-vous le plus souvent ? À quelle vitesse devez-vous chauffer et refroidir ? Quels registres devez-vous conserver ? Les réponses réduisent rapidement le champ et vous permettent de mieux discuter avec n'importe quel fournisseur.
Considérez ensuite le four comme un système. Renseignez-vous sur le volume de la chambre et la zone chaude utilisable, la température maximale et les éléments chauffants, la conception des joints, la rampe de gaz, l'échappement, le système de contrôle et les verrouillages de sécurité. Demandez comment la purge est vérifiée et comment la séquence d'ouverture de la porte est contrôlée. Demandez quels éléments d'entretien sont normaux et dans quelle mesure ils sont faciles à atteindre. Un fourneau difficile à entretenir sera un fourneau qui dérive.
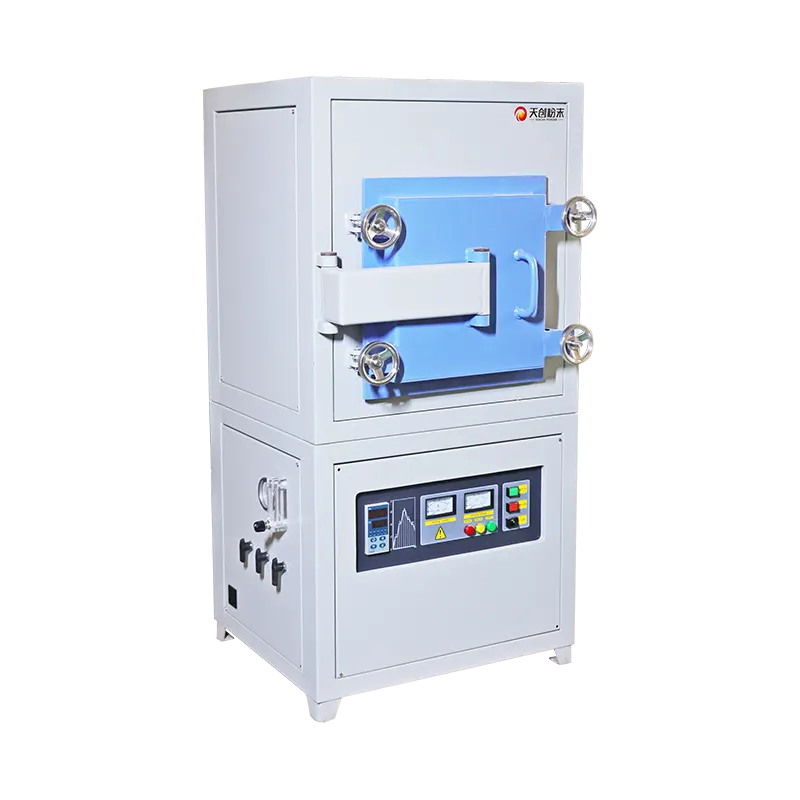
Cela aide également à voir les détails de construction réels du modèle que vous envisagez. Le TENCAN Page Four à atmosphère de type boîte est un endroit utile pour vérifier les informations actuelles sur le produit et confirmer la configuration qui correspond à votre processus. Ne présumez pas qu’un four à atmosphère est interchangeable avec un autre. La taille de la chambre, l’étanchéité, le contrôle du gaz et les caractéristiques de sécurité peuvent varier considérablement, et ces différences apparaissent dans vos résultats.
Erreurs courantes qui nuisent à la cohérence
Une erreur courante consiste à rechercher la température et à ignorer l’atmosphère. Un profil parfait dans une chambre sale produit quand même une pièce sale. Une autre solution consiste à se purger par habitude plutôt que par mesure. Si vous ne savez pas quand la chambre est propre, vous ne savez pas quand le processus démarre. Un troisième charge la chambre aussi étroitement que possible pour enregistrer un cycle. Cela peut bloquer le flux de gaz, créer des points froids et rendre le lot suivant incohérent.
Les gens ouvrent également la porte trop tôt. La charge peut paraître froide à l’extérieur, mais la surface peut néanmoins être réactive. Ignorer une vérification de fuite après la maintenance est un autre échec discret. Il en va de même pour l’utilisation d’une conduite de gaz ou d’un régulateur qui n’a jamais été conçu pour le débit ou la pureté dont vous avez besoin. Aucune de ces erreurs ne semble dramatique à l’époque. Ils apparaissent plus tard comme des rebuts, des retouches ou un processus qui « fonctionne parfois ».”
Le correctif n’est généralement pas exotique. Écrivez la recette entièrement. Mesurez ce qui compte. Gardez la chambre propre et scellée. Former les personnes qui touchent le four. Modifiez une variable à la fois lors du dépannage. Et rappelez-vous que l’atmosphère n’est pas une condition de fond. C'est une partie active du processus, tout comme la température et le temps.
Une meilleure fenêtre de processus commence par un meilleur contrôle
Un four à atmosphère de type caisson vous offre une chambre compacte et flexible pour le traitement thermique où le gaz autour de la charge est important. Cela ne rendra pas une mauvaise recette bonne et ne remplacera pas une bonne mesure. Ce qu'il peut faire, c'est vous offrir un environnement reproductible, dans lequel la purge, le gaz, la chaleur et le refroidissement suivent le même plan à chaque fois.
Si vous mettez en place un nouveau processus, commencez par le matériau et la surface dont vous avez besoin, puis revenez à l'atmosphère, à la disposition des charges et à la maintenance. Si vous réparez un processus existant, recherchez d'abord les variables silencieuses : joints, humidité, temps de purge et température d'ouverture de la porte. C’est là que résident réellement de nombreux « problèmes de fournaise ».
L’objectif n’est pas un four qui semble impressionnant sur une fiche technique. C'est un four qui vous donne le même résultat mardi que lundi, avec un record qui explique pourquoi. C’est ce que signifie réellement l’atmosphère contrôlée dans la pratique : une norme plus utile qu’un seul chiffre de température.
Related Products
Contactez-nous
Notre équipe professionnelle vous répondra sous un jour ouvrable. N'hésitez pas à nous contacter !