Атмосферная печь коробчатого типа: практическое руководство по контролируемой термообработке

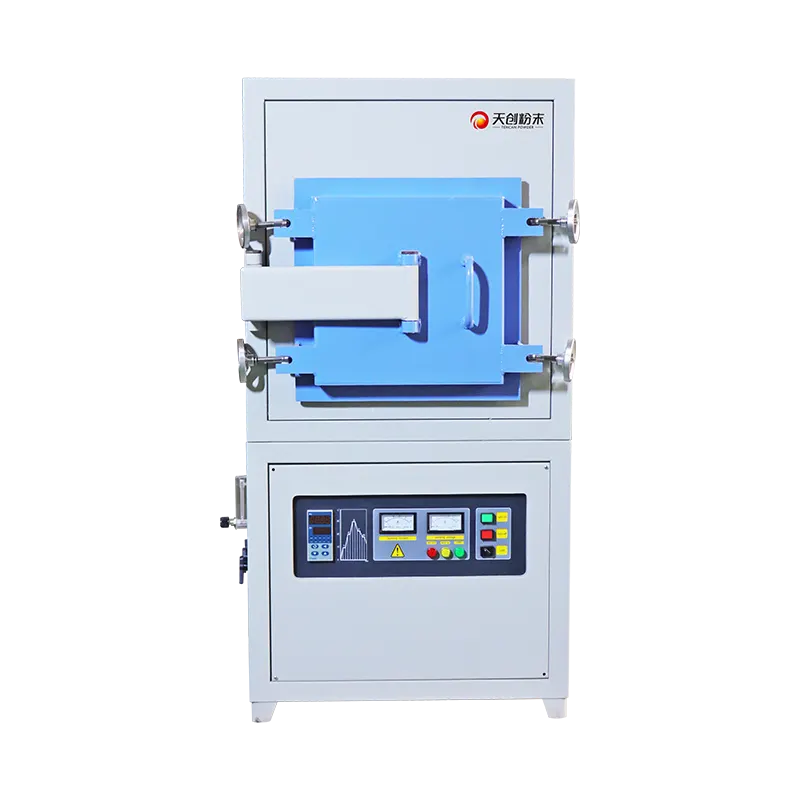
Если вы работаете с порошками, керамикой или металлическими деталями, вы уже знаете, что печь — это не просто горячий ящик. Атмосфера внутри камеры может решить, получится ли партия яркой и чистой или тусклой, окисленной и превратившейся в металлолом. Вот где Атмосферная печь коробчатого типа занимает свое место в цехе: он дает вам герметичное, контролируемое пространство, где тепло и газ работают вместе, а не борются друг с другом.
Это руководство предназначено для тех, кому необходимо обеспечить повторяемость этого контроля — инженера-технолога, руководителя лаборатории или руководителя производства, который хочет меньше сюрпризов и лучше контролировать то, что происходит внутри камеры. Мы сохраним технические термины, но будем объяснять их простым языком по ходу дела.
Что на самом деле делает атмосферная печь коробчатого типа
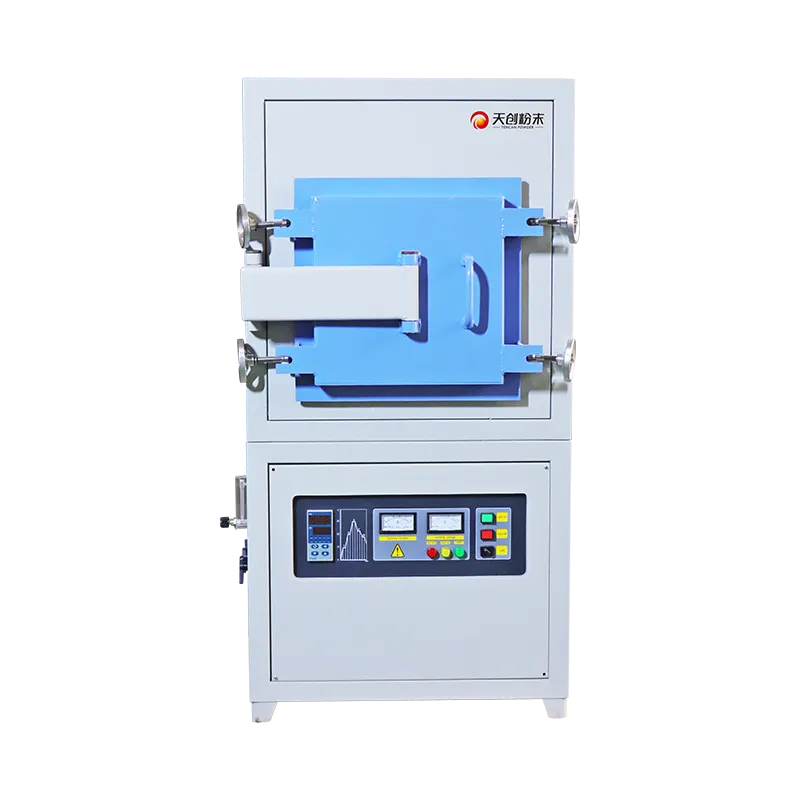
По своей сути печь представляет собой камеру с дверцей, системой отопления, утеплителем и газорегулирующим комплексом. Вы загружаете работу, закрываете камеру, а затем контролируете сразу две вещи: температуру во времени и состав газа вокруг загрузки. Стандартная воздушная печь контролирует только температуру. Атмосферная печь также контролирует химию на поверхности. Именно из-за этой разницы один и тот же сплав может получиться блестящим в одной печи и покрыться окалиной в другой.
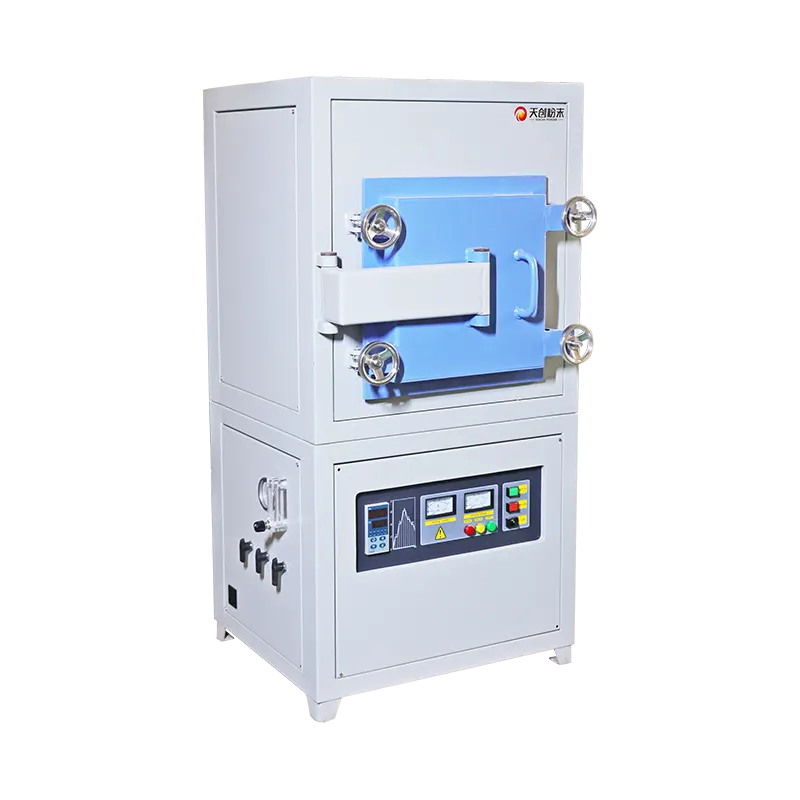
Этикетка «коробчатого типа» описывает форму камеры, а не отдельный процесс. Вы получаете рабочее пространство, которое легко загружать поддонами, приспособлениями или небольшими партиями, и вы можете расположить загрузку в соответствии с потоком газа и схемой нагрева. Это звучит просто, и механически часто это так и есть. Самое сложное — поддерживать герметичность камеры и стабильность атмосферы от первой продувки до окончательного охлаждения.
Вы увидите эти печи в лабораториях, пилотных линиях и производственных цехах. Они выполняют работы, где поверхность имеет значение: спекание, отжиг, пайка, удаление связующих и другие термические обработки, где кислород является врагом. Точные возможности зависят от конструкции, поэтому относитесь к печи как к системе — камере, газовой рампе, элементам управления и устройствам безопасности, — а не как к коробке с нагревателем внутри.
Почему атмосфера так же важна, как и температура
Кислород терпелив. При комнатной температуре это может мало что сделать. При температуре 800°C или 1000°C он может быстро реагировать с металлическими поверхностями, образуя оксидную окалину, изменяя поверхностный углерод или портя внешний вид детали. Влага усугубляет проблему, потому что водяной пар может выделять кислород на поверхности и оставлять водород на свою собственную химию. Даже небольшие утечки могут помешать печи работать так, как указано в рецепте.
Атмосфера также влияет на перемещение тепла. Плотный газ может передавать тепло иначе, чем среда низкого давления или вакуума. Он может помочь удалить летучие вещества из нагрузки или переносить загрязняющие вещества к ней, если поток плохо спроектирован. В порошковой металлургии газ может влиять на восстановление оксидов, удаление связующего и конечную плотность детали. При пайке он может решить, смачивает ли присадочный металл соединение или скатывается и отказывается течь.
Именно поэтому «выставить температуру 900°C и подождать» — это не процесс. Необходимо знать, какой газ присутствует, насколько он чист, сколько влаги он несет и как ведет себя камера при нагреве и охлаждении. Печь с хорошим контролем температуры, но плохим контролем атмосферы подобна машине с мощным двигателем и без руля: она может производить тепло, но не может надежно доставить вас туда, куда вы хотите.
Внутри камеры: детали, которые определяют ваш результат
Тепло, изоляция и горячая зона
Нагревательные элементы и изоляция создают горячую зону — объем, в котором температура достаточно равномерна для вашего процесса. Загрузите слишком близко к элементу, и вы создадите горячую точку. Загрузите слишком близко к холодной двери, и вы создадите медленный поворот. Хорошая конструкция печи распределяет тепло, но расположение приспособлений и загрузки по-прежнему имеет значение. Лоток, блокирующий поток газа, может истощить середину загрузки, в то время как внешние части получат много свежей атмосферы.
Уплотнения, газопроводы и выхлопные трубы
Печать камеры является привратником. Дверные прокладки, проходные отверстия, порты для термопар и любые движущиеся части должны удерживать наружный воздух и впускать технологический газ. Газ поступает через контролируемую линию, часто после фильтрации и измерения расхода, и выходит через выхлопной канал или канал регулирования давления. Если выхлоп слишком открыт, в камере никогда не будет создана чистая атмосфера. Если он слишком закрыт, давление может повыситься и летучие продукты могут задерживаться.
Контроль и записи
Современные средства управления делают больше, чем просто поддерживают заданное значение. Они управляют профилями линейного изменения и выдержки, управляют таймерами продувки, контролируют защитные блокировки и регистрируют температуру, расход газа, а иногда и точку кислорода или точки росы. Эта запись ценна. Если партия идет не так, как надо, линия тренда может сказать вам, была ли проблема в тепле, газе, влажности или человеческом факторе.
Цикл продувки: чистый воздух — это не пустой воздух
Прежде чем печь сможет защитить загрузку, она должна удалить воздух, который находился там до входа загрузки. Это и есть продувка. При простой продувке вы заполняете камеру инертным газом и позволяете смеси выйти. При хорошей продувке вы думаете о том, где находятся мертвые зоны, сколько газа потребуется, чтобы их очистить, и как вы узнаете, что работа выполнена.
Очищение только по времени является обычным и не очень точным. Для камеры с большой загрузкой и множеством приспособлений может потребоваться больше времени, чем для пустой камеры. Утечка может продолжать втягивать воздух во время продувки. Газопровод с низким расходом может выглядеть хорошо по таймеру, но не сможет пройти углы. Если вы можете измерить кислород или точку росы, используйте это измерение для подтверждения продувки, а не просто для обратного отсчета.
Та же логика применима и в конце цикла. Если вы откроете камеру, пока загрузка еще горячая, кислород может проникнуть внутрь и свести на нет работу последних нескольких часов. Контролируемое охлаждение под атмосферой с последующим обеспечением безопасной температуры открытия защищает как груз, так и оператора. В рецепте печи должно быть указано, когда можно остановить подачу газа, когда можно открыть дверь и кому разрешено нарушать эту последовательность действий.
Чтение кислорода, точки росы, давления и расхода
Концентрация кислорода обычно указывается в частях на миллион или ppm. Одна ppm — это одна миллионная часть, крошечная доля. Для некоторых процессов достаточно нескольких сотен частей на миллион. Для других вам нужна однозначная цифра на миллион или выше. Цель зависит от металла, температуры и продолжительности пребывания груза в горячей зоне. Не заимствуйте номер из другого процесса и не предполагайте, что он сработает.
Точка росы показывает, сколько влаги содержится в газе. Это температура, при которой водяной пар начинает конденсироваться. Низкая точка росы означает сухой газ; Высокая точка росы означает, что газ содержит влагу, которая может окислить ваш груз. Точка росы особенно полезна, поскольку проблемы с влажностью не всегда видны на расходомере.
Давление и расход связаны, но не одно и то же. Расход – это количество газа, проходящего через систему за определенное время. Давление – это толчок, стоящий за этим. В камере может наблюдаться положительное давление, но в углу при этом иметь плохой газообмен. Он также может показывать хороший поток, но при этом происходит утечка воздуха через плохое уплотнение. Следите за тенденцией, а не за одной цифрой. Стабильная печь имеет повторяющуюся схему: очистка, нагрев, вымачивание, охлаждение, выгрузка.
Соответствие атмосферы работе
Атмосфера должна соответствовать химии работы. Инертные газы, такие как азот или аргон, обычно используются, когда цель состоит в том, чтобы не допускать попадания кислорода. Восстановительные газы могут сделать больше: они могут помочь удалить оксид с поверхности, но они также вызывают вопросы безопасности и контроля процесса. Вакуум — еще один путь; он удаляет химически активные газы и может помочь в дегазации, но меняет теплообмен и предъявляет другие требования к камере и уплотнениям.
Правильный выбор зависит от материала, необходимой вам поверхности и того, с чем вам разрешено обращаться. Для яркого отжига может потребоваться очень чистая и сухая атмосфера. Цикл спекания может выдержать большее количество, но он также может привести к выделению летучих веществ из связующих, которые необходимо смести. Для пайки может потребоваться газ, который защищает как основной металл, так и наполнитель. Не выбирайте газ только потому, что он вам знаком.
Температура тоже меняет правила. Газ, который безвреден при низкой температуре, может вступить в реакцию при высокой температуре. Загрузка, которая при входе является чистой, может выделять газы при нагревании. Вот почему рецепт атмосферы должен быть написан с учетом полного цикла: продувка, наращивание температуры, замачивание, охлаждение и разгрузка. Если газ подается только во время выдержки, процесс фактически не находится под контролем.
Тепловые профили и схема нагрузки
Тепловой профиль — это температурная характеристика партии: насколько быстро она поднимается, как долго держится и как охлаждается. Атмосфера и тепловой профиль являются партнерами. Если нарастить слишком быстро, нагрузка может треснуть, деформироваться или высвободить летучие вещества быстрее, чем выхлоп сможет их удалить. Если увеличивать скорость слишком медленно, вы можете вырастить зерно, потерять продуктивность или дать загрязнению больше времени на действие. Правильный пандус — это тот, который выдерживают ваш материал и крепления.
Схема загрузки — это тихая переменная. Плотно уложенные детали защищают друг друга от потока газа. Тяжелое приспособление может действовать как радиатор: термопара измеряет одну температуру, а детали — другую. Лотки с твердым дном могут задерживать газ и создавать зоны застоя. Если вам нужна повторяемость, рассматривайте загрузку как часть рецепта печи: тот же лоток, то же расстояние, та же масса, та же ориентация, когда это возможно.
Охлаждение заслуживает отдельного плана. Во многих печах загрузка остается химически активной, пока она остывает. Если атмосферу отключить слишком рано, поверхность может окислиться, хотя нагревательная часть цикла выглядела идеально. Контролируемое охлаждение под чистым газом с определенной температурой открытия двери часто является отличием яркой части от тусклой. Печь может следовать только тому плану, который вы ей дадите, поэтому дайте ей полный план.
Где эти печи зарабатывают себе на жизнь
Эти печи проявляются везде, где важны поверхность и микроструктура. В порошковой металлургии они используются для спекания и термообработки прессовок, где контроль оксидов и удаление связующих могут испортить или разрушить конечную деталь. В керамике они поддерживают уплотнение, соединение и другие высокотемпературные этапы, требующие контролируемой среды. В металлургии они выполняют отжиг, снятие напряжений, пайку и подобные циклы, где окалина или обезуглероживание будут стоить вам партии.
Они также полезны в лабораториях и пилотных заводах, где гибкая коробчатая камера позволяет легко тестировать приспособление, газовую смесь или новый материал, не прибегая к использованию полной производственной линии. Те же функции, которые делают производственную печь надежной — уплотнения, газовый контроль, записи — делают лабораторную печь полезной для обучения. Вы можете запустить небольшую партию, изучить результат, а затем масштабировать рецепт с меньшим количеством неизвестных.
Общей нитью не является какая-то одна отрасль. Это необходимость отделения груза от воздуха, пока вы его нагреваете. Если ваш процесс допускает использование воздуха, вам, вероятно, не понадобится атмосферная печь. Если химический состав поверхности, цвет, проводимость или прочность детали зависят от того, что находится в воздухе, то атмосфера не является деталью. Это часть продукта.
Безопасность при использовании инертных и восстановительных газов
Инертные газы не безвредны только потому, что они не воспламеняются. Азот и аргон могут вытеснять кислород в помещении, а небольшая утечка в закрытом пространстве может создать риск удушья. Рассматривайте мониторинг газа, вентиляцию и правила работы в замкнутом пространстве как часть установки печи, а не как дополнительные дополнения.
Восстановительные или горючие газы добавляют еще один слой. Им необходимы надлежащие трубопроводы, проверка утечек, обнаружение пламени или газа, где это необходимо, а также четкая процедура действий в случае срабатывания газовой сигнализации. Печь не должна нагреваться в условиях небезопасной атмосферы. Блокировки, продувка перед подачей питания и контролируемые отключения предназначены в первую очередь для защиты людей, а затем для оборудования.
Человеческая сторона имеет такое же значение, как и оборудование. Обучайте всех, кто загружает, выгружает или меняет рецепт. Сделайте температуру открывания двери правилом, а не рекомендацией. Промаркируйте газопроводы. Содержите пространство вокруг печи в чистоте. Печь — это инструмент, но это инструмент, сочетающий в себе тепло, давление и иногда опасный газ. Уважайте эту комбинацию, и процесс станет гораздо менее захватывающим — в лучшем смысле.
Техническое обслуживание, обеспечивающее повторяемость
Повторяемость снижается при упущениях в обслуживании. Дверные прокладки затвердевают, уплотнения изнашиваются, термопары стареют, в газопроводах собирается мусор, а фильтры перегружаются. Ни одна из этих неудач обычно не приводит к драматическому краху. Они проявляются в виде медленного повышения уровня кислорода, более длительной продувки, изменения цвета загрузки или смещения температуры, которое никто не замечает, пока партия не выйдет за пределы спецификации.
Создайте простой ритм обслуживания. Проверьте уплотнения и выравнивание двери. Осмотрите газопроводы и фитинги на предмет утечек. Убедитесь, что контроллеры потока и датчики работают правильно. Посмотрите на путь выхлопа. Очистите или замените фильтры. Проверьте термопару и контур управления на соответствие известному эталону. Ведите записи о том, что изменилось. Если вы заменяете прокладку, обратите на это внимание; если вы регулируете поток, обратите на это внимание. Эта история превращает загадку в задачу обслуживания.
Калибровка — это не церемония, проводимая раз в год. Это способ сохранить печь честной. То же самое относится и к датчикам кислорода и точки росы, если вы их используете. Датчик, который сместился, может сделать хорошую атмосферу плохой, а плохую — приемлемой. Относитесь к измерениям как к оборудованию, требующему ухода, а не как к украшению экрана.
Что спросить перед покупкой
Начните с работы, а не с брошюры. Какие материалы вы будете обрабатывать? Какая атмосфера вам нужна и насколько чистой она должна быть? Какой размер и форму груза вы будете использовать чаще всего? Как быстро вам нужно нагревать и охлаждать? Какие записи вам нужно вести? Ответы быстро сужают поле и позволяют лучше общаться с любым поставщиком.
Затем посмотрите на печь как на систему. Спросите об объеме камеры и полезной горячей зоне, максимальной температуре и нагревательных элементах, конструкции уплотнения, газовой рампе, выхлопе, системе управления и защитных блокировках. Спросите, как проверяется продувка и как контролируется последовательность открытия дверей. Спросите, какие предметы ухода являются обычными и насколько легко до них добраться. Печь, которую трудно обслуживать, будет печью, которая дрейфует.
Это также помогает увидеть фактические детали сборки рассматриваемой вами модели. TENCAN Страница с атмосферной печью коробчатого типа Это полезное место для проверки текущей информации о продукте и подтверждения конфигурации, подходящей для вашего процесса. Не думайте, что одна атмосферная печь взаимозаменяема с другой. Размер камеры, герметичность, газовый контроль и функции безопасности могут сильно различаться, и эти различия отражаются на ваших результатах.
Распространенные ошибки, которые стоят последовательности
Одна из распространенных ошибок — погоня за температурой и игнорирование атмосферы. Идеальный профиль в грязной камере все равно дает грязную деталь. Другой способ – это очищение по привычке, а не путем измерения. Если вы не знаете, когда камера чистая, вы не знаете, когда начнется процесс. Третий — загрузка камеры как можно плотнее, чтобы сэкономить цикл. Это может заблокировать поток газа, создать холодные точки и сделать следующую партию нестабильной.
Люди также открывают дверь слишком рано. Нагрузка может выглядеть прохладной снаружи, но поверхность все равно может быть реактивной. Пропуск проверки герметичности после технического обслуживания — еще одна тихая ошибка. То же самое относится и к использованию газопровода или регулятора, которые никогда не предназначались для нужного вам расхода или чистоты. Ни одна из этих ошибок в то время не выглядела драматичной. Позже они проявляются как отходы, переделки или процесс, который «иногда работает».”
Исправление обычно не экзотическое. Напишите рецепт полностью. Измеряйте то, что важно. Содержите камеру в чистоте и запечатайте. Обучайте людей, которые прикасаются к печи. При устранении неполадок меняйте одну переменную за раз. И помните, что атмосфера не является фоновым состоянием. Это активная часть процесса, такая же, как температура и время.
Улучшение процесса начинается с лучшего контроля
Атмосферная печь коробчатого типа представляет собой компактную и гибкую камеру для термообработки, где газ вокруг загрузки имеет значение. Это не сделает плохой рецепт хорошим и не заменит хорошие измерения. Что он может сделать, так это создать повторяемую среду, в которой продувка, подача газа, нагрев и охлаждение каждый раз следуют одному и тому же плану.
Если вы запускаете новый процесс, начните с материала и поверхности, которые вам нужны, а затем вернитесь к атмосфере, расположению загрузки и техническому обслуживанию. Если вы ремонтируете существующий процесс, сначала обратите внимание на тихие переменные: уплотнения, влажность, время продувки и температуру открытия двери. Именно здесь на самом деле живут многие «печные проблемы».
Целью не является печь, которая впечатляюще выглядит в технических характеристиках. Это печь, которая дает вам тот же результат во вторник, что и в понедельник, с записью, объясняющей почему. Вот что на самом деле означает контролируемая атмосфера — более полезный стандарт, чем просто показатель температуры.
Related Products
Свяжитесь с нами
Наша профессиональная команда ответит вам в течение одного рабочего дня. Пожалуйста, обращайтесь к нам в любое время!