Kastenförmiger Atmosphärenofen: Ein praktischer Leitfaden für die kontrollierte Wärmebehandlung

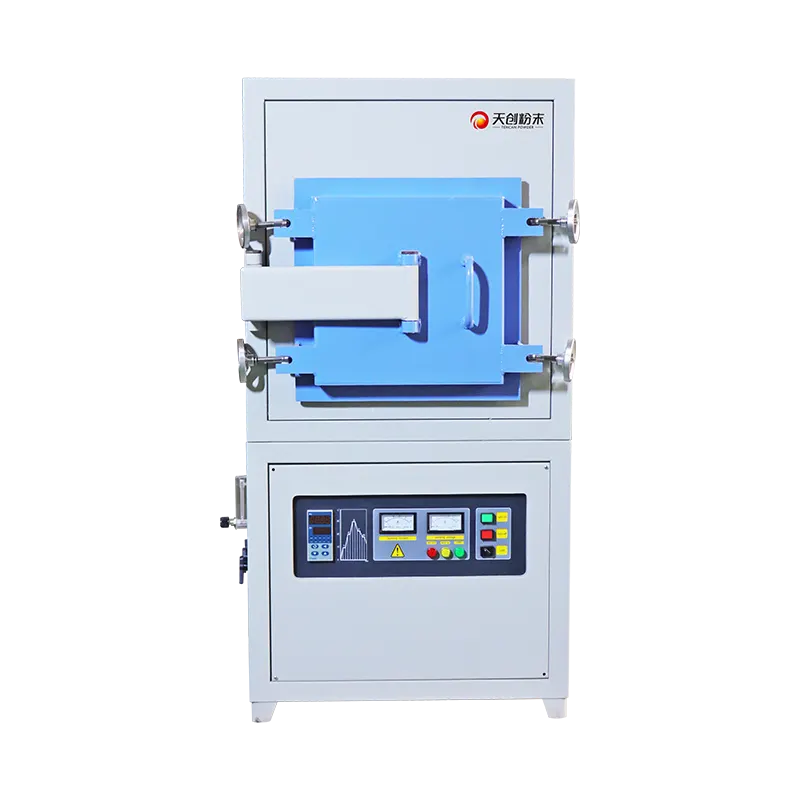
Wenn Sie mit Pulvern, Keramik oder Metallteilen arbeiten, wissen Sie bereits, dass ein Ofen nicht nur eine heiße Box ist. Die Atmosphäre in der Kammer kann darüber entscheiden, ob eine Charge hell und sauber oder matt, oxidiert und Ausschuss ist. Das ist, wo a Kastenförmiger Atmosphärenofen verdient seinen Platz in der Werkstatt: Es bietet Ihnen einen abgedichteten, kontrollierbaren Raum, in dem Wärme und Gas zusammenarbeiten, anstatt einander zu bekämpfen.
Dieser Leitfaden richtet sich an die Person, die diese Kontrolle wiederholbar machen muss – den Prozessingenieur, den Laborleiter oder den Produktionsleiter, der weniger Überraschungen erleben und einen besseren Überblick über das Geschehen in der Kammer haben möchte. Wir behalten die Fachbegriffe bei, erklären sie aber im weiteren Verlauf in einfacher Sprache.
Was ein kastenförmiger Atmosphärenofen tatsächlich leistet
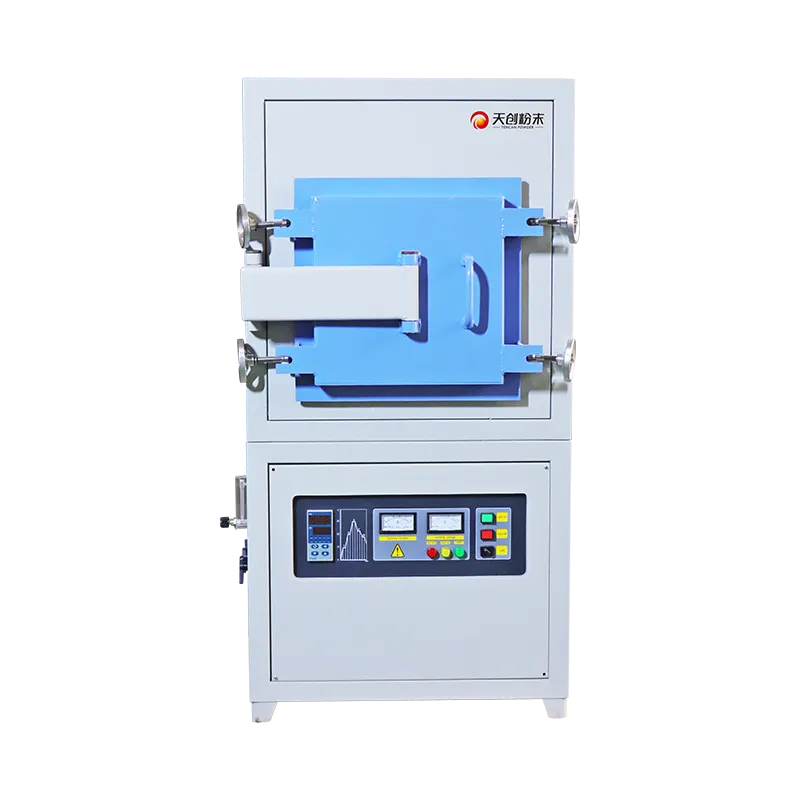
Im Kern ist der Ofen eine Kammer mit einer Tür, einem Heizsystem, einer Isolierung und einem Gasmanagementpaket. Sie laden das Werkstück, schließen die Kammer und kontrollieren dann zwei Dinge gleichzeitig: die Temperatur über die Zeit und die Zusammensetzung des Gases um die Ladung herum. Ein Standard-Luftofen regelt nur die Temperatur. Ein Atmosphärenofen kontrolliert auch die Chemie an der Oberfläche. Dieser Unterschied ist der Grund dafür, dass dieselbe Legierung in einem Ofen hell und in einem anderen mit Zunder bedeckt sein kann.
Die Bezeichnung „Kastentyp“ beschreibt die Kammerform und nicht einen einzelnen Prozess. Sie erhalten einen Arbeitsbereich, der sich leicht mit Tabletts, Vorrichtungen oder kleinen Mengen beladen lässt, und Sie können die Beladung entsprechend dem Gasfluss und dem Heizmuster anordnen. Das hört sich einfach an und ist es mechanisch oft auch. Der schwierige Teil besteht darin, die Kammer dicht zu halten und die Atmosphäre vom ersten Spülen bis zum letzten Abkühlen stabil zu halten.
Sie werden diese Öfen in Labors, Pilotlinien und Produktionszellen sehen. Sie erledigen Aufgaben, bei denen es auf die Oberfläche ankommt: Sintern, Glühen, Hartlöten, Entbindern und andere Wärmebehandlungen, bei denen Sauerstoff der Feind ist. Die genaue Leistungsfähigkeit hängt von der Konstruktion ab. Behandeln Sie den Ofen daher als ein System – Kammer, Gasstrecke, Steuerungen und Sicherheitsvorrichtungen – und nicht als einen Kasten mit einer Heizung darin.
Warum die Atmosphäre genauso wichtig ist wie die Temperatur
Sauerstoff ist geduldig. Bei Raumtemperatur kann es wenig bewirken. Bei 800 °C oder 1.000 °C kann es schnell mit Metalloberflächen reagieren, Oxidablagerungen bilden, den Oberflächenkohlenstoff verändern oder das Aussehen eines Teils beeinträchtigen. Feuchtigkeit verschlimmert das Problem, da Wasserdampf an der Oberfläche Sauerstoff freisetzen kann und Wasserstoff seine eigene Chemie entfalten kann. Selbst kleine Lecks können einen Ofen davon abhalten, das zu tun, was das Rezept verspricht.
Die Atmosphäre beeinflusst auch die Wärmebewegung. Ein dichtes Gas kann Wärme anders übertragen als eine Niederdruck- oder Vakuumumgebung. Es kann dazu beitragen, flüchtige Stoffe aus der Ladung zu entfernen, oder es kann Verunreinigungen zu sich befördern, wenn der Durchfluss schlecht ausgelegt ist. In der Pulvermetallurgie kann das Gas die Oxidreduktion, die Bindemittelentfernung und die Enddichte des Teils beeinflussen. Beim Löten kann es darüber entscheiden, ob der Zusatzwerkstoff die Verbindung benetzt oder sich verklumpt und nicht mehr fließen kann.
Deshalb ist „auf 900°C stellen und warten“ kein Vorgang. Sie müssen wissen, welches Gas vorhanden ist, wie sauber es ist, wie viel Feuchtigkeit es enthält und wie sich die Kammer beim Erhitzen und Abkühlen verhält. Ein Ofen mit guter Temperaturkontrolle, aber schlechter Atmosphärenkontrolle ist wie ein Auto mit einem starken Motor und ohne Lenkrad: Er kann Wärme erzeugen, aber er bringt Sie nicht zuverlässig dorthin, wo Sie hin wollen.
In der Kammer: Die Teile, die Ihr Ergebnis prägen
Wärme, Isolierung und die heiße Zone
Die Heizelemente und die Isolierung bilden die heiße Zone – das Volumen, in dem die Temperatur gleichmäßig genug für Ihren Prozess ist. Wenn Sie zu nah an einem Element laden, entsteht ein Hotspot. Wenn Sie zu nah an einer kalten Tür laden, entsteht eine langsame Kurve. Ein gutes Ofendesign verteilt die Wärme, aber die Anordnung Ihrer Vorrichtungen und Beladungen ist immer noch wichtig. Ein Tablett, das den Gasfluss blockiert, kann dazu führen, dass die Mitte der Ladung ausgehungert wird, während die äußeren Teile ausreichend frische Atmosphäre erhalten.
Dichtungen, Gasleitungen und Auspuff
Der Kammersiegel ist der Pförtner. Türdichtungen, Durchführungen, Thermoelementanschlüsse und alle beweglichen Teile müssen verhindern, dass Außenluft und Prozessgas eindringen. Gas tritt über eine kontrollierte Leitung ein, oft nach einer Filterung und Durchflussmessung, und verlässt es über einen Abluft- oder Druckkontrollweg. Wenn der Auslass zu offen ist, entsteht in der Kammer möglicherweise nie eine saubere Atmosphäre. Wenn es zu geschlossen ist, kann der Druck steigen und flüchtige Produkte können zurückbleiben.
Kontrollen und Aufzeichnungen
Moderne Steuerungen können mehr als nur einen Sollwert halten. Sie führen Ramp-and-Soak-Profile aus, verwalten Spülzeitgeber, überwachen Sicherheitsverriegelungen und protokollieren Temperaturen, Gasfluss und manchmal auch Sauerstoff oder Taupunkt. Dieser Rekord ist wertvoll. Wenn bei einer Charge ein Fehler auftritt, können Sie anhand einer Trendlinie erkennen, ob das Problem auf Hitze, Gas, Feuchtigkeit oder menschliches Timing zurückzuführen ist.
Der Spülzyklus: Saubere Luft ist keine leere Luft
Bevor ein Ofen eine Ladung schützen kann, muss er die Luft entfernen, die vor dem Betreten der Ladung vorhanden war. Das ist die Spülung. Bei einer einfachen Spülung füllen Sie die Kammer mit Inertgas und lassen die Mischung austreten. Bei einer guten Spülung denken Sie darüber nach, wo sich die toten Stellen befinden, wie viel Gas nötig ist, um sie zu beseitigen, und wie Sie wissen, dass die Arbeit erledigt ist.
Eine rein zeitliche Bereinigung ist üblich und nicht sehr präzise. Eine Kammer mit einer großen Ladung und vielen Vorrichtungen benötigt möglicherweise länger als eine leere Kammer. Ein Leck kann beim Entlüften weiterhin Luft ansaugen. Eine Gasleitung mit geringem Durchfluss kann auf dem Timer gut aussehen, aber die Ecken nicht reinigen. Wenn Sie Sauerstoff oder Taupunkt messen können, verwenden Sie diese Messung zur Bestätigung der Spülung und nicht nur als Countdown.
Die gleiche Logik gilt am Ende des Zyklus. Wenn Sie die Kammer öffnen, während die Ladung noch heiß ist, kann Sauerstoff eindringen und die Arbeit der letzten Stunden zunichte machen. Eine kontrollierte Abkühlung unter Atmosphäre, gefolgt von einer sicheren Öffnungstemperatur, schützt sowohl die Ladung als auch den Bediener. Im Ofenrezept sollte angegeben sein, wann das Gas gestoppt werden kann, wann die Tür geöffnet werden kann und wer diese Reihenfolge außer Kraft setzen darf.
Ablesen von Sauerstoff, Taupunkt, Druck und Durchfluss
Die Sauerstoffkonzentration wird normalerweise in Teilen pro Million oder ppm angegeben. Ein ppm ist ein Teil von einer Million, ein winziger Bruchteil. Für einige Prozesse reichen ein paar Hundert ppm aus. Für andere möchten Sie einstellige ppm oder besser. Das Ziel hängt vom Metall, der Temperatur und der Verweildauer der Ladung in der heißen Zone ab. Leihen Sie sich keine Nummer von einem anderen Prozess aus und gehen Sie davon aus, dass es funktionieren wird.
Der Taupunkt gibt an, wie viel Feuchtigkeit im Gas enthalten ist. Es ist die Temperatur, bei der Wasserdampf zu kondensieren beginnt. Ein niedriger Taupunkt bedeutet trockenes Gas; Ein hoher Taupunkt bedeutet, dass das Gas Feuchtigkeit enthält, die Ihre Ladung oxidieren kann. Der Taupunkt ist besonders nützlich, da Feuchtigkeitsprobleme nicht immer auf einem Durchflussmesser sichtbar sind.
Druck und Durchfluss hängen zusammen, sind aber nicht dasselbe. Der Durchfluss gibt an, wie viel Gas in einer bestimmten Zeit durch das System fließt. Druck ist der Anstoß dahinter. Eine Kammer kann einen Überdruck aufweisen und dennoch in einer Ecke einen schlechten Gasaustausch aufweisen. Es kann auch zu einem guten Durchfluss kommen, während durch eine schlechte Dichtung Luft eindringt. Beobachten Sie den Trend, nicht eine Zahl. Ein stabiler Ofen hat ein wiederholbares Muster: Spülen, Erhitzen, Einweichen, Abkühlen, Entladen.
Die Atmosphäre an den Job anpassen
Die Atmosphäre muss zur Chemie der Arbeit passen. Wenn es darum geht, Sauerstoff fernzuhalten, kommen häufig Inertgase wie Stickstoff oder Argon zum Einsatz. Reduzierende Gase können mehr: Sie können dabei helfen, Oxide von einer Oberfläche zu entfernen, sie werfen aber auch Fragen zu Sicherheit und Prozesskontrolle auf. Vakuum ist ein anderer Weg; Es entfernt reaktive Gase und kann bei der Entgasung helfen, verändert jedoch die Wärmeübertragung und stellt andere Anforderungen an die Kammer und die Dichtungen.
Die richtige Wahl hängt vom Material, der benötigten Oberfläche und dem, was Sie bearbeiten dürfen, ab. Für eine Blankglühung ist möglicherweise eine sehr saubere, trockene Atmosphäre erforderlich. Ein Sinterzyklus verträgt möglicherweise mehr, es können aber auch flüchtige Bestandteile aus Bindemitteln freigesetzt werden, die weggefegt werden müssen. Beim Hartlöten ist möglicherweise ein Gas erforderlich, das sowohl das Grundmetall als auch den Füllstoff schützt. Wählen Sie kein Gas, nur weil es bekannt ist.
Auch die Temperatur ändert die Regeln. Ein bei niedriger Temperatur harmloses Gas kann bei hoher Temperatur reagieren. Eine Ladung, die beim Einfüllen sauber ist, kann beim Erhitzen ausgasen. Aus diesem Grund sollte das Atmosphärenrezept unter Berücksichtigung des gesamten Zyklus geschrieben werden: Spülen, Hochfahren, Einweichen, Abkühlen und Entladen. Wenn das Gas während des Einweichens nur stimmt, ist der Prozess nicht wirklich unter Kontrolle.
Wärmeprofile und Lastlayout
Ein Wärmeprofil ist die Temperaturgeschichte der Charge: wie schnell sie aufsteigt, wie lange sie hält und wie sie abkühlt. Die Atmosphäre und das Hitzeprofil sind Partner. Wenn Sie zu schnell hochfahren, kann die Ladung schneller reißen, sich verformen oder flüchtige Stoffe freisetzen, als der Auspuff sie entfernen kann. Steigern Sie zu langsam, kann es passieren, dass Sie Getreide anbauen, die Produktivität sinkt oder der Kontamination mehr Zeit zum Einwirken bleibt. Die richtige Rampe ist diejenige, die Ihr Material und Ihre Vorrichtung vertragen.
Das Ladelayout ist die leiseste Variable. Dicht gestapelte Teile schirmen sich gegenseitig vor dem Gasfluss ab. Eine schwere Vorrichtung kann wie ein Kühlkörper wirken, sodass das Thermoelement eine Temperatur misst, während die Teile bei einer anderen sitzen. Tabletts mit festem Boden können Gas einschließen und Abluftzonen bilden. Wenn Sie Wiederholbarkeit wünschen, behandeln Sie die Ladung als Teil des Ofenrezepts: gleiches Tablett, gleicher Abstand, gleiche Masse, gleiche Ausrichtung, wann immer möglich.
Die Kühlung verdient einen eigenen Plan. In vielen Öfen ist die Ladung beim Abkühlen noch chemisch aktiv. Wenn die Atmosphäre zu früh abgeschnitten wird, kann die Oberfläche oxidieren, obwohl der Erwärmungsteil des Zyklus perfekt aussah. Eine kontrollierte Abkühlung unter einem Reingas mit einer definierten Türöffnungstemperatur macht oft den Unterschied zwischen einem hellen und einem matten Teil aus. Der Ofen kann nur dem Plan folgen, den Sie ihm geben, also geben Sie ihm einen vollständigen Plan.
Wo diese Öfen ihren Lebensunterhalt verdienen
Diese Öfen kommen überall dort zum Einsatz, wo es sowohl auf die Oberfläche als auch auf die Mikrostruktur ankommt. In der Pulvermetallurgie werden sie zum Sintern und zur Wärmebehandlung von Presslingen verwendet, wobei die Oxidkontrolle und die Entfernung von Bindemitteln das endgültige Teil herstellen oder zerstören können. In Keramik unterstützen sie die Verdichtung, Verbindung und andere Hochtemperaturschritte, die eine kontrollierte Umgebung erfordern. In der Metallurgie kümmern sie sich um Glühen, Spannungsarmglühen, Hartlöten und ähnliche Zyklen, bei denen Zunder oder Entkohlung eine Charge kosten würden.
Sie sind auch in Labors und Pilotanlagen nützlich, wo eine flexible Boxkammer das Testen einer Vorrichtung, einer Gasmischung oder eines neuen Materials erleichtert, ohne dass eine vollständige Produktionslinie erforderlich ist. Dieselben Merkmale, die einen Produktionsofen zuverlässig machen – Dichtungen, Gaskontrolle, Aufzeichnungen –, machen einen Laborofen zum Lernen nützlich. Sie können eine kleine Charge ausführen, das Ergebnis untersuchen und dann das Rezept mit weniger Unbekannten skalieren.
Der rote Faden ist keine einzelne Branche. Es ist notwendig, die Ladung während des Erhitzens von der Luft zu trennen. Wenn Ihr Prozess Luft verträgt, benötigen Sie wahrscheinlich keinen Atmosphärenofen. Wenn die Oberflächenchemie, die Farbe, die Leitfähigkeit oder die Festigkeit des Teils davon abhängt, was sich in der Luft befindet, ist die Atmosphäre kein Detail. Es ist Teil des Produkts.
Sicherheit rund um inerte und reduzierende Gase
Inertgase sind nicht nur deshalb harmlos, weil sie nicht brennbar sind. Stickstoff und Argon können den Sauerstoff in einem Raum verdrängen, und ein kleines Leck in einem geschlossenen Raum kann zu Erstickungsgefahr führen. Behandeln Sie Gasüberwachung, Belüftung und Regeln für beengte Räume als Teil der Ofeninstallation und nicht als optionale Extras.
Reduzierende oder brennbare Gase fügen eine weitere Schicht hinzu. Sie benötigen ordnungsgemäße Rohrleitungen, Leckprüfungen, gegebenenfalls Flammen- oder Gaserkennung und ein klares Verfahren, was zu tun ist, wenn der Gasalarm ertönt. Der Ofen sollte nicht in der Lage sein, mit einer unsicheren Atmosphärenfolge zu heizen. Verriegelungen, Spülen vor der Stromversorgung und kontrollierte Abschaltungen dienen in erster Linie dem Schutz von Personen und in zweiter Linie der Ausrüstung.
Die menschliche Seite ist genauso wichtig wie die Hardware. Schulen Sie jeden, der ein Rezept lädt, entlädt oder ändert. Machen Sie die Türöffnungstemperatur zu einer Regel und nicht zu einem Vorschlag. Gasleitungen beschriften. Halten Sie den Bereich um den Ofen frei. Ein Ofen ist ein Werkzeug, aber es ist ein Werkzeug, das Hitze, Druck und manchmal gefährliche Gase kombiniert. Wenn Sie diese Kombination respektieren, wird der Prozess viel weniger aufregend – im besten Sinne.
Wartung, die die Wiederholbarkeit schützt
Die Wiederholgenauigkeit verschlechtert sich, wenn die Wartung nachlässt. Türdichtungen verhärten, Dichtungen altern, Thermoelemente altern, in Gasleitungen sammeln sich Ablagerungen und Filter sind voll. Keiner dieser Misserfolge kündigt sich in der Regel durch einen dramatischen Zusammenbruch an. Sie zeigen sich als langsam ansteigender Sauerstoff, eine längere Spülung, eine Farbveränderung der Ladung oder ein Temperaturversatz, den niemand bemerkt, bis die Charge außerhalb der Spezifikation liegt.
Erstellen Sie einen einfachen Wartungsrhythmus. Überprüfen Sie die Dichtungen und die Türausrichtung. Überprüfen Sie Gasleitungen und Armaturen auf Undichtigkeiten. Stellen Sie sicher, dass die Durchflussregler und Sensoren korrekte Messwerte liefern. Schauen Sie sich den Abgasweg an. Filter reinigen oder austauschen. Überprüfen Sie das Thermoelement und den Regelkreis anhand einer bekannten Referenz. Halten Sie Aufzeichnungen darüber, was sich geändert hat. Wenn Sie eine Dichtung austauschen, notieren Sie dies; Wenn Sie einen Fluss anpassen, notieren Sie ihn. Diese Geschichte verwandelt ein Rätsel in eine Wartungsaufgabe.
Die Kalibrierung ist keine einmal im Jahr stattfindende Zeremonie. Es ist eine Möglichkeit, den Ofen ehrlich zu halten. Gleiches gilt für Sauerstoff- und Taupunktsensoren, sofern Sie diese verwenden. Ein abgedrifteter Sensor kann dazu führen, dass eine gute Atmosphäre schlecht und eine schlechte Atmosphäre akzeptabel aussieht. Behandeln Sie Messungen als Geräte, die gepflegt werden müssen, und nicht als Dekorationen auf einem Bildschirm.
Was Sie vor dem Kauf fragen sollten
Beginnen Sie mit der Arbeit, nicht mit der Broschüre. Welche Materialien werden Sie verarbeiten? Welche Atmosphäre benötigen Sie und wie sauber muss diese sein? Welche Ladungsgröße und -form werden Sie am häufigsten verwenden? Wie schnell muss geheizt und gekühlt werden? Welche Aufzeichnungen müssen Sie führen? Die Antworten grenzen das Feld schnell ein und ermöglichen Ihnen ein besseres Gespräch mit jedem Lieferanten.
Dann betrachten Sie den Ofen als System. Fragen Sie nach dem Kammervolumen und der nutzbaren Heißzone, der maximalen Temperatur und den Heizelementen, dem Dichtungsdesign, der Gasstrecke, dem Auspuff, dem Steuersystem und den Sicherheitsverriegelungen. Fragen Sie, wie die Spülung überprüft und die Türöffnungssequenz gesteuert wird. Fragen Sie, welche Wartungselemente normal sind und wie leicht sie zu erreichen sind. Ein Ofen, der schwer zu warten ist, wird ein Ofen sein, der driftet.
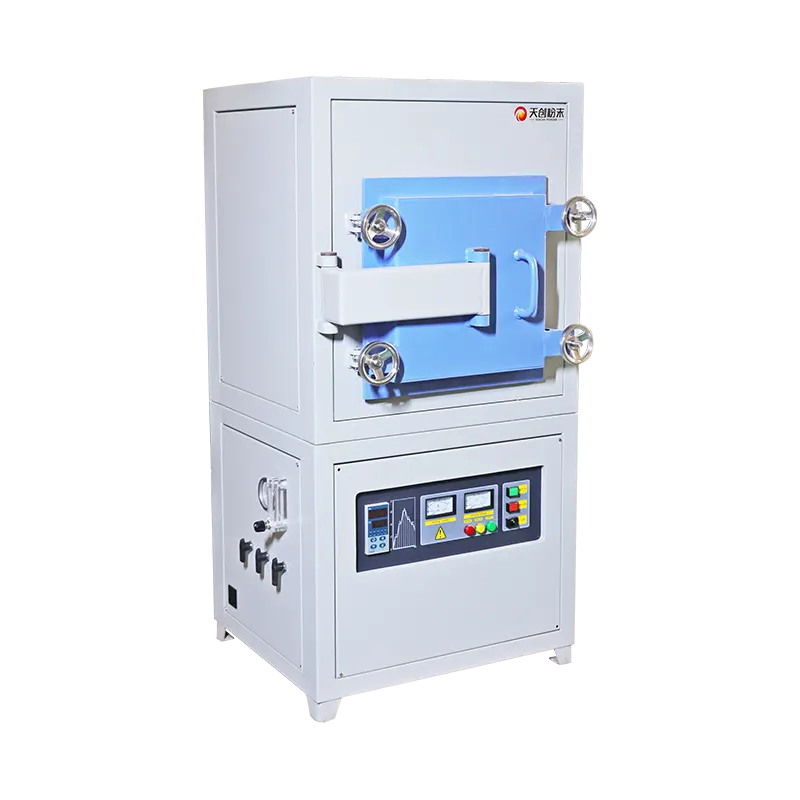
Es ist auch hilfreich, die tatsächlichen Baudetails für das Modell zu sehen, das Sie in Betracht ziehen. Der TENCAN Seite „Kastenförmiger Atmosphärenofen“. ist ein nützlicher Ort, um die aktuellen Produktinformationen zu überprüfen und die Konfiguration zu bestätigen, die zu Ihrem Prozess passt. Gehen Sie nicht davon aus, dass ein Atmosphärenofen mit einem anderen austauschbar ist. Kammergröße, Abdichtung, Gaskontrolle und Sicherheitsmerkmale können sehr unterschiedlich sein, und diese Unterschiede zeigen sich in Ihren Ergebnissen.
Häufige Fehler, die Konsistenz kosten
Ein häufiger Fehler besteht darin, der Temperatur hinterherzujagen und die Atmosphäre zu ignorieren. Ein perfektes Profil in einer verschmutzten Kammer erzeugt immer noch ein verschmutztes Teil. Eine andere Möglichkeit ist die Reinigung durch Gewohnheit statt durch Messung. Wenn Sie nicht wissen, wann die Kammer sauber ist, wissen Sie auch nicht, wann der Prozess beginnt. Ein dritter Schritt besteht darin, die Kammer so dicht wie möglich zu beladen, um einen Zyklus zu sparen. Dadurch kann der Gasfluss blockiert, Kaltstellen entstehen und die nächste Charge inkonsistent werden.
Die Leute öffnen auch die Tür zu früh. Die Ladung mag von außen kühl aussehen, die Oberfläche kann aber dennoch reaktiv sein. Das Überspringen einer Leckprüfung nach der Wartung ist ein weiterer stiller Fehler. Dies gilt auch für die Verwendung einer Gasleitung oder eines Reglers, die nie für den von Ihnen benötigten Durchfluss oder die erforderliche Reinheit ausgelegt sind. Keiner dieser Fehler sah zu diesem Zeitpunkt dramatisch aus. Sie tauchen später als Ausschuss, Nacharbeit oder ein Prozess auf, der „manchmal funktioniert“.”
Die Lösung ist normalerweise nicht exotisch. Schreiben Sie das Rezept vollständig auf. Messen Sie, worauf es ankommt. Halten Sie die Kammer sauber und verschlossen. Trainieren Sie die Leute, die den Ofen berühren. Ändern Sie bei der Fehlerbehebung jeweils eine Variable. Und denken Sie daran, dass die Atmosphäre keine Hintergrundbedingung ist. Es ist ein aktiver Teil des Prozesses, genau wie Temperatur und Zeit.
Ein besseres Prozessfenster beginnt mit einer besseren Kontrolle
Ein kastenförmiger Atmosphärenofen bietet Ihnen eine kompakte, flexible Kammer für die Wärmebehandlung, bei der das Gas um die Ladung herum von Bedeutung ist. Es wird ein schlechtes Rezept nicht zu einem guten machen und eine gute Messung nicht ersetzen. Was es bewirken kann, ist, Ihnen eine wiederholbare Umgebung zu bieten – eine, in der die Spülung, das Gas, die Hitze und die Abkühlung jedes Mal dem gleichen Plan folgen.
Wenn Sie einen neuen Prozess einrichten, beginnen Sie mit dem Material und der Oberfläche, die Sie benötigen, und arbeiten Sie sich dann rückwärts zu Atmosphäre, Ladungsanordnung und Wartung vor. Wenn Sie einen bestehenden Prozess reparieren, achten Sie zunächst auf die leisen Variablen: Dichtungen, Feuchtigkeit, Spülzeit und Türöffnungstemperatur. Dort leben tatsächlich viele „Ofenprobleme“.
Das Ziel ist kein Ofen, der auf einem Datenblatt beeindruckend aussieht. Es ist ein Ofen, der am Dienstag das gleiche Ergebnis liefert wie am Montag, mit einem Rekord, der erklärt, warum. Das ist es, was kontrollierte Atmosphäre in der Praxis wirklich bedeutet – ein nützlicherer Standard als eine Temperaturzahl allein.
Related Products
Kontakt aufnehmen
Unser professionelles Team antwortet Ihnen innerhalb eines Werktages. Kontaktieren Sie uns jederzeit gern!