ボックス型雰囲気炉:制御熱処理の実践ガイド

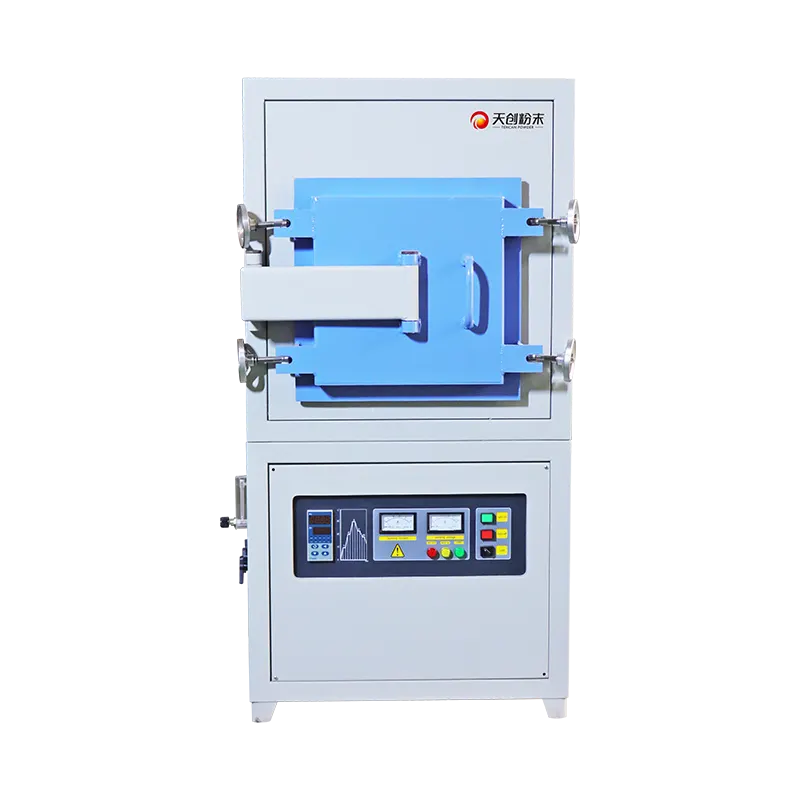
粉末、セラミック、または金属部品を扱う場合は、炉が単なるホットボックスではないことをすでにご存知でしょう。チャンバー内の雰囲気によって、バッチが明るくきれいになるか、くすんで酸化してスクラップになるかが決まります。そこで、 ボックス型雰囲気炉 熱とガスが互いに争うのではなく、協力して働く密閉された制御可能な空間が得られます。
このガイドは、制御を再現可能にする必要がある人、つまり予期せぬ事態を減らし、チャンバー内で何が起こっているかをより適切に把握したいと考えているプロセス エンジニア、研究室マネージャー、または生産リーダーを対象としています。専門用語はそのままにしますが、分かりやすい言葉で説明していきます。
箱型雰囲気炉の実際の様子
炉の核心は、ドア、加熱システム、断熱材、およびガス管理パッケージを備えたチャンバーです。ワークをロードし、チャンバーを閉じて、時間の経過に伴う温度とワークの周囲のガスの組成という 2 つのことを同時に制御します。標準的な空気炉は温度制御のみを行います。雰囲気炉は表面の化学反応も制御します。この違いが、同じ合金でもある炉では明るく輝き、別の炉ではスケールで覆われている理由です。
「ボックスタイプ」ラベルは、単一のプロセスではなくチャンバーの形状を表しています。トレイ、備品、または少量のバッチを簡単に積み込める作業スペースが得られ、ガスの流れや加熱パターンに合わせて積み込みを調整できます。それは簡単に聞こえますが、機械的には実際にそうなることがよくあります。難しいのは、最初のパージから最終クールダウンまでチャンバーを密閉し、雰囲気を安定に保つことです。
これらの炉は、研究室、パイロットライン、生産セルで目にすることができます。彼らは、焼結、焼きなまし、ろう付け、脱脂、酸素が大敵となるその他の熱処理など、表面が重要な作業を担当します。正確な機能はビルドによって異なるため、炉をヒーターの入ったボックスではなく、チャンバー、ガストレイン、制御装置、安全装置などのシステムとして扱います。
なぜ気温と同じくらい大気も重要なのか
酸素は我慢強い。室温ではほとんど効果がないかもしれません。 800°C または 1,000°C では金属表面と急速に反応し、酸化スケールを形成したり、表面の炭素を変化させたり、部品の外観を損なったりすることがあります。水蒸気が表面で酸素を放出し、水素が独自の化学反応を起こす可能性があるため、湿気は問題をさらに悪化させます。たとえ小さな漏れでも、炉がレシピ通りに動作しなくなる可能性があります。
大気も熱の移動に影響を与えます。高密度ガスは、低圧または真空環境とは異なる方法で熱を伝達します。これは、揮発性物質を負荷からパージするのに役立ちます。また、流れの設計が不適切な場合は、汚染物質を負荷に向かって運ぶ可能性があります。粉末冶金では、ガスは酸化物の還元、結合剤の除去、および部品の最終密度に影響を与える可能性があります。ろう付けでは、溶加材が接合部を濡らすか、ボール状になって流れを拒否するかが決まります。
ですから、「900℃に設定して待つ」ということはありません。どのようなガスが存在するか、ガスがどの程度清浄であるか、ガスが運ぶ湿気の量、加熱および冷却中にチャンバーがどのように動作するかを知る必要があります。温度制御は良好でも雰囲気制御が不十分な炉は、強力なエンジンを備えているがハンドルがない車のようなものです。熱を作り出すことはできますが、目的地に確実に連れて行くことはできません。
チャンバーの内部: 結果を形作る部品
保温、断熱、ホットゾーン
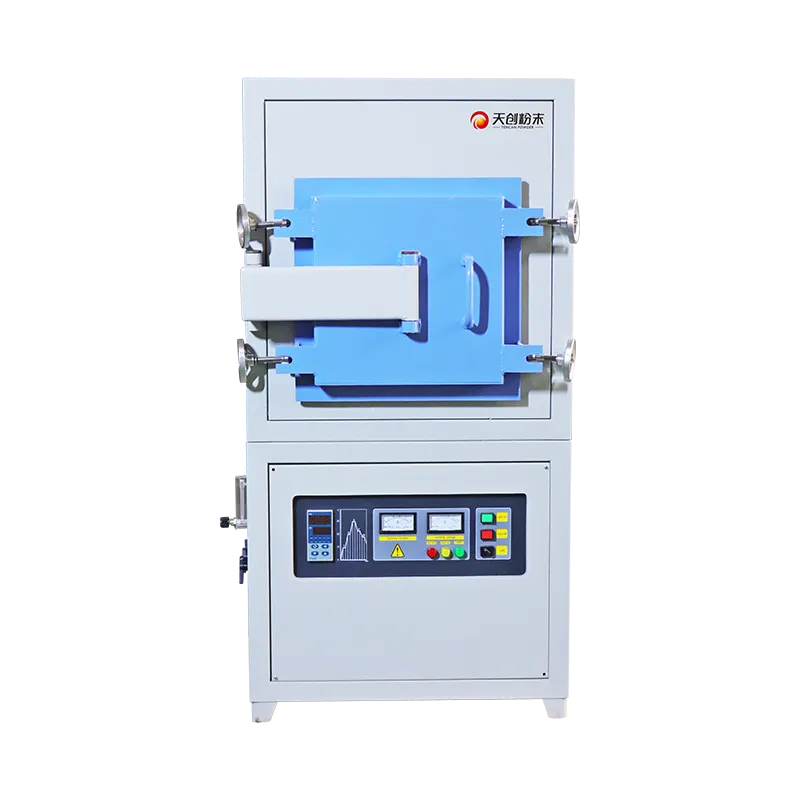
発熱体と断熱材によってホット ゾーン、つまりプロセスに十分な温度が均一になるボリュームが形成されます。要素に近づきすぎるとホット スポットが作成されます。冷たいドアに近づきすぎるとコーナーが遅くなります。適切な炉の設計は熱を分散させますが、それでも治具と負荷のレイアウトが重要です。ガスの流れを遮断するトレイでは、積載物の中央が枯渇する一方、外側の部分には十分な新鮮な雰囲気が得られます。
シール、ガスライン、排気
チャンバーシールは門番です。ドアのガスケット、フィードスルー、熱電対ポート、および可動部品は、外気の侵入を防ぎ、プロセスガスの流入を防ぐ必要があります。ガスは、多くの場合、濾過や流量測定の後、制御されたラインを通って入り、排気または圧力制御パスを通って出ます。排気口が開きすぎると、チャンバー内にクリーンな雰囲気が形成されない可能性があります。密閉しすぎると圧力が上昇し、揮発性生成物が残留する可能性があります。
管理と記録
最新の制御は設定値を保持するだけではありません。ランプアンドソークプロファイルを実行し、パージタイマーを管理し、安全インターロックを監視し、温度、ガス流量、場合によっては酸素や露点を記録します。その記録は貴重だ。バッチに問題が発生した場合、傾向線によって、その問題が熱、ガス、湿気、または人間のタイミングのいずれによるものかがわかります。
パージ サイクル: きれいな空気は空の空気ではありません
炉が負荷を保護するには、負荷が入る前に存在していた空気を除去する必要があります。これがパージです。単純なパージでは、チャンバーを不活性ガスで満たし、混合物を排出します。適切なパージでは、デッドスポットがどこにあるのか、デッドスポットを掃除するのにどれくらいのガスが必要か、そして作業が完了したことをどのように判断するかを考えます。
時間のみによるパージは一般的ですが、あまり正確ではありません。大きな負荷と多くの固定具を備えたチャンバーでは、空のチャンバーよりも時間がかかる場合があります。漏れがあると、パージ中に空気が引き込まれ続ける可能性があります。ガスラインの流量が少ないと、タイマーでは問題なく見えてもコーナーを掃除できないことがあります。酸素または露点を測定できる場合は、カウントダウンだけでなく、その測定値を使用してパージを確認します。
同じロジックがサイクルの終わりにも適用されます。積荷がまだ熱いときにチャンバーを開けると、酸素が大量に流入し、過去数時間の作業が台無しになる可能性があります。大気中での制御された冷却とそれに続く安全な開放温度により、負荷とオペレータの両方が保護されます。炉のレシピには、いつガスを停止できるか、いつドアを開けられるか、および誰がそのシーケンスをオーバーライドできるかを記載する必要があります。
酸素、露点、圧力、流量の読み取り
酸素濃度は通常、100 万分の 1 または ppm で報告されます。 1 ppm は 100 万分の 1 であり、ごくわずかです。プロセスによっては、数百 ppm で問題ありません。他の場合は、1 桁 ppm 以上が必要です。目標は、金属、温度、および負荷がホットゾーンに留まる時間によって異なります。別のプロセスから番号を借用して、それが機能すると想定しないでください。
露点は、ガス中にどれだけの水分が含まれているかを示します。水蒸気が凝結し始める温度です。露点が低いということは、乾燥したガスを意味します。露点が高いということは、ガスが湿気を含んでいることを意味し、積荷を酸化させる可能性があります。湿気の問題は流量計で常に確認できるとは限らないため、露点は特に役立ちます。
圧力と流量は関連していますが、同じではありません。流量は、一定時間内にシステム内を移動するガスの量です。圧力とは、その背後にある力です。チャンバーは正圧を示していても、コーナーでは依然としてガス交換が不十分な場合があります。悪いシールから空気が漏れているときに、良好な流れを示すこともあります。一つの数字ではなく、傾向に注目してください。安定した炉には、パージ、加熱、浸漬、冷却、アンロードという繰り返し可能なパターンがあります。
雰囲気と仕事のマッチング
雰囲気は作品の化学反応と一致する必要があります。酸素を遠ざけることが目的の場合は、窒素やアルゴンなどの不活性ガスが一般的です。ガスを還元すると、それ以上の効果が得られます。表面から酸化物を除去するのに役立ちますが、安全性とプロセス制御の問題ももたらします。真空は別の方法です。反応性ガスを除去し、ガス抜きに役立ちますが、熱伝達が変化し、チャンバーとシールに異なる要求が課せられます。
適切な選択は、材質、必要な表面、取り扱いが許可されている内容によって異なります。光輝焼鈍には、非常に清潔で乾燥した雰囲気が必要な場合があります。焼結サイクルでは、より多くの耐性が得られる可能性がありますが、バインダーから揮発性物質が放出される可能性があり、これを除去する必要があります。ろう付けには、母材金属とフィラーの両方を保護するガスが必要な場合があります。使い慣れたガスという理由だけでガスを選択しないでください。
気温によってもルールが変わります。低温では無害なガスでも、高温では反応することがあります。搬入時にはきれいな積載物でも、加熱するとガスが発生する可能性があります。そのため、雰囲気レシピは、パージ、ランプ、浸漬、冷却、アンロードの全サイクルを念頭に置いて作成する必要があります。ガスが浸漬中にのみ適切である場合、プロセスは実際には制御されていません。
熱プロファイルと負荷レイアウト
熱プロファイルは、バッチの温度に関する情報です。つまり、どのくらいの速度で上昇するか、どのくらいの時間保持されるか、どのように冷却されるかなどです。大気と熱プロファイルはパートナーです。ランプ速度が速すぎると、排気がそれらを除去するよりも早く、負荷が亀裂、歪み、または揮発性物質を放出する可能性があります。ランプの立ち上がりが遅すぎると、穀物が成長したり、生産性が低下したり、汚染が作用するまでの時間が長くなったりする可能性があります。適切なランプは、材料と治具が許容できるものです。
負荷レイアウトは重要な変数です。しっかりと積み重ねられた部品は相互にガスの流れを遮断します。重い器具はヒートシンクのように機能するため、部品が別の温度にある間に熱電対が 1 つの温度を読み取ります。底が固体のトレイはガスを閉じ込め、古いゾーンを作成する可能性があります。再現性が必要な場合は、負荷を炉レシピの一部として扱います。可能な限り、同じトレイ、同じ間隔、同じ質量、同じ方向にします。
冷却には独自の計画が必要です。多くの炉では、負荷は冷却中も化学的に活性です。大気の切断が早すぎると、たとえサイクルの加熱部分が完璧に見えたとしても、表面が酸化する可能性があります。ドア開放温度を定義し、清浄なガス下で冷却を制御することで、明るい部分と鈍い部分の違いが生じることがよくあります。炉はあなたが与えた計画にしか従うことができないので、完全なものを与えてください。
これらの炉がそのお金を稼ぐ場所
これらの炉は、表面と微細構造の両方が重要な場所であればどこにでも現れます。粉末冶金では、これらは成形体の焼結と熱処理に使用され、酸化物の制御と結合剤の除去によって最終部品の製造または破損が決まります。セラミックでは、緻密化、接合、および制御された環境を必要とするその他の高温ステップをサポートします。冶金学では、スケールや脱炭にバッチ費用がかかる焼きなまし、応力除去、ろう付けなどのサイクルを処理します。
また、実験室やパイロット プラントでも便利です。フレキシブル ボックス チャンバーを使用すると、完全な生産ラインに頼ることなく、治具、ガス混合物、または新しい材料を簡単にテストできます。製造炉の信頼性を高めるのと同じ機能 (シール、ガス制御、記録) により、実験炉は学習に役立ちます。小さなバッチを実行し、結果を調べてから、未知数を減らしてレシピをスケールすることができます。
共通点は単一の業界ではありません。それは、加熱中に負荷を空気から分離する必要があることです。プロセスが空気に耐えられる場合は、おそらく雰囲気炉は必要ありません。部品の表面の化学的性質、色、導電率、または強度が空気中にあるものに依存する場合、大気は詳細ではありません。製品の一部です。
不活性ガスおよび還元ガスの周囲の安全性
不活性ガスは、可燃性ではないからといって無害というわけではありません。窒素とアルゴンは室内の酸素を置き換える可能性があり、密閉された空間での少量の漏れが窒息の危険を引き起こす可能性があります。ガス監視、換気、密閉空間ルールをオプションの追加物としてではなく、炉設置の一部として扱います。
還元性ガスまたは可燃性ガスにより、さらに層が追加されます。適切な配管、漏れチェック、必要に応じて炎やガスの検知、そしてガス警報器が鳴った場合の対処法についての明確な手順が必要です。炉は、危険な雰囲気シーケンスで加熱できてはなりません。インターロック、電源投入前のパージ、および制御されたシャットダウンは、まず人を保護し、次に機器を保護します。
ハードウェアと同じくらい人間的な側面も重要です。レシピをロード、アンロード、または変更する全員をトレーニングします。ドアの開閉温度は提案ではなく、ルールとして設定してください。ガスラインにラベルを付けます。炉の周囲を清潔に保ってください。炉は道具ですが、熱、圧力、そして場合によっては有害なガスを組み合わせる道具です。その組み合わせを尊重すると、良い意味で、プロセスはそれほど刺激的ではなくなります。
再現性を守るメンテナンス
メンテナンスが遅れると再現性が変動します。ドアのガスケットは硬化し、シールは劣化し、熱電対は古くなり、ガスラインには破片がたまり、フィルターには負荷がかかります。通常、これらの失敗はいずれも劇的な故障として公表されません。これらは、酸素のゆっくりとした上昇、より長いパージ、負荷の色の変化、またはバッチが規格外になるまで誰も気づかない温度オフセットとして現れます。
簡単なメンテナンスのリズムを作りましょう。シールとドアの位置を確認してください。ガスラインと継手の漏れを検査します。フローコントローラーとセンサーが正常に読み取っていることを確認します。排気経路を見てください。フィルターを掃除または交換します。既知の基準に対して熱電対と制御ループを検証します。何が変わったかを記録しておいてください。ガスケットを交換する場合は、注意してください。流れを調整する場合は、それに注意してください。その歴史は謎をメンテナンス作業に変えます。
校正は年に一度行われる儀式ではありません。それは炉を誠実に保つ方法です。酸素センサーと露点センサーを使用する場合も同様です。センサーがずれると、良い雰囲気が悪くなったり、悪い雰囲気が受け入れられるように見えたりすることがあります。測定値は、画面上の装飾としてではなく、注意が必要な機器として扱います。
購入前に尋ねるべきこと
パンフレットではなく、作品から始めましょう。どのような材料を加工しますか?どのような雰囲気が必要で、どの程度清潔である必要がありますか?最も頻繁に実行される負荷のサイズと形状は何ですか?どれくらいの速さで加熱、冷却する必要がありますか?どのような記録を保持する必要がありますか?回答により分野がすぐに絞り込まれ、サプライヤーとのより良い会話が可能になります。
次に、炉をシステムとして見てみましょう。チャンバー容積と使用可能なホットゾーン、最高温度と発熱体、シール設計、ガストレイン、排気、制御システム、安全インターロックについて質問してください。パージがどのように検証されるか、またドアを開けるシーケンスがどのように制御されるかを尋ねます。通常のメンテナンス項目と、それらの項目へのアクセスのしやすさを尋ねてください。メンテナンスが難しい炉は漂流する炉になります。
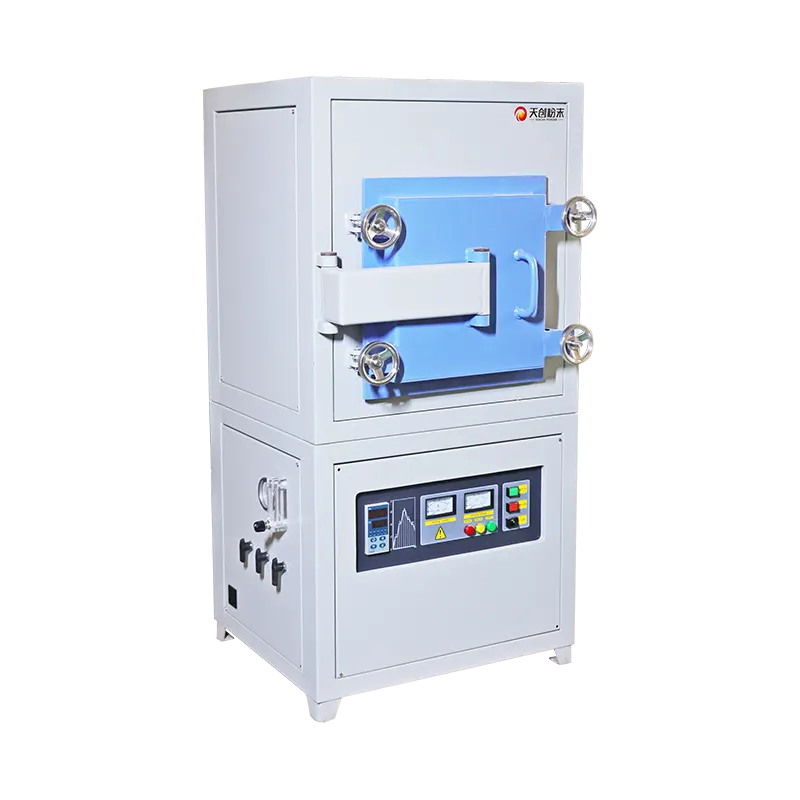
検討しているモデルの実際のビルドの詳細を確認することもできます。の TENCAN ボックス型雰囲気炉のページ 現在の製品情報を確認し、プロセスに適した構成を確認するのに便利です。ある雰囲気炉が別の雰囲気炉と互換性があると想定しないでください。チャンバーのサイズ、シーリング、ガス制御、安全機能は大きく異なる場合があり、それらの違いが結果に現れます。
一貫性を損なうよくある間違い
よくある間違いの 1 つは、温度を追い求めて雰囲気を無視することです。汚れたチャンバー内で完璧なプロファイルを作成しても、汚れた部品が生成されます。もう1つは、測定ではなく習慣によって浄化することです。チャンバーがいつクリーンになるかが分からなければ、プロセスがいつ始まるかも分かりません。 3 つ目は、サイクルを節約するためにチャンバーにできるだけしっかりとロードすることです。これにより、ガスの流れが妨げられ、コールドスポットが生じ、次のバッチの一貫性が損なわれる可能性があります。
人々もドアを開けるのが早すぎます。負荷は外側からは冷えているように見えますが、表面は依然として反応性である可能性があります。メンテナンス後の漏れチェックを省略することも、静かな失敗のひとつです。必要な流量や純度を意図していないガスラインやレギュレーターを使用することも同様です。これらの間違いはいずれも、現時点では劇的に見えません。それらは後でスクラップ、やり直し、または「時にはうまくいくプロセス」として現れます。”
通常、修正は特別なものではありません。レシピを完全に書きます。重要なものを測定します。チャンバーを清潔で密閉した状態に保ちます。炉に触れる人々を訓練します。トラブルシューティングを行うときは、一度に 1 つの変数を変更します。そして、大気は背景条件ではないことを忘れないでください。これは、温度や時間と同様に、プロセスのアクティブな部分です。
より良いプロセスウィンドウはより良い制御から始まります
ボックス型雰囲気炉は、負荷周囲のガスが重要な熱処理用のコンパクトでフレキシブルなチャンバーを提供します。悪いレシピが良いものになるわけではありませんし、良い測定に代わるものでもありません。それができるのは、再現可能な環境、つまりパージ、ガス、加熱、冷却が毎回同じ計画に従う環境を提供することです。
新しいプロセスを設定する場合は、必要な材料と表面から始めて、雰囲気、負荷のレイアウト、メンテナンスにまで遡って作業します。既存のプロセスを修正する場合は、シール、湿気、パージ時間、ドア開口部の温度などの静かな変数を最初に探します。そこに多くの「炉の問題」が実際に存在します。
目標は、データシート上で印象的に見える炉ではありません。これは、月曜日と同じ結果が火曜日にも得られる炉であり、その理由を説明する記録が付いています。これが実際に制御された雰囲気を意味するものであり、温度の数値だけよりも有用な基準です。
Related Products
お問い合わせ
当社の専門チームが1営業日以内に返信します。お気軽にお問い合わせください。