T-Bright Plus 焼結炉: 粉末材料に対する焼結の実際の影響

金属粉末、セラミック、またはその中間など、粉末の周囲で日々を過ごしているなら、粉末自体は話の半分にすぎないことをすでに知っているでしょう。残りの半分は、重さを量り、混ぜ、プレスして形を整えた後に起こるものです。多くの場合、そのステップは焼結です。
焼結では、ばらばらの粉っぽい粉末が固体の使用可能な部品に変わります。溶かしたり、最終的に結合させる接着剤を使用したりすることはありません。熱、時間、制御された雰囲気だけが原子スケールで静かに作業を行います。
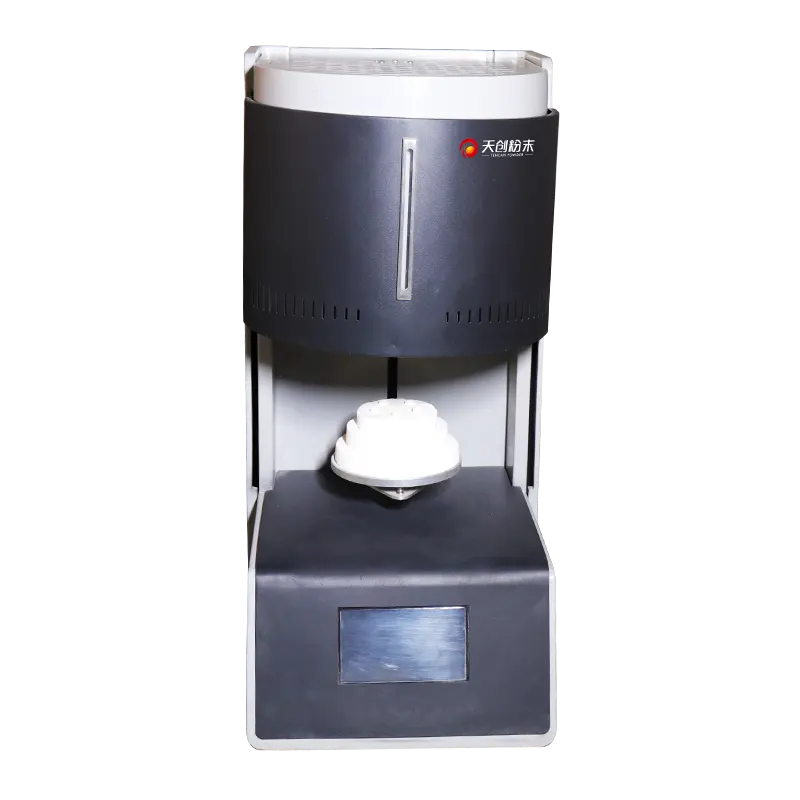
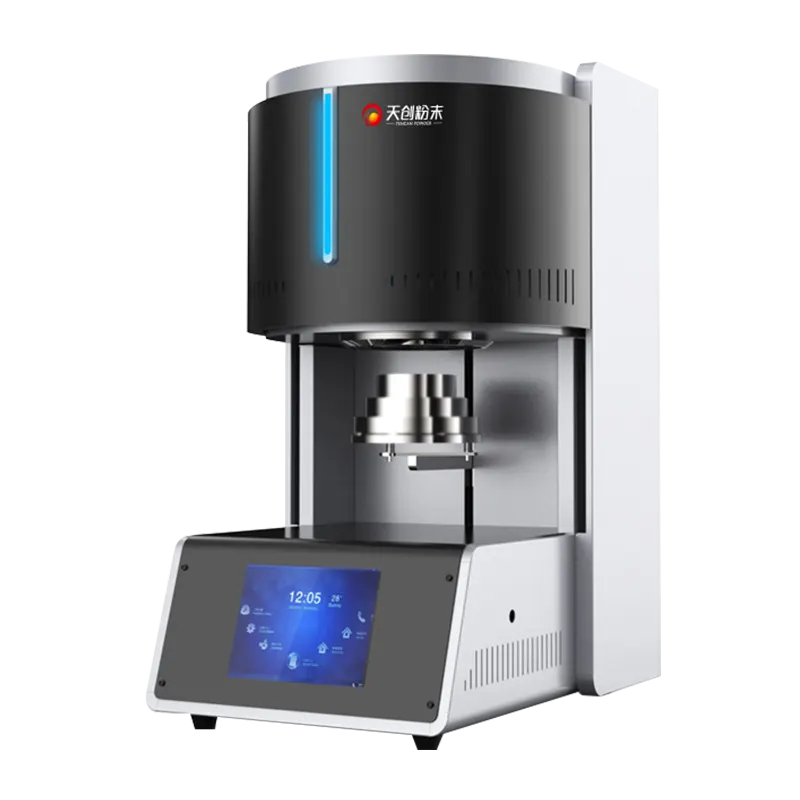
焼結とは実際には何なのか、チャンバー内で何が起こっているのか、そして焼結炉の選択と運転についてどのように考えるかを見ていきます。途中で、実際のマシンを見ていきます。 T-ブライトプラス焼結炉 長沙から TENCAN パウダーテクノロジー株式会社(TENCAN 略して) — 具体的な例は理論の 1 ページに勝るものがあるからです。
焼結が粉末加工の静かな英雄である理由
まともな質問から始めましょう。なぜ粉末を溶かして鋳造しないのですか?
時々、まさにそれをやります。しかし、溶けるには限界があります。微細な微細構造が破壊され、合金元素が偏析する可能性があります。また、炭化タングステンや多くの工業用セラミックなどの材料の場合、融点が非常に高いため溶解は現実的ではありません。そうでないと、構築しようとしていた特性そのものが破壊されてしまいます。
焼結は別のルートをたどります。素材はずっとしっかりしたままです。すべてを液体に変えるのではなく、原子に十分なエネルギーを与えて移動、つまり拡散させることで、粒子が隣接する粒子と結合し、粒子間の隙間が縮小します。得られるのは、粒が大きすぎて収縮欠陥のある鋳造インゴットではなく、微細構造が制御された緻密なボディです。
切削工具、ベアリング、フィルター、磁石、歯科修復物、燃料電池部品、セラミック外装、スパッタリングターゲット、そして数多くの電子部品など、ほぼあらゆる場所で焼結が使用されているのはこのためです。どれも同じ基本的な考え方に基づいています。つまり、粉末をしっかりと詰めてから熱で接合するというものです。
問題は、「熱」という言葉が一見単純な言葉であるということです。温度は変数の 1 つにすぎません。加熱速度、保持時間、冷却速度、雰囲気、ガス純度、炉への装填方法がすべて重要であり、それらは相互に影響します。焼結炉はトースターではありません。これは加工ツールであり、理解が深まるほど、より良い部品が得られます。
焼結炉の中では実際に何が起こっているのか
ここは多くの人が読み飛ばしてしまう部分です。焼結は単一のイベントではなく、一連の段階であり、それぞれに独自のルールがあります。段階をスキップすると、後で亀裂、歪み、または残念な密度として表示されます。
ステージ 1: バインダーの燃焼
ほとんどの成形粉末体には、少量の有機結合剤または潤滑剤が含まれています。プレスまたは射出成形中に粉末がその形状を保持するのを助けるために存在しますが、実際の焼結が始まる前に粉末は離れる必要があり、ゆっくりと離れる必要があります。
バーンオフは通常、より低い温度領域で発生します。加熱が速すぎると、有機物が逃げるよりも早くガスに分解し、膨れ、内部亀裂、または炭素残留物として現れ、後に材料の特性に干渉します。ゆっくりと安定して、多くの場合穏やかなガス流を使用するのが適切な方法です。
ステージ 2: ネックの成長と緻密化
バインダーがなくなると、興味深い部分が始まります。 2 つの粒子が接触すると、原子が接触点を横切って移動し、ネックが形成されます。小さな橋でつながった 2 つのシャボン玉を想像してください。その橋が首です。
ネックが成長するにつれて、粒子間の細孔の形状が変化します。開いた、つながったチャネルが徐々につまんで孤立した細孔に入ります。密度が上昇するにつれて、成形品は直線的に 15 ~ 20 パーセント、場合によってはそれ以上縮小します。ここで、材料の最終的な強度、硬度、熱挙動がほぼ決まります。
温度と時間の両方がこの段階を推進します。温度が高いほど拡散が速くなりますが、粒子の成長も速くなり、粒子が大きいほど機械的特性が低下するのが一般的です。目標は決して「できるだけ熱く」ではありません。それは、穀物を逃がすことなく、十分に長く、十分に熱いものです。'
ステージ 3: 亀裂のない冷却
冷却は受動的に見えます。そうではない。部品全体の熱勾配によって応力が発生し、その応力がその温度での材料の強度を上回ると、亀裂が発生します。場合によっては劇的な亀裂が発生することもあれば、部品が使用不能になるまで目に見えない場合もあります。
材料が異なれば、必要な冷却プロファイルも異なります。一部の製品では、脆性を残す相変態を避けるために、特定の温度範囲でゆっくりと制御された温度上昇を必要とします。喜んですぐに降りてくる人もいます。自分の素材がどの陣営にあるかを知ることで、失恋を大幅に防ぐことができます。
炉の前: 粉末の準備
炉をすべての物語として扱いたくなる誘惑にかられますが、炉に何を供給するかが結果のほとんどを決定します。 3 つのことが何よりも重要です。
粒子サイズと分布
微粒子はプロセスを促進する表面エネルギーが大きいため、より速く焼結します。しかし、非常に細かい粉末も凝集し、凝集により不均一な充填が生じ、それが不均一な収縮につながります。適切なサイズ分布を持つ粉末 (粗粒と細粒の混合) は、小さな粒子が大きな粒子の間の隙間を埋めるため、単一の狭い部分よりも高密度に充填されることがよくあります。
グリーンの密度と形状
グリーン密度は、焼結前の部品の密度です。一般に、グリーン密度が高く均一であると、後の収縮や歪みが少なくなります。プレスされた部品の片側がもう一方よりも密度が高い場合、片側の収縮が大きくなり、ベアリングではなくバナナが得られます。
結合剤および添加剤
バインダーは成形を促進し、焼結を阻害するため、目標は、その役割を果たせる最小限の量と、それを完全に除去するきれいなバーンオフプロファイルを実現することです。同じ論理が潤滑剤やその他の添加剤にも当てはまります。それらが分解した後に何が残るのかを知ってください。
もう 1 つの実用的なポイントは、混合の品質は粉末の品質と同じくらい重要です。 2 成分の粉末が均一に混合されていない場合、未焼成のボディではその粉末は見えませんが、焼結後は密度と硬度が異なるパッチとして必ず確認できます。炉のスイッチが入るずっと前から、信頼性の高い製粉所がその地位を確立します。
T-Bright Plus 焼結炉の紹介
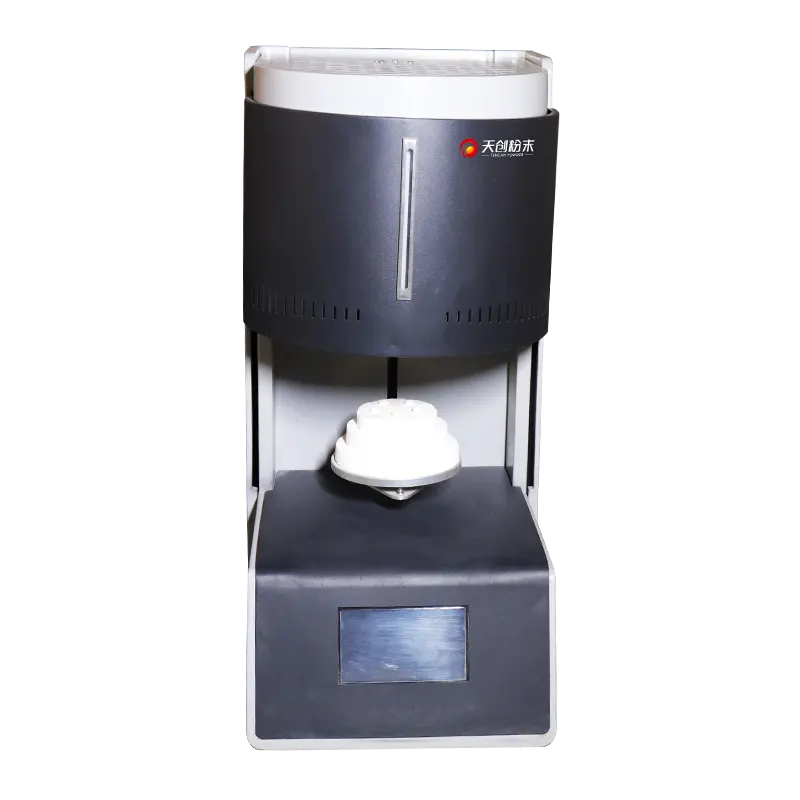
抽象的なアドバイスだけでは理解できないので、具体的なアドバイスを見てみましょう。 T-Bright Plus 焼結炉は、 TENCAN's 焼結シリーズは、1 回限りの実験ではなく、繰り返し可能な熱サイクルを必要とする研究室や生産チーム向けに構築されています。
TENCAN は、遊星ボール ミルや粉砕ジャーのセットを購入したことがある方なら、その名前をご存知の粉体機器メーカーです。同社は常に、粉末サンプルの周囲にあるツール、つまり粉砕、混合、その後の熱ステップに焦点を当ててきました。 T-Bright Plus は、そのチェーンの熱末端に位置します。
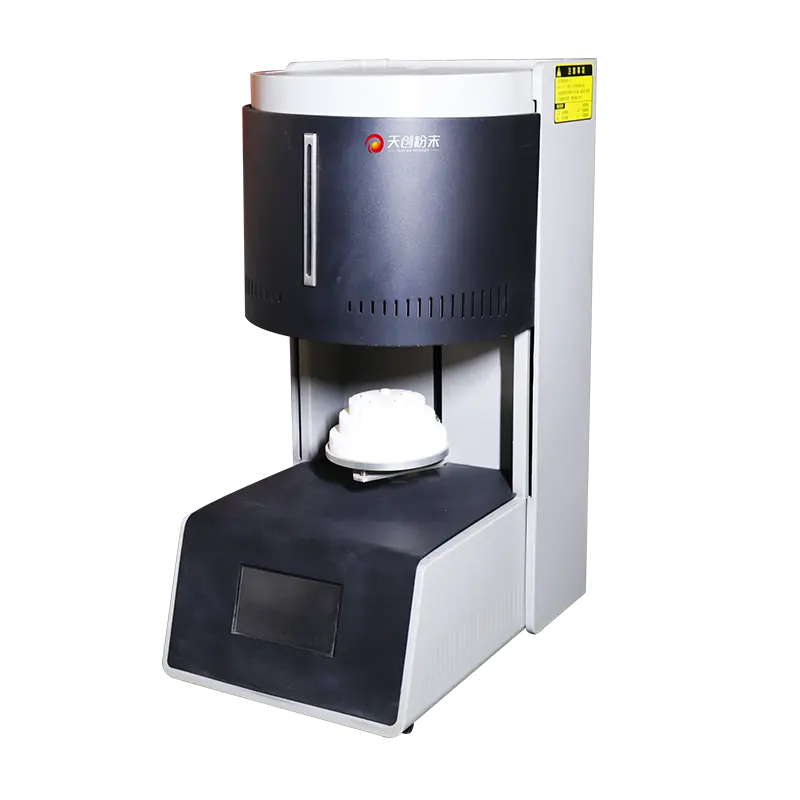
ここでは仕様を推測することはしません。チャンバーのサイズ、発熱体、最高温度、制御システム、雰囲気パッケージなどの詳細は、ブログ投稿ではなくソースから読む必要があります。完全な内訳は、 T-ブライトプラス焼結炉 他のものを比較する前に、製品ページを注意深く見る価値があります。
私たちが言いたいのは、焼結炉を評価するときは、上記の 3 つの段階をどのように処理するかを尋ねることです。バインダーの燃焼速度をゆっくりと制御して燃焼させることができますか?目標温度で安定した浸漬を維持できますか?指定できる速度で冷却されますか?これらの質問は、見出しの数字よりも重要です。
実行が成功するかどうかを決定する変数
実際に回すノブを開梱してみましょう。
温度範囲と均一性
最高温度に注目が集まりますが、部品が一貫して動作するかどうかは、ホット ゾーン全体の均一性によって決まります。炉の隅の温度が 30 °C 高くなると、同じバッチでも異なる粒度、異なる収縮、異なる硬度が得られます。マシンを比較するときは、ピーク数だけでなく、均一ゾーンのサイズについても尋ねてください。
冷暖房速度
プログラム可能なランプは贅沢な機能ではなく、プロセスの中核です。レートを指定し、それを保持し、炉がそのレートに従っていることを信頼したいとします。高速ランプによりサイクル時間が節約されます。ゆっくりとしたランプが繊細な部品を保護します。理想的には、同じ炉で上昇時と下降時の両方が得られます。
大気と真空
多くの粉末は酸素に敏感です。銅、鉄、チタン、およびほとんどの反応性金属は、チャンバー内に空気が残っていると酸化しやすくなります。これが、焼結炉が真空、不活性ガス、水素、または混合環境下で動作する理由であり、設定温度と同じくらいガスの純度や気密性が重要である理由でもあります。
雰囲気の選択は、まず材料の問題であり、次に設備の問題です。粉末の表面酸化物を減らすために水素が必要な場合は、水素を安全に使用できるように炉を構築する必要があります。深真空が必要な場合は、それを保持できるポンプとシールが必要です。化学的性質を決めてから、ハードウェアを選択します。
負荷、固定具、およびスループット
チャンバー内で部品をどのように積み重ねるかは、熱プロファイルと歩留まりの両方に影響します。密度の高い負荷では加熱と冷却が遅くなり、各部品が発熱体の影響で相互に影響を受ける可能性があります。セッタープレート、るつぼ、適切な間隔など、適切な固定具はレシピの一部であり、後付けではありません。
スループットは、サイクルごとの部品数、サイクル長、実際に使用できるチャンバーの量などの正直な計算になります。完璧に均一な小さなホットゾーンが、大きなずさんなゾーンを毎回打ち負かします。
制御、レシピ、データロギング
最後の変数は物理的な変数ではありません。それは炉が自分が何をしたかをどれだけよく覚えているかです。レシピを保存し、実際のプロファイルを記録し、データをエクスポートできるコントローラーは、すべての実行を学習できるものに変えます。その記録がなければ、良い結果は幸運な偶然であり、悪い結果は謎です。
ボックス、チューブ、それとも真空?炉とジョブのマッチング
焼結炉にはいくつかの広範な形状があり、それぞれの形状によって異なる問題が解決されます。
ボックス炉はチャンバー炉とも呼ばれ、特定の設置面積で最も使用可能な体積を提供します。これらは、複数の部品を一度に焼結し、簡単に装填する必要があるバッチ作業に適しています。そのトレードオフは、大きなチャンバーは均一に保つのが難しいため、ホットゾーンとチャンバーは同じものではありません。
管状炉では、円筒状のセラミック管または石英管が使用されます。チューブに沿って非常に均一に加熱され、ガスによるパージが簡単で、少量のサンプル、連続フロー、または雰囲気を厳密に制御する必要があるプロセス開発に最適です。制限はサイズです。大きなベアリングを 1 つに取り付けることはできません。
真空炉および大気炉は、形状よりも化学に重点を置いています。材料が温度で酸素に耐えられない場合は、制御されたガスをポンプダウンまたは再充填できるチャンバーに加えて、それに適合するシール、ポンプ、および安全システムが必要です。
T-Bright Plus は焼結ファミリーに属します。 TENCAN は粉体作業用に開発されたもので、実際的な問題は「どのタイプが最適か」ではなく、「どのタイプが部品、材料、バッチサイズに適合するか」です。数十の小規模な実験を実行するラボでは、同じ部品を毎日実行する工場とはまったく異なるニーズがあります。
よくある間違いとその回避方法
焼結炉を運営している人々と十分に話し合うと、同じようないくつかの問題が繰り返し発生します。
- バーンオフを急ぐ。 バインダーはガスとして排出される必要があり、ガスには時間と排出経路が必要です。最初のランプを減速すれば、部品が感謝してくれるでしょう。
- 温度だけで密度を追う。 過剰な焼結は粒子を成長させ、粒子が粗大であると硬度と靱性が損なわれることがよくあります。重要な数値は密度だけではありません。
- 冷却曲線は無視します。 「悪い粉」のせいだとされる亀裂が実際に下り途中でたくさん発生する。
- 雰囲気がきれいだと仮定します。 残留酸素と湿気は大きなダメージを与えます。材料のせいにする前に、ガスの純度をチェックし、適切にパージし、漏れを探してください。
- チャンバーをスーツケースのように積み込みます。 部品を端から端まで梱包すると、部品ごとの熱環境が変化します。
- 記録保持を省略します。 プロファイルをログに記録しないと、正常な実行を再現したり、悪い実行を診断したりすることができません。
焼結が実際の作業に適合する場所
焼結は独立したステップではなく、より長いチェーンの最終ラインであるため、プロセスを状況に応じて理解するのに役立ちます。
一般的な粉末ワークフローでは、原料粉末とボールミルから開始します。粉砕により粒子サイズが小さくなり、凝集物が砕かれ、複数の成分が均一に混合されます。そこから粉末をプレス、鋳造、または印刷して緑色の物体を形成します。緑色は未焼成で壊れやすいことを意味します。それから炉の中に入ります。
それが理由です TENCAN'の製品範囲はセットとして理にかなっています。粉砕装置が粉末を成形し、T-Bright Plus などの焼結炉がそれを完成部品に変えます。ラボをゼロから構築する場合、これら 2 つの機能は膨大な範囲の実験と小規模バッチ生産をカバーします。
実際の例には、超硬合金切削インサート、潤滑剤を保持する多孔質青銅軸受、電子機器用のセラミック基板、化学工業用の金属フィルター、焼結磁石などがあります。異なる材料、異なる温度、同じ基礎となるロジック。
そしてそれは完成した部分だけではありません。焼結は研究ツールでもあります。新しい合金を開発している場合、またはセラミックにドーピングを行っている場合、配合が実際に機能するかどうかを確認するのは炉です。そのため、サイクルの柔軟性、つまりセットアップを再構築せずにさまざまなプロファイルを試せる機能が非常に価値のあるものになります。
よくある質問
焼結すると粉末が溶けますか?
いいえ、それが重要です。焼結では、すべてが固体のまま、拡散によって粒子が結合します。一部のシステムでは、処理を促進するために少量の液相を使用しますが、材料の大部分は決して溶けません。
私のパーツはどれくらい縮みますか?
粉末、グリーン密度、熱プロファイルによって異なりますが、線形収縮は 15 ~ 20% の範囲が一般的です。これが、モールドやプリントを少し大きめに設計する理由であり、一貫したグリーン濃度が非常に重要である理由です。
1台の炉で金属とセラミックスを処理できますか?
温度範囲、雰囲気オプション、制御システムが十分に柔軟であれば、多くの場合、その通りです。通常、制約は炉の概念そのものではなく、雰囲気と最高温度です。コミットする前に、最も要求の厳しい資料に対して仕様を確認してください。
真空が必要ですか、それともガスで十分ですか?
それは、パウダーが酸素にどの程度敏感であるかによって異なります。真空により空気が除去され、露点の制御に役立ちます。不活性ガスはより簡単で、多くの場合、ランニングコストが安くなります。多くのプロセスでは、まず真空にし、次に制御されたガスを充填するという両方を使用します。
1サイクルにどれくらい時間がかかりますか?
バーンオフ、ソーク、制御されたクールダウンを含めると、数時間から 1 日以上かかります。遅い部分は通常、焼結物自体ではなく、部品を亀裂から保護するランプです。
自分のプロフィールが正しいかどうかはどうすればわかりますか?
ダイヤルではなく結果を測定してください。密度、硬度、微細構造、寸法変化から、実際に何が起こったのかが分かります。次に、変数を一度に 1 つずつ変更し、ログに記録します。焼結の最適化は主に、炉を接続した場合の規律ある簿記です。
ベンチに持ち帰る
焼結は忍耐に報酬を与え、近道を罰します。幸いなことに、そのプロセスは理解できるということです。粉体、熱、時間、雰囲気 - 4 つの成分を無限に調整でき、材料に対してそれらがどのように相互作用するかをマッピングすると、結果が予測可能になります。
機器を評価する場合は、材料と必要な特性から始めて、炉まで逆算して作業します。各マシンが制御できる内容、加熱の均一性、雰囲気の管理を比較してください。これはスペックシートの見出しよりもはるかに優れたフィルターです。
具体的なことから始めたい場合は、 T-ブライトプラス焼結炉 は賢明な参照点です。詳細はその製品ページに記載されており、それを自分の要件と比較することは、実際に必要なものを見つける簡単な方法です。
Related Products
お問い合わせ
当社の専門チームが1営業日以内に返信します。お気軽にお問い合わせください。