Печь для спекания T-Bright Plus: что на самом деле происходит спекание с порошковыми материалами

Если вы проводите время с порошками — металлическими порошками, керамикой или чем-то средним — вы уже знаете, что сам порошок — это только половина дела. Другая половина — это то, что происходит после того, как вы его взвесили, смешали и придали ему форму. Очень часто этим этапом является спекание.
Спекание — это процесс, когда рыхлый пыльный порошок превращается в твердую, пригодную к использованию деталь. Никакого плавления, никакого клея, скрепляющего его в конце — только тепло, время и контролируемая атмосфера, тихая работа в атомном масштабе.
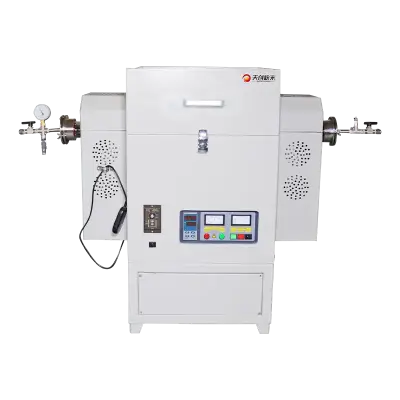
Мы собираемся рассказать, что на самом деле представляет собой спекание, что происходит внутри камеры и как следует подходить к выбору и эксплуатации печи для спекания. По пути мы рассмотрим настоящую машину — Печь для спекания T-Bright Plus из Чанши TENCAN Компания Порошковых Технологий, ООО (TENCAN короче) — потому что конкретный пример превосходит страницу теории.
Почему спекание — тихий герой обработки порошков
Начнем с справедливого вопроса: почему бы просто не расплавить порошок и не отлить его?
Иногда вы делаете именно это. Но плавление имеет пределы. Он стирает мелкие микроструктуры, может позволить сегрегировать легирующие элементы, а для таких материалов, как карбид вольфрама или многих технических керамик, температура плавления настолько высока, что плавление становится непрактичным — или оно разрушает те самые свойства, которые вы пытались создать.
Спекание происходит по другому пути. Материал остается твердым все время. Вместо того, чтобы превращать все в жидкость, вы даете атомам достаточно энергии для движения — для диффузии — так что частицы связываются со своими соседями, а промежутки между ними сокращаются. Вы получаете плотное тело с контролируемой микроструктурой, а не литой слиток с крупными зернами и историей усадочных дефектов.
Вот почему спекание встречается практически везде: режущие инструменты, подшипники, фильтры, магниты, зубные реставрации, компоненты топливных элементов, керамическая броня, мишени для распыления и длинный список электронных деталей. Каждый из них опирается на одну и ту же основную идею: хорошо упакуйте порошок, а затем дайте теплу выполнить соединение.
Загвоздка в том, что слово «тепло» обманчиво простое. Температура — это всего лишь одна переменная. Скорость нагрева, время выдержки, скорость охлаждения, атмосфера, чистота газа и способ загрузки печи — все это имеет значение и взаимодействует друг с другом. Печь для спекания — это не тостер. Это технологический инструмент, и чем лучше вы его понимаете, тем лучше получаются ваши детали.
Что на самом деле происходит внутри печи для спекания
Вот часть, которую многие пропускают. Спекание – это не единое мероприятие, это последовательность этапов, каждый из которых имеет свои правила. Пропустите этап, и позже вы увидите это в виде трещин, деформации или неудовлетворительной плотности.
Этап первый: выгорание связующего
Большинство фасонных порошковых изделий содержат небольшое количество органического связующего или смазки. Он нужен для того, чтобы помочь порошку сохранять свою форму во время прессования или литья под давлением, но он должен уйти до того, как начнется настоящее спекание, и он должен уйти медленно.
Выгорание обычно происходит в более низком температурном диапазоне. При слишком быстром нагревании органика разлагается на газ быстрее, чем успевает выйти наружу, что проявляется в виде волдырей, внутренних трещин или остатков углерода, которые впоследствии ухудшают свойства материала. Медленный, равномерный и часто с легким потоком газа — это правильный путь.
Второй этап: рост и уплотнение шеи
Как только папка исчезнет, начинается самое интересное. Там, где две частицы соприкасаются, атомы мигрируют через точку контакта и образуется перешеек. Представьте себе два мыльных пузыря, соединенных небольшой перемычкой — эта перемычка и есть шейка.
По мере роста перешейков поры между частицами меняют форму. Открытые сообщающиеся каналы постепенно распадаются на изолированные поры. Деталь сжимается, часто линейно на 15–20 процентов, а иногда и больше, при этом плотность возрастает. Именно здесь во многом определяются окончательная прочность, твердость и термическое поведение материала.
Температура и время управляют этой стадией. Более высокая температура означает более быструю диффузию, но это также означает более быстрый рост зерен, а большие зерна обычно означают худшие механические свойства. Цель никогда не бывает «настолько горячей, насколько это возможно». Он «достаточно горячий и достаточно долго, не позволяя зернам разбежаться».'
Этап третий: охлаждение без трещин
Охлаждение выглядит пассивным. Это не. Температурные градиенты в детали создают напряжение, и если это напряжение превосходит прочность материала при этой температуре, вы получаете трещины — иногда значительные, иногда невидимые, пока деталь не выйдет из строя в процессе эксплуатации.
Разные материалы требуют разных профилей охлаждения. Некоторым требуется медленное, контролируемое прохождение определенного температурного диапазона, чтобы избежать фазовых превращений, которые делают их хрупкими. Другие рады быстро спуститься. Знание того, к какому лагерю относится ваш материал, избавит от многих горя.
Перед печью: подготовка порошка
Соблазнительно относиться к печи как к целой истории, но то, чем вы ее кормите, во многом решает исход. Три вещи имеют большее значение, чем что-либо еще.
Размер и распределение частиц
Мелкие частицы спекаются быстрее, поскольку они обладают большей поверхностной энергией, управляющей процессом. Но очень мелкие порошки также агломерируются, а агломераты создают неравномерную упаковку, которая приводит к неравномерной усадке. Порошок с разумным распределением по размерам — смесь крупного и мелкого — часто упаковывается плотнее, чем одна узкая фракция, поскольку мелкие частицы заполняют промежутки между крупными.
Зеленая плотность и форма
Плотность сырца показывает, насколько плотна ваша деталь перед спеканием. Более высокая и равномерная плотность сырца обычно означает меньшую усадку и меньшие искажения в дальнейшем. Если одна сторона прессуемой детали будет плотнее другой, одна сторона сожмется сильнее, и вместо подшипника получится банан.
Связующее и добавки
Связующее помогает придавать форму, но ухудшает спекание, поэтому целью является наименьшее количество, которое выполняет свою работу, плюс чистый профиль выгорания, который полностью удаляет его. Та же логика применима к смазочным материалам и любым другим присадкам: знайте, что они оставляют после себя после разложения.
Еще один практический момент: качество смешивания имеет такое же значение, как и качество порошка. Если двухкомпонентный порошок перемешан неравномерно, в сыром теле вы его не увидите, но после спекания обязательно увидите в виде пятен разной плотности и твердости. Именно здесь надежная мельница зарабатывает себе на жизнь еще задолго до включения печи.
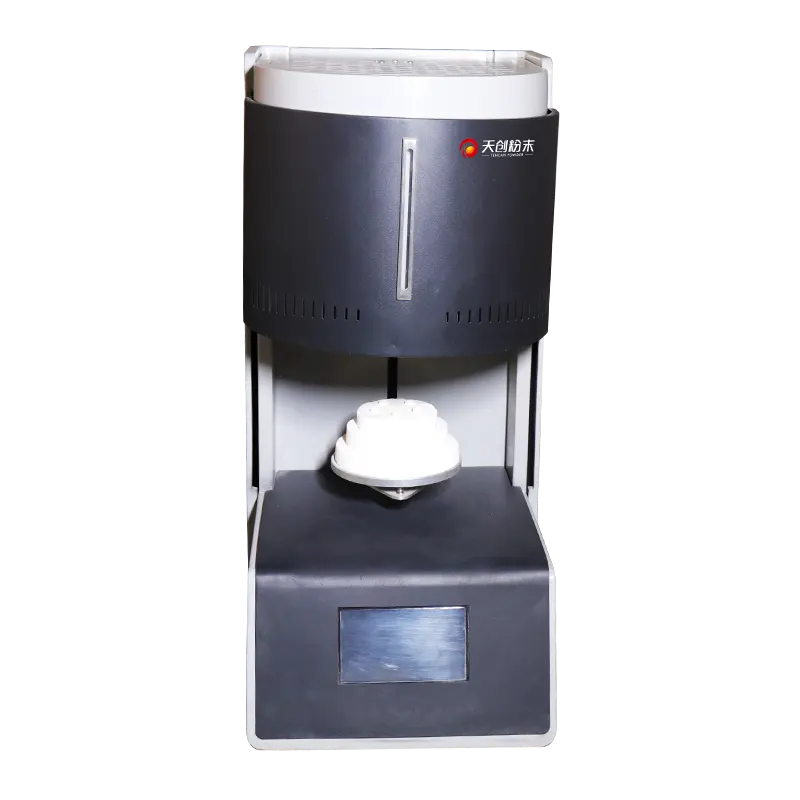
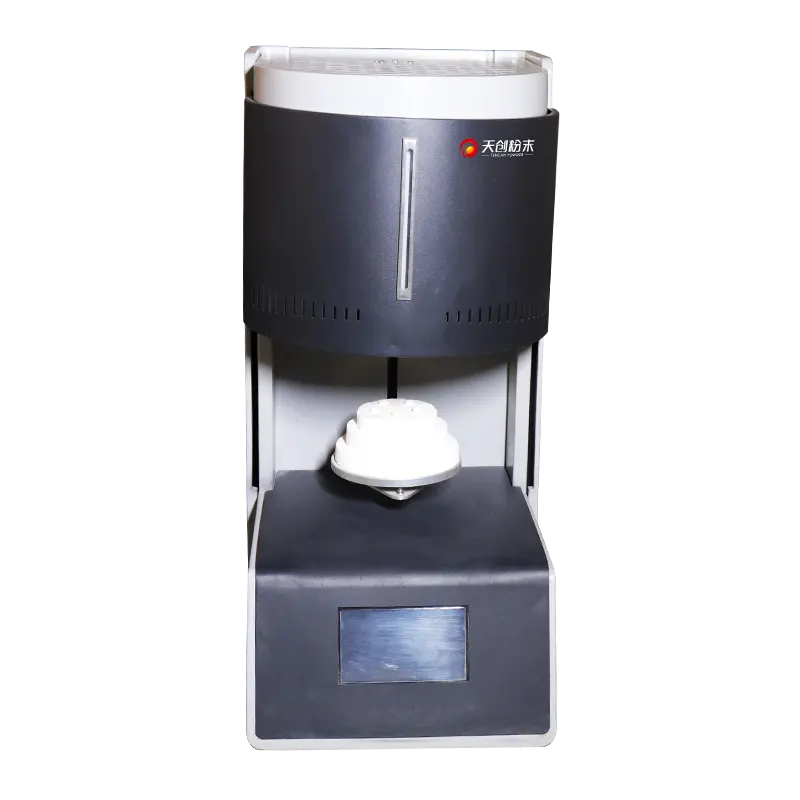
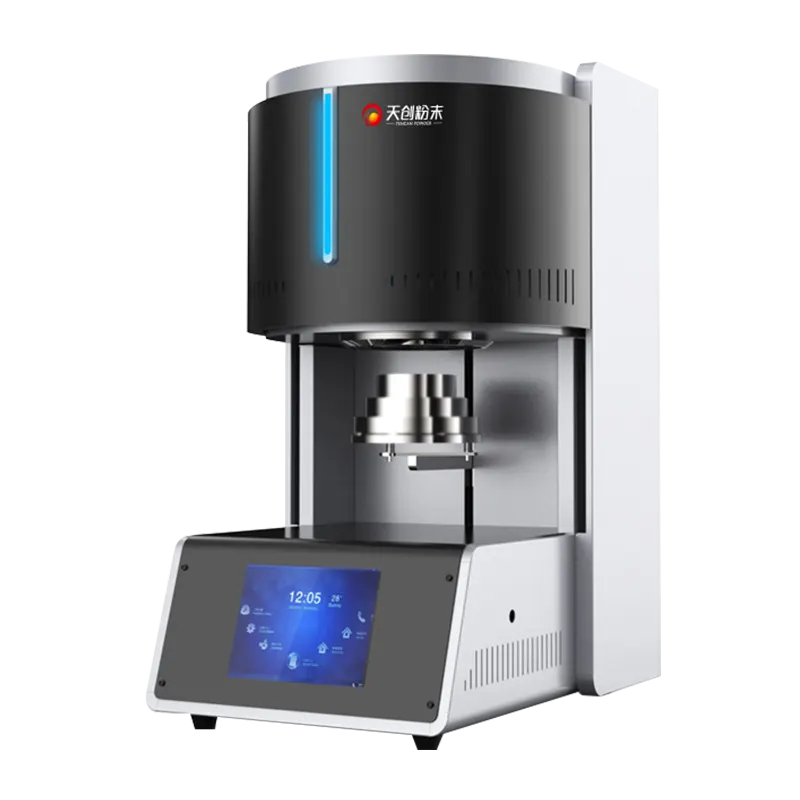
Встречайте печь для спекания T-Bright Plus
Абстрактные советы далеко не помогут, поэтому давайте посмотрим на что-то конкретное. Печь для спекания T-Bright Plus является частью TENCAN'Эта серия для спекания создана для лабораторий и производственных групп, которым нужны повторяемые термические циклы, а не разовые эксперименты.
TENCAN — производитель порошкового оборудования, имя которого вы узнаете, если когда-либо покупали планетарную шаровую мельницу или набор размольных стаканов. В центре внимания компании всегда были инструменты, которые работают с образцом порошка: измельчение, смешивание и последующие термические этапы. T-Bright Plus находится на термическом конце этой цепочки.
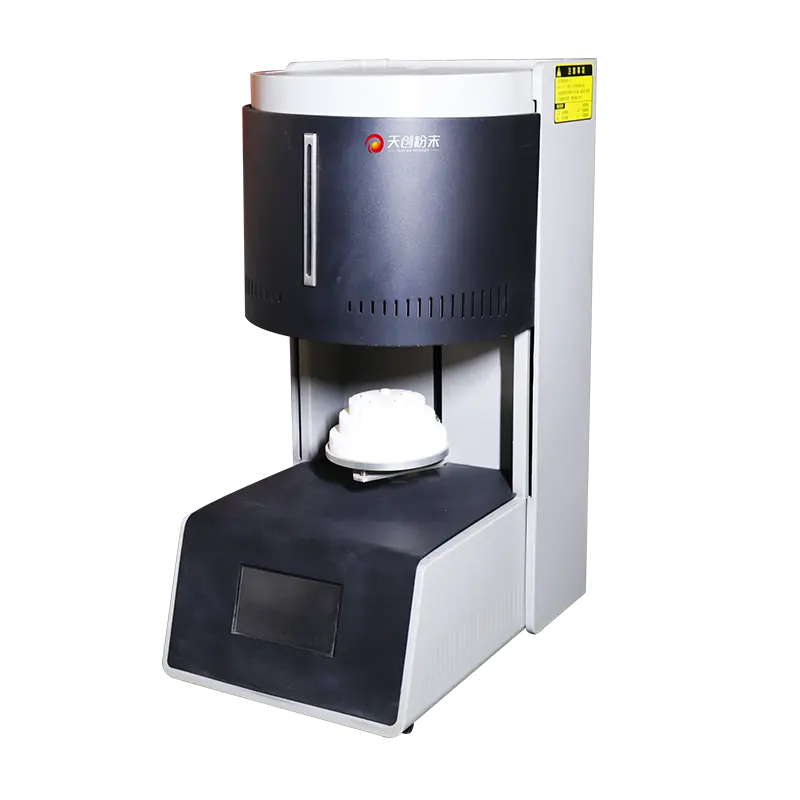
Мы не будем здесь гадать о характеристиках. Размер камеры, нагревательные элементы, максимальная температура, система управления и комплектация атмосферы — это именно те детали, которые вам следует читать из источника, а не из сообщения в блоге. Печь для спекания T-Bright Plus страницу продукта, и ее стоит внимательно просмотреть, прежде чем сравнивать что-либо еще.
Мы бы сказали следующее: когда вы оцениваете любую печь для спекания, спросите, как она справляется с тремя вышеуказанными этапами. Дает ли это вам медленные, контролируемые темпы выгорания связующего? Может ли он выдержать стабильное замачивание при заданной температуре? Охлаждает ли он со скоростью, которую вы можете указать? Эти вопросы имеют большее значение, чем любая цифра в заголовке.
Переменные, которые решают, будет ли ваш забег успешным
Давайте распакуем ручки, которые вы на самом деле будете поворачивать.
Температурный диапазон и однородность
Максимальная температура привлекает все внимание, но однородность всей горячей зоны определяет, будут ли ваши детали вести себя стабильно. Печь, в которой температура в одном углу на 30 °C выше, даст вам разные размеры зерен, разную усадку и разную твердость в одной и той же партии. Когда вы сравниваете машины, интересуйтесь размером однородной зоны, а не только пиковым числом.
Скорость нагрева и охлаждения
Программируемые пандусы — это не роскошь, а основа процесса. Вы хотите указать скорость, удерживать ее и верить, что печь ее следует. Быстрые пандусы экономят время цикла. Медленные пандусы защищают деликатные детали. В идеале одна и та же печь дает вам и подъем, и спуск.
Атмосфера и вакуум
Многие порошки чувствительны к кислороду. Медь, железо, титан и большинство химически активных металлов успешно окисляются, если в камере есть остаточный воздух. Вот почему печи для спекания работают в вакууме, инертном газе, водороде или смеси — и почему чистота и герметичность газа имеют такое же значение, как и заданная температура.
Выбор атмосферы — это в первую очередь вопрос материалов, а затем вопрос оборудования. Если вашему порошку необходим водород для восстановления поверхностных оксидов, печь должна быть построена для безопасного использования водорода. Если требуется глубокий вакуум, вам нужны насосы и уплотнения, которые смогут его удержать. Определитесь с химическим составом, затем выберите оборудование.
Нагрузка, крепление и пропускная способность
То, как вы укладываете детали в камере, влияет как на тепловой профиль, так и на производительность. Плотные грузы нагреваются и охлаждаются медленнее, а детали могут затенять друг друга от нагревательных элементов. Хорошее приспособление — инкубационные пластины, тигли, разумное расстояние — это часть рецепта, а не второстепенная мысль.
Тогда производительность становится честным расчетом: количество деталей за цикл, длина цикла и объем камеры, которую вы действительно можете использовать. Идеально однородная маленькая горячая зона каждый раз превосходит большую неряшливую.
Управление, рецепты и регистрация данных
Последняя переменная не является физической. Это то, насколько хорошо печь помнит, что она делала. Контроллер, который хранит рецепты, записывает фактический профиль и позволяет экспортировать данные, превращает каждый прогон в нечто, чему вы можете научиться. Без этого рекорда хороший результат — это счастливая случайность, а плохой результат — загадка.
Коробка, трубка или вакуум? Соответствие печи работе
Печи для спекания бывают разных форм, и каждая форма решает свою задачу.
Коробчатые печи, также называемые камерными печами, обеспечивают максимально полезный объем при заданной занимаемой площади. Они подходят для серийной работы, когда вы спекаете несколько деталей одновременно и хотите, чтобы загрузка была простой. Их недостаток заключается в том, что в больших камерах труднее поддерживать однородность, поэтому горячая зона и камера — это не одно и то же.
В трубчатых печах используется цилиндрическая керамическая или кварцевая трубка. Они нагреваются очень равномерно по трубке, их легко продувать газом, и они являются естественным выбором для небольших образцов, непрерывного потока или разработки процесса, где требуется жесткий контроль над атмосферой. Их ограничение — размер — в один большой подшипник не поместишь.
Вакуумные и атмосферные печи меньше связаны с геометрией, а больше с химией. Если ваш материал не переносит кислород при температуре, вам нужна камера, которую можно откачивать или заполнять контролируемым газом, а также соответствующие уплотнения, насосы и системы безопасности.
T-Bright Plus относится к группе спекающих устройств, TENCAN был разработан для порошковой работы, и практический вопрос заключается не в том, «какой тип лучше», а в том, «какой тип соответствует моим деталям, моему материалу и размеру партии». Лаборатория, проводящая десятки небольших экспериментов, имеет совсем другие потребности, чем цех, выполняющий одну и ту же деталь каждый день.
Распространенные ошибки и как их избежать
После достаточного количества разговоров с людьми, эксплуатирующими печи для спекания, одни и те же проблемы возникают снова и снова.
- Спешка с выгоранием. Связующее должно уйти в виде газа, а газу нужно время и путь наружу. Замедлите скорость на первом пандусе, и ваши детали скажут вам спасибо.
- В погоне за плотностью только за счет температуры. При чрезмерном спекании растут зерна, а крупные зерна часто ухудшают твердость и прочность. Плотность – не единственное число, которое имеет значение.
- Игнорирование кривой охлаждения. Множество трещин, приписываемых «плохому порошку», на самом деле случаются на пути вниз.
- Предполагая, что атмосфера чистая. Остаточный кислород и влага наносят реальный вред. Прежде чем обвинять материал, проверьте чистоту газа, проведите его надлежащую очистку и найдите утечки.
- Загружаем камеру как чемодан. Уплотнение деталей от края до края меняет тепловую среду для каждой из них.
- Пропуск ведения учета. Если вы не зарегистрируете профиль, вы не сможете воспроизвести хороший прогон или диагностировать плохой.
Где спекание применимо в реальной работе
Это помогает увидеть процесс в контексте, поскольку спекание — это не отдельный этап, а финишная черта более длинной цепочки.
Типичный процесс обработки порошка начинается с сырого порошка и шаровой мельницы. Измельчение уменьшает размер частиц, разбивает агломераты и равномерно смешивает несколько компонентов. Отсюда порошок можно было спрессовать, отлить или напечатать в зеленом корпусе — зеленый означает необожженный и хрупкий. Затем оно отправляется в печь.
Поэтому TENCAN'Ассортимент продукции компании имеет смысл как комплекс: фрезерное оборудование формирует порошок, а печь для спекания, такая как T-Bright Plus, превращает его в готовую деталь. Если вы строите лабораторию с нуля, эти две возможности охватывают огромный спектр экспериментов и мелкосерийного производства.
Реальные примеры включают режущие пластины из цементированного карбида, подшипники из пористой бронзы, удерживающие смазку, керамические подложки для электроники, металлические фильтры для химической промышленности и спеченные магниты. Разные материалы, разные температуры, одна и та же основная логика.
И речь идет не только о готовой детали. Спекание также является инструментом исследования. Если вы разрабатываете новый сплав или легируете керамику, в печи вы узнаете, действительно ли ваша формула работает. Это делает гибкость цикла — возможность опробовать разные профили без перестройки настроек — действительно ценной.
Вопросы, которые нам часто задают
Плавит ли спекание порошок?
Нет, и в этом вся суть. Спекание связывает частицы посредством диффузии, при этом все остается твердым. Некоторые системы используют небольшое количество жидкой фазы для ускорения процесса, но основная часть материала никогда не плавится.
Насколько уменьшится моя доля?
Это зависит от порошка, плотности сырца и термического профиля, но линейная усадка в диапазоне от 15 до 20 процентов является обычным явлением. Вот почему вы проектируете форму или отпечаток немного большего размера и почему так важна постоянная плотность зеленого цвета.
Можно ли в одной печи обрабатывать металлы и керамику?
Часто да, если диапазон температур, параметры атмосферы и система управления достаточно гибкие. Ограничением обычно является атмосфера и максимальная температура, а не сама концепция печи. Прежде чем приступить к работе, сверьте спецификацию с вашим наиболее требовательным материалом.
Нужен ли мне вакуум или достаточно газа?
Это зависит от того, насколько чувствителен к кислороду ваш порошок. Вакуум удаляет воздух и помогает контролировать точку росы; инертный газ проще и часто дешевле использовать. Во многих процессах используются оба варианта: сначала вакуум, а затем контролируемая заправка газом.
Сколько длится цикл?
От пары часов до более суток, если вы включаете выгорание, вымачивание и контролируемое охлаждение. Медленными деталями обычно является не сам агломерат, а выступы, защищающие деталь от растрескивания.
Как я узнаю, что мой профиль правильный?
Измеряйте результат, а не шкалу. Плотность, твердость, микроструктура и изменение размеров расскажут вам, что произошло на самом деле. Затем меняйте одну переменную за раз и записывайте ее. Оптимизация спекания – это, по большей части, дисциплинированный учет с присоединенной печью.
Верните его на свою скамейку
Спекание вознаграждает терпение и наказывает за ошибки. Хорошая новость в том, что этот процесс понятен. Порошок, тепло, время, атмосфера — четыре ингредиента, которые можно бесконечно настраивать, и как только вы нанесете на карту, как они взаимодействуют с вашим материалом, результаты станут предсказуемыми.
Если вы оцениваете оборудование, начните с материала и требуемых свойств, а затем вернитесь к печи. Сравните, чем может управлять каждая машина, насколько равномерно она нагревается и насколько хорошо управляется атмосфера. Это гораздо лучший фильтр, чем заголовок спецификации.
И если вы хотите начать с чего-то конкретного, Печь для спекания T-Bright Plus является разумным ориентиром: полная информация находится на странице продукта, и сравнение ее с вашими требованиями — это быстрый способ узнать, что вам действительно нужно.
Related Products
Свяжитесь с нами
Наша профессиональная команда ответит вам в течение одного рабочего дня. Пожалуйста, обращайтесь к нам в любое время!