3 ロールミルの説明: 仕組み、機能、選び方

3 本ロールミルは、3 つの水平シリンダー、スクレーパー、モーター、フレームという単純すぎるように見えます。しかし、このコンパクトな機械は、ザラザラしたペーストを滑らかで均一に分散した製品に変えることができます。インク、電子ペースト、化粧品、チョコレート、接着剤、または高粘度の化学分散液を扱っている人なら、おそらく遭遇したことがある、あるいはこれから遭遇するでしょう。
機械の機能、ロールがどのようにせん断を発生させるか、生産現場のどこに位置するか、ユニットを選択する前に何を確認する必要があるかについて説明します。専門用語は平易な翻訳なしで使用できます。妖精の粉はありません。 3 本ロールミルをうまく稼働させるために必要な実用的なものだけです。
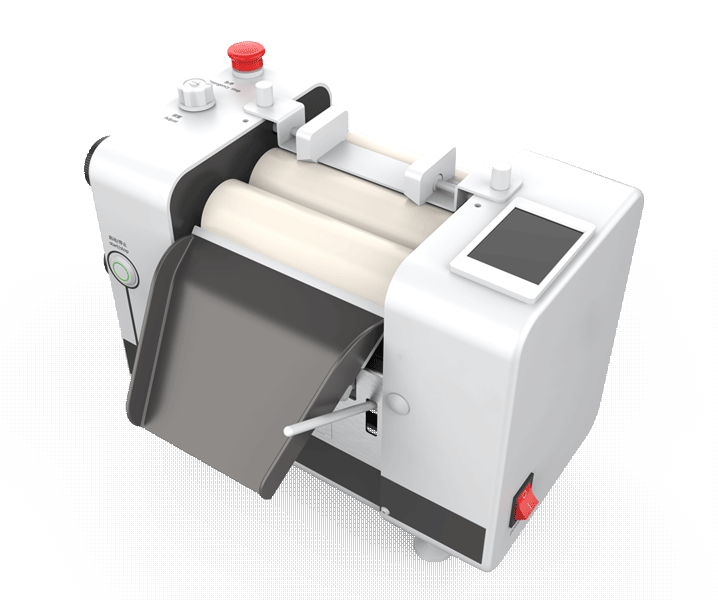
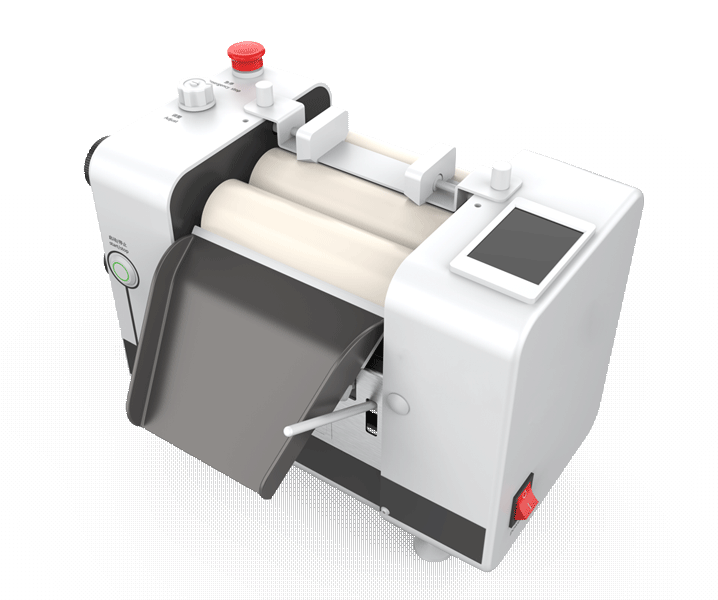
読みながらハードウェアを見たい場合は、そのままにしておいてください。 TENCAN 三本ロールミル 別のタブでページが開きます。下の写真はその製品ファミリーのものです。
3 ロールミルの実際の動作
3 本ロールミルは、余分なシリンダーを備えたブレンダーではありません。分散機です。 2 つのロールの間の最初の隙間に、ペースト (飛び散るのではなく、ロールにくっつく程度の厚みのあるもの) を入れます。ロールは異なる速度で回転します。この速度差と慎重に設定されたギャップにより、ペーストが狭いせん断ゾーンを通過します。その結果、最後のロールから削り取られた薄いフィルムができ、回収されるか、再度通過させられます。
“ここで重要なのは「分散」という言葉です。平たく言えば、これは粉末の塊を砕き、各一次粒子を周囲の液体で濡らすことを意味します。ミキサーは粉末を液体に折り畳むことができますが、多くの場合、小さな塊、つまり目には滑らかに見えますが、ドローダウンするとざらざらした感触の小さな塊が残ります。3本ロールミルはそれらの塊を機械的に攻撃します。それらを溶解したり遠ざけたりするのではなく、高せん断ギャップでそれらを引き離し、粒子を分散させます。車両。
このため、この機械は、印刷インク、導電性ペースト、化粧品クリーム、軟膏、チョコレート、接着剤、特殊コーティングなど、わずか 1 つの汚れでも製品を台無しにする可能性がある業界で使用されています。通常、目標は劇的な意味での「粒子を小さくする」ことではありません。それは、「塊を消滅させ、残ったものを均等に分配する」ことです。この違いにより、期待が正直に保たれ、プロセスが安定します。
また、これは、3 ロールミルが生産ライン全体ではなく仕上げツールであることが多い理由も説明します。高速分散機、プラネタリーミキサー、ニーダーなどで予備混合し、その後ロールミルで分散を仕上げます。 1回のパスで十分な場合もあります。場合によっては複数必要になることもあります。ペーストが教えてくれます。
3 つのロールと 3 つが重要な理由
3 つのロールは対称的に見えるために存在するわけではありません。各ロールは異なる役割を果たし、この配置により 1 回のパスで 2 つのせん断ゾーンが得られます。それがこの設計の静かな利点です。
フィードロール、センターロール、エプロンロール
最初のロールは通常フィードロールと呼ばれます。動作が遅くなり、フィード領域からペーストが取り出されます。センターロールの方が速く走れます。 3 番目のロール (エプロン ロールまたは排出ロールと呼ばれることが多い) はさらに高速に動作します。表面速度が異なるため、ペーストはロールからロールに移送されるときにせん断されます。フィード ロールとセンター ロールの間のギャップは、フィードを湿らせ、大きなクラスターを壊し、フィードを滑らかにするという最初の粗い作業を行います。センターロールとエプロンロールの間の隙間でリファイニングを行います。
なぜ 3 つ?ペーストは手動でニップパス間を移動することなく 2 つのニップパスを通過するためです。固定バーに対して 1 回回転すると、1 つのせん断ゾーンが得られます。 3 ロールの場合は 2 つ連続で撮影され、フィルムは自動的に転送されます。それは効率的です。これは、2 番目のギャップを最初のギャップよりも厳しく設定できるため、ペーストにすぐに最大のせん断力を与える必要がないことも意味します。
ロール間の速度比は調整レバーであり、固定ルールではありません。比率を高くするとせん断力が増加しますが、熱も加わり、フィルムの制御が難しくなる可能性があります。比率が低いほど穏やかになります。適切な設定は、ペースト、目標の細かさ、製品がどの程度の温度上昇を許容できるかによって異なります。
なぜ 1 つのロールや高速ミキサーだけではだめなのでしょうか?
高速ミキサーは、体積を移動させ、粉末を液体に湿らせるのに優れています。ミキサーのブレードが材料をすり抜けてしまう可能性があるため、粘稠なペーストの最後の頑固な凝集物を砕くのには向いていません。 3 本ロールミルはペースト全体を狭い隙間に押し込みます。隠れる場所はありません。そのため、配合者はミキサーでバッチを作成し、ロールミルでバッチを仕上げるという両方を使用することがよくあります。
シングルロール装置は単純な製品には使用できますが、せん断履歴の制御が難しくなります。 3 つのロールでは 2 つのギャップ、独立した調整が可能になり、より予測可能なフィルムが得られます。微細な分散を実現するには、その制御にはハードウェアを追加する価値があります。
ギャップでせん断がどのように起こるか
ギャップはマシンの心臓部です。これは 2 つのロール表面間の小さなスペースであり、ペーストが強制的に動作する場所です。隙間が広すぎると、ペーストがあまり力を入れずに通過してしまいます。締めすぎると、過剰な熱が発生したり、ドライブに過負荷がかかったり、ロール表面が損傷したりする可能性があります。スキルは、ペーストを乱用せずに十分に努力できるタイミングを見つけることです。
そのウィンドウの中で、3 つのことが同時に起こります。まず、ロール間の速度差によってペーストが引き延ばされます。第二に、ギャップの縮小によりギャップが圧迫されます。第三に、ペーストは両方のロールに付着しており、一方の表面が他方の表面よりも速く動くと引き離されます。これらの力が合わさって凝集物が破壊され、ビヒクルが粒子の周りに広がります。エンジニアはこの結果を「せん断」と呼びます。床の上では、塊状で鈍い状態から滑らかで均一な状態に変化する膜として見えます。
熱は無視できない副作用です。せん断エネルギーはどこかに行かなければならず、そのほとんどがペーストやロールの熱になります。このため、優れた 3 ロール ミルにはロールの内部冷却装置が備わっています。化粧品、電子材料、食品ペーストなどの製品が熱に弱い場合、温度管理は贅沢ではありません。これは分散レシピの一部です。
スクレーパーはプロセスの一部です
スクレーパーブレードがエプロンロールからフィルムを剥がします。シンプルなアクセサリーのように見えますが、スクレーパーの設定が適切でなかったり、磨耗していたりすると、本来の良好な走行が台無しになる可能性があります。強く押しすぎると摩擦が発生し、熱が発生します。浮き上がったり、不均一に摩耗したりすると、ロール上にペーストの斑点が残り、一貫性のないフィルムが回収ポイントに送られます。ペーストを塗る前に、スクレーパーのエッジ、接触線、取り付けを確認してください。
何がうまく処理できるのか、何がうまく処理できないのか
3 本ロールミルは専門家であり、万能の兵士ではありません。粘性があり、粘着力があり、ロールにくっつきやすいペーストが得られます。薄い液体、研磨性の高いスラリー、コーヒーを飲むために休憩するとコンクリートのように固まる製品を罰します。
3本ロールミルが輝く場所
高粘度ペーストが得意分野です。印刷インキ、はんだペースト、導電性銀ペースト、化粧品クリーム、医薬品軟膏、チョコレート、充填接着剤はすべて、バッチを希釈することなくロールミルでクラスターを破壊する方法の恩恵を受けています。また、非常に均一なフィルムやバッチ間で再現可能な分散が必要な場合にも優れています。このプロセスは機械的でギャップを調整できるため、変数を制御すれば、結果をダイヤルインして繰り返すことができます。
また、製品間の洗浄が重要な小規模および中規模のバッチにも適しています。ロールミルは比較的開いた形状をしています。フィルムを見て、ロールに手を伸ばし、機械が汚れていないことを確認できます。この透明性は、複数の製品を扱う工場では貴重です。
苦労しているところ
低粘度の液体は、剪断されずにギャップから流出する傾向があります。摩耗性の高い製品はロールを摩耗させ、寿命を縮めます。速乾性の製品や溶剤の多い製品は、ロール上で皮が剥がれる可能性があります。非常に大きな硬い粒子は表面を損傷したり、単に跳ね返ったりする可能性があります。また、非常に細かい粒度で膨大な処理量が必要な場合、単一のロールミルでは対応できない可能性があります。複数のユニットや別のプロセスが必要になる場合があります。
クリーニングも正直な制限です。色の変化、反応性化学物質、食物アレルゲンは徹底的な洗浄を必要とし、それには時間がかかります。プラントで短いバッチを多数実行する場合は、機械の価格だけでなく、バッチごとのコストに洗浄を考慮に入れてください。
マシンのクイックツアー
フレーム、ガード、コントロールパネルに注目が集まりますが、結果を左右するのは動作する部品です。注目すべき点は次のとおりです。
ロールと温度制御
ロールは工場の精密な心臓部です。それらは真っ直ぐで滑らかで、摩耗に耐えるのに十分な硬さである必要があります。熱ロールが膨張してギャップが変化するため、内部冷却により熱によるロールの成長が防止されます。冷却回路がどのように配置されているか、またペーストの熱負荷に対処できるかどうかを尋ねてください。製品が敏感な場合は、ミルがどのくらいの速さで安定した温度に達するかも知りたいと考えます。
ギャップ調整とエンドプレート
ギャップ調整は手動、電動、または油圧で行うことができます。開発や少量の作業にはマニュアルが適しています。通常、生産には再現可能な動力調整が役立ちます。エンドプレートはペーストを作業領域に保ちます。圧力がかかりすぎると熱が発生し、磨耗が生じます。少なすぎるとペーストが端から漏れてしまいます。優れたミルを使用すると、この調整が推測ゲームではなく明確かつ一貫したものになります。
運転、安全性、制御
可変速度を使用すると、ギャップを変更せずにせん断を調整する別の方法が得られます。ニップ周りの安全ガードは交渉の余地がありません。 3 ロール ミルには、回転ロール、スクレーパー ブレード、およびスリーブの緩みや手を伸ばすことを許さないニップが備わっています。緊急停止には簡単にアクセスでき、ドライブをロックアウトした状態でも掃除が可能である必要があります。
材料を無駄にせずに実行をセットアップする
小さなトライアルバッチから多くのことを学ぶことができます。ここでは、良質な素材を高価なスクラップにしないための実践的な手順を紹介します。
- 代表的なペーストから始めます。 実稼働材料とは異なる動作をする小さなラボサンプルは、間違った教訓を与えることになります。最初に固形分、粘度、温度を確認してください。
- ギャップは控えめに設定してください。 必要だと思うよりも広い範囲から始めてください。いつでも引き締めることができます。開始がきつすぎると、ドライブに過負荷がかかったり、ペーストがどのように流れるかを理解する前にペーストが加熱されたりする可能性があります。
- ロールを温度に合わせます。 ミルが冷却されている場合は、安定させてください。冷間ロールと温間ロールでは、同じギャップや同じフィルムが得られるわけではありません。
- 一度に全部ではなく、着実に餌を与えてください。 ペーストの均一なリボンは、ニップに溢れて次のセクションを枯渇させる塊よりも制御が容易です。授乳中はエプロンロールのフィルムを見てください。
- 一度に 1 つの変数を調整します。 ギャップやスピードを変えて観察してください。両方を変更すると、どちらが役に立ったかわかりません。
- ドローダウンを確認します。 ガラスやテストカード上の薄いフィルムには、バルクペーストが隠れている塊、縞模様、混合されていないビヒクルが見られます。判断する前にサンプルを冷ましてください。
- 設定を記録します。 ギャップ、速度、温度、パス数、送り速度。反復可能なプロセスとは、文書化されたプロセスです。
フィルムの見た目は良好でも、ドローダウンにまだ斑点がある場合は、すぐにギャップを締めないでください。問題は、飼料の一貫性、スクレーパーの磨耗、または事前混合ステップが必要な凝集物である可能性があります。やみくもに締めると、根本的な原因が解決されずに、熱と摩耗が増大します。
もう 1 つの習慣: 最後の生産バッチの後ではなく、最初の生産バッチの前にクリーニング パスを実行します。これにより、ミルが実際にきれいかどうか、および洗浄方法がエンドプレートやスクレーパーに到達しているかどうかがわかります。この 5 分間のチェックにより、バッチ全体を節約できます。
クリーニング、メンテナンス、そして損害を被る間違い
3 ロールミルの問題のほとんどは、不思議なものではありません。これらは、静かに複合化するいくつかの習慣から生じます。
まず、ペーストが固まる前に掃除をします。硬化した製品により、単純な拭き取り作業が、ロールに傷を付ける危険を伴う削り作業に変わる可能性があります。製品と機械に適合した洗浄方法を使用し、溶剤と材料に関するメーカーのガイダンスに従ってください。次に、ロールを定期的に検査してください。傷や摩耗リングは単なる表面的なものではありません。局所的なギャップを変更し、フィルムに線を印刷します。第三に、スクレーパーを確認します。エッジの摩耗は、フィルムの不均一さや原因不明の縞の一般的な原因です。
第四に、アライメントとベアリングの状態を無視しないでください。隣のロールと平行でないロールは、くさび形のギャップを作成します。フィルムは片面で厚くなり、いくら「より良いペースト」を使用しても修正できません。 5 番目に、冷却回路を清潔で流動的な状態に保ちます。スケールや通路の閉塞により、安定したプロセスが不安定なプロセスに変わる可能性があります。最後に、何か違和感を感じたときに立ち止まって尋ねるように人々を訓練してください。異音やフィルムの突然の変化は、修理するより調査した方が安く済みます。
メンテナンスは魅力的なものではありませんが、3 ロールミルの価値はそこにあります。きちんと管理された工場は何年も稼働することができます。無視されたものはまだ回転します。だからこそ、顧客が目にするまで問題が隠れる可能性があります。
3本ロールミルの選び方
仕様シートは便利ですが、ペーストがどのように動作するかについてはわかりません。マテリアルから始めて、逆方向に作業します。
仕様書ではなく、ペーストから始める
粘度は何ですか?配合中の固形分はどのくらいですか?目標の繊度はどのくらいですか?また、その測定方法は何ですか?製品は熱に弱いですか?治るのか、肌になるのか、セットアップするのか?一般的なバッチのサイズはどれくらいですか?また、製品を変更する頻度はどれくらいですか?これらの回答により、ロール直径のリストよりも早く分野が絞り込まれます。可能であれば、実際のペーストを使用してトライアルを実行してください。紙の上では正しく見える機械でも、資料にとっては間違っている可能性があります。
ロールの状態と冷却について質問する
ロールの材質、硬度、表面仕上げ、冷却設計はすべて分散に影響します。ロールの真直度がどのようにチェックされるか、また冷却回路のサイズがどのように設定されるかを尋ねてください。ミルが高温または継続的に稼働する場合、冷却はそれほど重要ではありません。それは、安定したギャップと動くターゲットの違いです。
スループット、クリーニング、安全性について考える
スループットはパンフレットに記載されている単なる数字ではありません。それは、必要なパスの数、授乳の速度、掃除にどれだけの時間を費やすかによって異なります。大きなミルは、セットアップで材料を無駄にする場合、小さなバッチの場合は高速ではない可能性があります。清掃アクセス、ガードの設計、および制御レイアウトを確認してください。最高の工場とは、チームが安全かつ一貫して稼働できる工場であり、見出しの数字が最も大きい工場ではありません。
再現性についてもご相談ください。掃除したらまた同じ隙間に戻れますか?設定を記録したり呼び出したりすることはできますか?スクレーパーは推測なしで調整できますか?これらの詳細は、単一の印象的な仕様よりも生産において重要です。
最後に、サポートとスペアパーツについて考えてみましょう。ロール、スクレーパー、シールが摩耗します。フライス盤は長期間使用するツールであり、実際的な問題は、摩耗部品が寿命に達したときに、いかに早く稼働状態に戻すことができるかということです。
どこ TENCAN's 3 ロールミルフィット
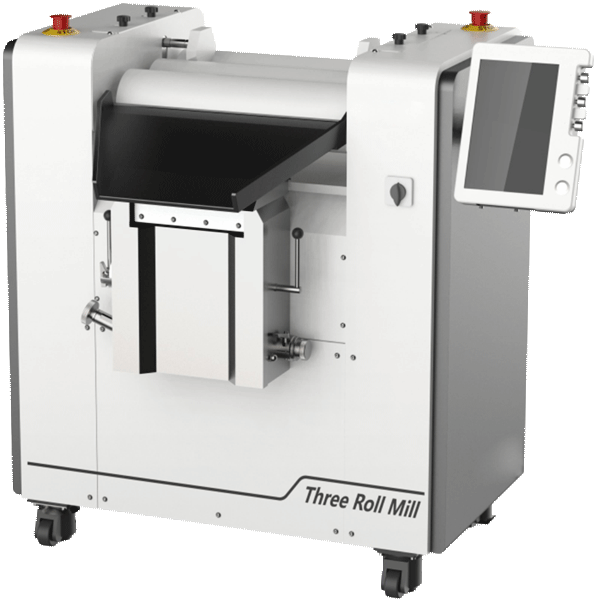
ペースト分散用の 3 ロール ミルを評価している場合、 TENCAN 三本ロールミル 実践的なスタート地点です。製品ページにはマシンのレイアウトと動作構成が示されており、ここにある写真はその製品ファミリーのものです。ロール サイズ、冷却、ギャップ制御、およびクリーニング アクセスを独自のプロセスのニーズと比較するときの基準点として使用できます。
1 つ明確にしておきたいのは、どの製品ページにも、製粉所がペーストを処理できるかどうかを示すことはできないということです。次のステップとして役立つのは、教材に関する試用または技術的な会話です。粘度、目標の細かさ、バッチサイズ、および温度限界を入力します。これら 4 つの数字はパンフレット以上の効果を発揮します。
作業中にクイックリファレンスが必要な場合は、ブックマークしてください 3本ロールミルの製品ページ そしてそれを現在のプロセスと比較してください。適切なユニットを使用すると、分散がより複雑になるだけでなく、より予測可能になります。
工場を最大限に活用するための最後の言葉
3 本ロールミルは、注意を払う人に報酬を与えます。これは、間違った配合を修正するボタンを押す機械ではありません。これは、せん断、ギャップ、速度、温度を制御できる精密ツールであり、その制御を慎重に使用する必要があります。
保守的に始めましょう。一度に一つずつ変更してください。映画を見てください。ドローダウンを確認します。ロールを冷たく清潔な状態に保ちます。大きな不合格になる前に小さな変化に気づくようにオペレータを訓練してください。これらのことを行うと、ミルは設計どおりの動作を実行します。つまり、頑固なペーストを、信頼できる滑らかで均一な分散液に変えることができます。
Related Products
お問い合わせ
当社の専門チームが1営業日以内に返信します。お気軽にお問い合わせください。