T-Bright Plus 焼結炉: 粉末焼結プロセスの実践ガイド

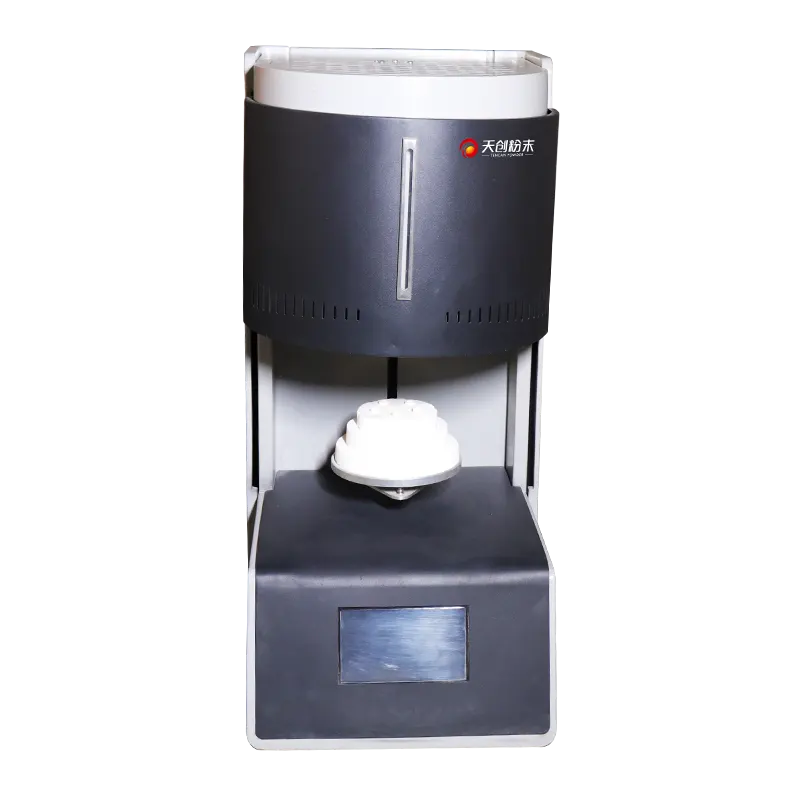
焼結は外から見るとシンプルに見えます。部品をロードし、ドアを閉め、プログラムを選択して待ちます。しかし、チャンバー内では、いくつかのことが同時に起こっています。粉末粒子がネックを形成し、細孔が縮小または形状が変化し、成形体は水たまりにならずに固体の部品になろうとしています。焼結炉は、その変化を制御する装置です。 TENCAN's T-ブライトプラス焼結炉 は粉体処理チェーンのこの部分に位置しており、基礎を説明する際の有用な参照点となります。
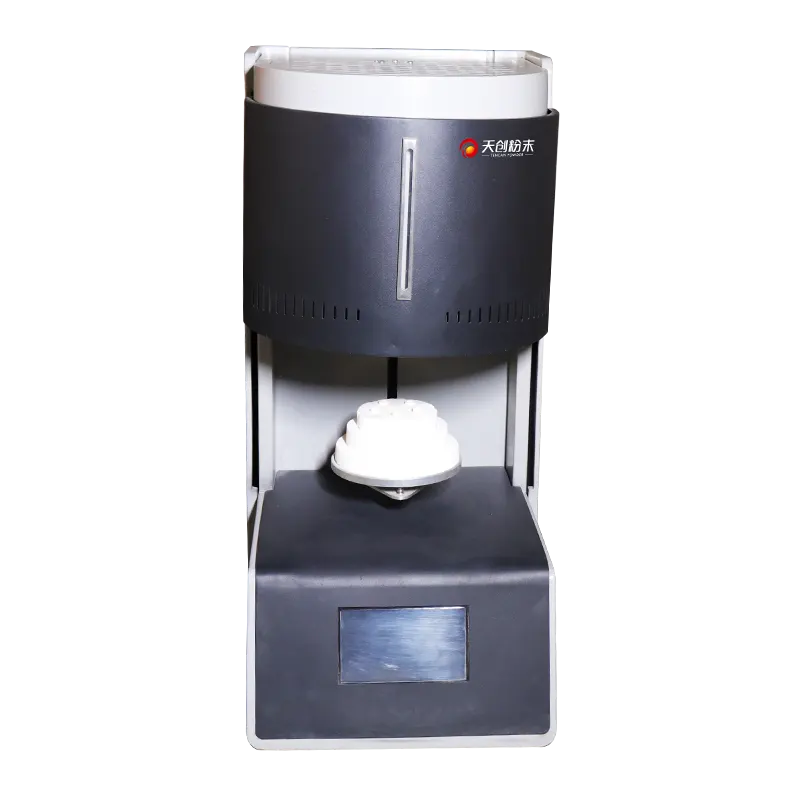
炉を購入しようとしている場合、またはすでに炉を稼働していて驚きを減らしたい場合、役立つ質問は単に「どれくらい熱くなりますか?」ということではありません。それは「サイクル全体をどれだけうまくコントロールできるか」です。温度、雰囲気、加熱速度、冷却速度、負荷の配置、および清浄度はすべて結果に影響します。これらを制御すると、焼結が再現可能になります。それらを無視すると、炉は非常に高価なスクラップ源となります。
焼結炉は実際に何をするのか
焼結は熱処理であり、溶解操作ではありません。粉末成形体を材料の融点よりも低い温度まで加熱すると、粒子が接触する部分で結合します。それらの接触点がネックに成長します。開いた気孔は丸くなり、一部は閉じて、圧縮された気孔は強度と密度を増します。この部品はまだ固体ですが、微細構造は変化しています。
炉には 3 つの仕事があります。熱を均一に伝達し、部品を適切な時間、適切な温度に保ち、部品の周囲の雰囲気を制御します。 4 番目のジョブも同様に重要です。制御された方法で負荷を冷却します。美しく加熱してもレンガを落としたように冷える炉でも、部品に亀裂が入ったり、間違った微細構造が生成されたりする可能性があります。
焼結物を隣接するものから分離するのに役立ちます。乾燥すると水分が抜けます。脱脂により、成形体にグリーン強度を与えた有機結合剤が除去されます。アニーリングは、すでに固体である材料の微細構造を変化させます。焼結は、粉末粒子が結合した固体になるステップです。多くの粉体ルートでは、これは仕上げ前の最後の高温ステップであり、多くの場合、部品が密度、強度、寸法の目標を満たしているかどうかが決まります。
そもそもなぜパウダールートを使うのでしょうか?なぜなら、鋳造や機械加工が困難な形状を作成したり、意図的に気孔率を調整したり、溶融した状態で放置したくない材料を混合したりできるからです。その代償として、すべてのステップを理解する必要があります。焼結炉では、不良な成形体、汚染された粉末、または焼結が始まる前に部品に亀裂を生じた結合剤除去サイクルを救うことはできません。
ルースパウダーから完成パーツまで
焼結炉はチェーンの 1 つのリンクにすぎません。炉にその役割を果たしてもらいたいなら、炉の入り口に何が届くかを調べる必要があります。コンパクトはまだミニチュア固体ではありません。これは、粒子間に隙間のある粒子のネットワークであり、機械的なかみ合い、バインダー、またはその両方によって結合されています。
粉末と成形
粒子のサイズ、形状、サイズ分布は、粉末の充填方法と焼結方法に影響します。微粉末は表面エネルギーが大きいため、結合が促進されますが、凝集しやすいため、より多くの結合剤が必要になる場合があります。不規則な粒子はよく絡み合いますが、球状の粒子は射出成形や積層造形の際にうまく流れます。成形方法も重要です。プレス、スリップキャスティング、テープキャスティング、射出成形、および印刷はすべて、異なるグリーン濃度と異なるバインダー含有量を残します。
炉が見ているものは、それらの選択の結果です。密度が不均一な成形体は焼結が不均一になります。バインダーが多すぎる成形体は、加熱中に膨れや亀裂が発生することがあります。潤滑剤がきれいに除去されなかった成形体には、カーボンやその他の残留物が残る可能性があります。炉のせいにする前に、流入部分をチェックする必要があります。
バインダーの除去
ほとんどの成形体は、実際の焼結を維持する前に、ゆっくりと慎重な加熱段階を必要とします。結合剤と潤滑剤は、内部に圧力を加えずに部品から離れる必要があります。加熱速度が速すぎると、内部が揮発性物質を放出し終わる前に部品の外部が密閉される可能性があります。その結果、ひび割れや水ぶくれができたり、切り開くまではきれいに見える皮膚ができたりします。
ここでも雰囲気が重要です。ガス流は蒸気を積荷から運び去る必要がありますが、部品を不均一に冷却したり、壊れやすい部品を乱す隙間風を生じさせたりしてはなりません。特に結合剤や添加剤が凝縮性または可燃性物質を生成する場合、排気設計は無視できる細部ではありません。ここは、ガス管理が適切な炉が高く評価される場所の 1 つです。
焼結ホールド
バインダーがなくなると、部品は焼結温度に達します。さあ、楽しみが始まります。原子は粒子表面に沿って格子を通って移動します。首が伸びます。毛穴の形が変化します。圧縮体は孔が閉じるにつれて収縮します。同時に穀物も成長する可能性があります。これは、すべての焼結サイクルにおける緊張です。緻密化するには十分な熱と時間がかかりますが、微細構造が粗くなり特性が低下するほどではありません。
レバーは温度だけではありません。温度での時間が重要です。加熱速度は、部品がどのようにホールドに到達するかに影響します。雰囲気は表面化学に影響を与え、緻密化を加速または減速する可能性があります。負荷自体が重要です。重いセッターや高密度に詰められたバッチは熱を吸収し、部品が認識する実際の温度を変化させます。優れた炉プログラムでは、コントローラーの数値だけでなく、これらすべてを考慮します。
冷却はプロセスの一部です
冷却は、焼結してからドアを開けるまでのデッドタイムではありません。部品が健全になるか、亀裂が入るかが決まります。急速冷却により温度勾配が生じます。薄い部分は厚い部分よりも早く冷却され、その結果生じる応力は、その温度では完璧に見えた部品を破壊するのに十分な場合があります。冷却中の相変化により、硬度、靱性、電気的特性も変化する可能性があります。
通常、冷却中も雰囲気制御を継続する必要があります。ドアを開けたり空気に切り替えるのが早すぎると、酸素に敏感な素材が保護できるほど冷える前に酸化する可能性があります。適切なガスと適切なランプを使用した制御されたクールダウンはレシピの一部であり、オプションではありません。
なぜ気温と同じくらい雰囲気が重要なのか
空気は反応性ガスです。焼結温度では、空気に触れると多くの金属が酸化、脱炭、または不要な元素を取り込みます。そのため、焼結炉は雰囲気制御を中心に構築されています。雰囲気は、材料に応じて、不活性、還元、真空、または場合によっては空気または酸素になります。炉は雰囲気を均一に供給し、清浄な状態に保つ必要があります。
素材に合わせた雰囲気
適切な雰囲気は何を焼結するかによって異なります。金属は通常、酸素を遮断する必要があります。一部の酸化物では、還元や分解を避けるために酸素レベルを制御する必要があります。雰囲気を還元すると、表面酸化物の除去に役立ちますが、炉が発熱体や断熱材用に設計されていない場合は、発熱体や断熱材も損傷する可能性があります。真空はガスの排出や特定の反応の回避に優れていますが、普遍的な答えではありません。一部の材料は真空中で揮発し、一部のプロセスでは反応生成物を除去するために積極的なガス流が必要です。
だからこそ「この炉はどんな雰囲気に対応しているのか?」 「最高温度は何度ですか?」よりも良い質問です。空気中で高温に達する炉は、保護ガスを必要とする金属には役に立たない可能性があります。美しいガス配管を備えた炉であっても、ホットゾーン、要素、および断熱材がそのガスと互換性がない場合は、がっかりする可能性があります。
流れ、シール、安全性
ガス流量は多ければ多いほど良いというわけではありません。流量が少なすぎると、反応生成物が負荷の近くに残ります。流量が多すぎると、負荷が不均一に冷却されたり、ガスが無駄になったり、細かい部品が破損したりする可能性があります。チャンバーは適切に密閉され、排気は安全に送られ、ガス処理はプロセスに適合する必要があります。漏れは単なる品質の問題ではありません。安全上の問題になる可能性があります。
バインダーを除去すると、別の層が追加されます。排気流には有機蒸気が含まれている可能性があり、その一部はコールドスポットで凝縮したり、可燃性混合物を形成したりする可能性があります。脱脂に使用される炉には、適切な通気と安全制御が必要です。プロセスを切り替える場合は、次のバッチに入る前に炉が清掃され、雰囲気が適切であることを確認してください。
焼結炉に求めるもの
賢明な最終候補リストは、パンフレットの見出しからではなく、プロセスから生まれます。サイクルを繰り返し、材料を保護し、生産リズムに適合できる炉が必要です。ここでは、詳しく見てみる価値のある領域を示します。
温度の均一性と制御
均一性は焼結の静かな英雄です。荷重の上部と底部の温度が異なる場合、部品は同じように収縮せず、寸法の広がりが大きくなります。ホット ゾーンがどのように設計されているか、使用されている温度センサーの数、コントローラーがランプ、ホールド、冷却をどのように処理しているかを見てください。バッチを比較する必要がある場合、レシピストレージとデータログを備えたコントローラーは贅沢ではありません。
再現性は、単一の優れた数値よりも重要です。炉が来週と来月同じプロファイルで稼働できるかどうかを自問してください。それは要素の状態、センサーの配置、絶縁の健全性、および制御戦略によって異なります。適切に設計された炉を使用すると、バッチが台無しになる前にドリフトに気づきやすくなります。
発熱体と断熱材
発熱体は消耗品ですが、すべてが同じではありません。要素の材質が異なれば、許容される雰囲気や動作温度も異なり、負荷や汚染物質と相互作用する可能性があります。断熱材は蒸気を吸収し、その後次の運転に放出する可能性があります。素材を頻繁に切り替える場合は、清潔さと互換性が特に重要になります。
交換コストと納期も決定事項に含まれます。購入するのは安くても、運転し続けると高価な炉はお買い得ではありません。機械の半分を分解せずに、要素の検査、断熱材の交換、ホットゾーンの確認がどれほど簡単であるかを尋ねてください。
雰囲気と密閉性
ガス入口、排気口、シール、チャンバーがパージされる方法を見てください。真空がプロセスの一部である場合は、ポンプ セットと圧力制御を確認してください。還元雰囲気が必要な場合は、チャンバーシェルだけでなく、ホットゾーン全体が適合していることを確認してください。ガスの流れが適切に配置された漏れのないチャンバーは、材料に合わない雰囲気オプションの長いリストよりも価値があります。
ロード、固定、スループット
最大の炉が常に最良の炉であるとは限りません。小さな負荷で大きなチャンバーを使用すると、エネルギーが無駄になり、均一性が難しくなる可能性があります。小さなチャンバーが常に満杯であると、生産のボトルネックになる可能性があります。使用するセッター、ボート、トレイ、備品について考えてください。スペースを占め、熱を吸収し、たわんだり、荷重に反応したりする可能性があります。重要なのは、外部の設置面積ではなく、使用可能なホット ゾーンです。
冷却とサイクルタイム
多くの場合、サイクル時間は加熱ではなく冷却によって制限されます。制御された雰囲気下で冷却できる炉は、品質を犠牲にすることなくサイクルを短縮できる可能性があります。しかし、冷却が速ければ自動的に良いというわけではありません。材料と部品の形状に一致する冷却プロファイルが必要です。冷却がどのように制御されているか、また冷却期間中雰囲気が保護された状態を維持しているかどうかを尋ねてください。
制御、データ、メンテナンス
最新の炉では、温度、雰囲気、アラーム履歴を記録できます。このデータは、バッチに問題が発生した場合に役立ちます。また、品質システムや顧客監査にも役立ちます。コントローラーを超えて、実際的な側面に目を向けてください。チャンバーにアクセスし、センサーを交換し、ホットゾーンを清掃し、シールをチェックするにはどうすればよいでしょうか?メンテナンスが難しい炉は調子を崩してしまいます。
バッチに損害を与えたミス
焼結の問題のほとんどは、不思議なものではありません。それらはいくつかの共通の習慣から来ています。
- 最高温度だけで購入。 最高温度を宣伝するのは簡単ですが、多くの場合、炉が部品に適しているかどうかは、均一性、雰囲気制御、冷却によって決まります。
- チャンバーに過負荷がかかっています。 チャンバーが満杯であれば効率的に見えますが、ガスの流れが悪く、加熱が不均一であるとバッチが台無しになる可能性があります。雰囲気が機能する余地を残しておきます。
- バインダーの除去を急いでいます。 ひび割れた部品は焼結前に破損することがよくあります。低速で十分に通気された脱脂ステージは、スクラップよりも安価です。
- 炉の清浄度を無視します。 前回の実行での残留物が次のバッチを汚染する可能性があります。要素、断熱材、備品はすべて注意が必要です。
- ゲージがそう示しているので、雰囲気は良好であると仮定します。 漏れ、不十分なパージ、不適切な排気経路により、酸素や反応生成物が望ましくない場所に残る可能性があります。
- 小さなトライアルをスキップします。 新しい粉末、結合剤、または固定具は、本格的な生産に入る前に、小さな負荷でテストする必要があります。
- 記録を残さない。 プロフィール、雰囲気、負荷の記録がなければ、良いバッチから学んだり、悪いバッチを修正したりすることはできません。
炉を粉末および部品に適合させる
粉末のルートが異なれば、炉に求められることも異なります。プレス焼結金属部品では、雰囲気と温度の均一性が最も重視されます。金属射出成形部品には、慎重な脱脂段階とクリーンな排気が必要な場合があります。工業用セラミックは、酸素分圧と冷却速度に敏感な場合があります。研究室では柔軟性と素早い切り替えが必要な場合がありますが、生産ラインでは再現性と稼働時間が必要な場合があります。
また、バッチ作業を連続作業から分離するのにも役立ちます。バッチ炉により、負荷ごとに柔軟性と明確なトレーサビリティが得られます。連続炉は、狭くて大量の製品に適していますが、プロセスが変化した場合にはそれほど寛容ではありません。どちらが自動的に優れているというわけではありません。正しい選択は、材料を変更する頻度、バッチの大きさ、必要な柔軟性によって異なります。
モデルを比較する前に解決すべき質問
特定の炉を検討する前に、これらの実践的な点に対する答えを書き留めてください。彼らはすぐにフィールドを狭めます。
- どのような材料を焼結するのでしょうか?また、どのような雰囲気が必要ですか?
- 固定具やクリアランスを含め、予想される最大荷重はどれくらいですか?
- あなたのプロセスではどれくらいの加熱速度と冷却速度が必要ですか?
- 真空、ガス流、あるいはその両方が必要ですか?
- 品質管理のためにどのようなデータを記録する必要がありますか?
- 床面積、電力、サービスはどれくらいありますか?
- 炉のメンテナンスは誰が行うのか、部品はどれくらい早く交換できるのか?
これらの質問により、会話は正直に保たれます。また、部品に影響を与えない機能にお金を払ったり、毎週費用がかかる詳細を見逃したりすることもなくなります。
焼結炉の実用的な評価方法
最良の評価は、独自の素材で試してみることです。生産時と同じ方法で成形体を準備し、代表的なサイクルを実行して、重要な密度、強度、寸法、表面状態、再現性を測定します。可能であれば、部品を切り開いて微細構造を観察します。 2 番目のバッチを実行して、結果が当てはまるかどうかを確認します。炉が 1 回機能するのは幸運なこともあります。繰り返し動作する炉は検討する価値があります。
試用中、炉が船倉間でどのように動作するかを観察します。温度がオーバーシュートしませんか?ロード後、雰囲気はすぐに回復しますか?冷却はプログラムに従っていますか?警報機やインターロックは作動しますか?これらの詳細は、単一のテスト クーポンよりも炉での日常生活について詳しく教えてくれます。
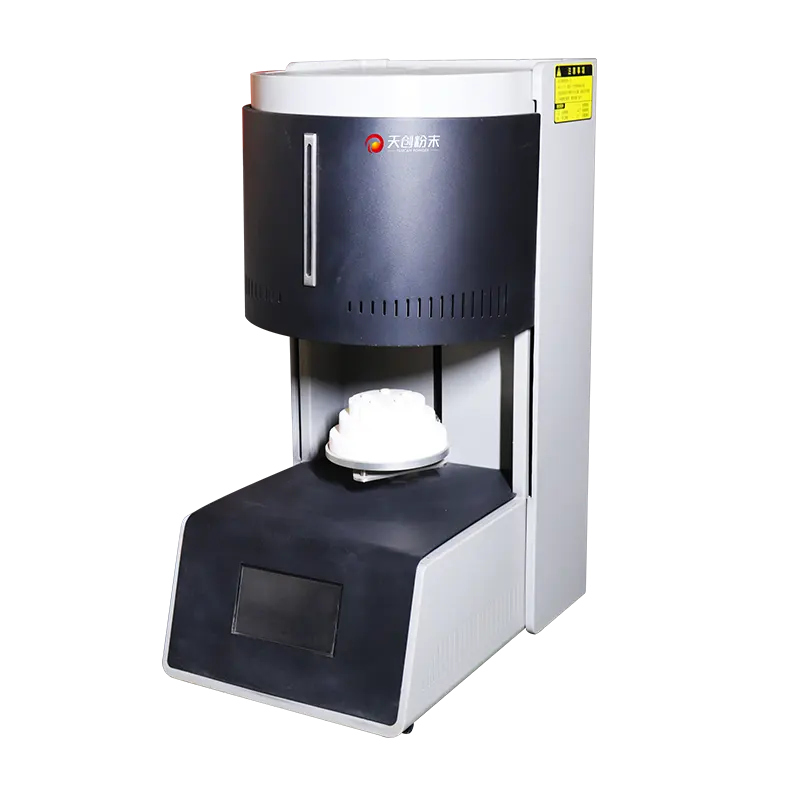
モデルが目に留まった場合は、 その製品ページ 現在の作業範囲、雰囲気構成、プロセスに対する制御パッケージを確認します。必要な機能が含まれているとは考えないでください。それをチェックしてください。必要のない機能が無害であるとは考えないでください。複雑さが増すと、メンテナンスとコストが増加する可能性があります。
どこ TENCAN 合う
TENCAN は粉末処理装置を供給しており、焼結は装置の選択が部品の品質にすぐに現れるステップの 1 つです。焼結炉はその全体像の一部であり、粉末処理ラインを構築またはアップグレードしている場合は検討する価値があります。有効な方法は、一般的なウィッシュリストではなく、材料、負荷、雰囲気、データ要件と比較することです。
焼結炉は長期間使用するツールです。多くのサイクルを実行し、さまざまな粉末を確認し、塵、蒸気、摩耗を収集します。最良の選択は、機能リストが最も長いものではありません。これはあなたのプロセスに適合し、清潔に保つのが簡単で、信頼できる再現性のある結果が得られるものです。
焼結は規律に報います。粉末を管理し、結合剤を丁寧に除去し、加熱および冷却中に部品を保護し、記録を保管します。そうすれば、炉は時々機能するブラックボックスではなく、プロセスの信頼できる部分になります。
Related Products
お問い合わせ
当社の専門チームが1営業日以内に返信します。お気軽にお問い合わせください。