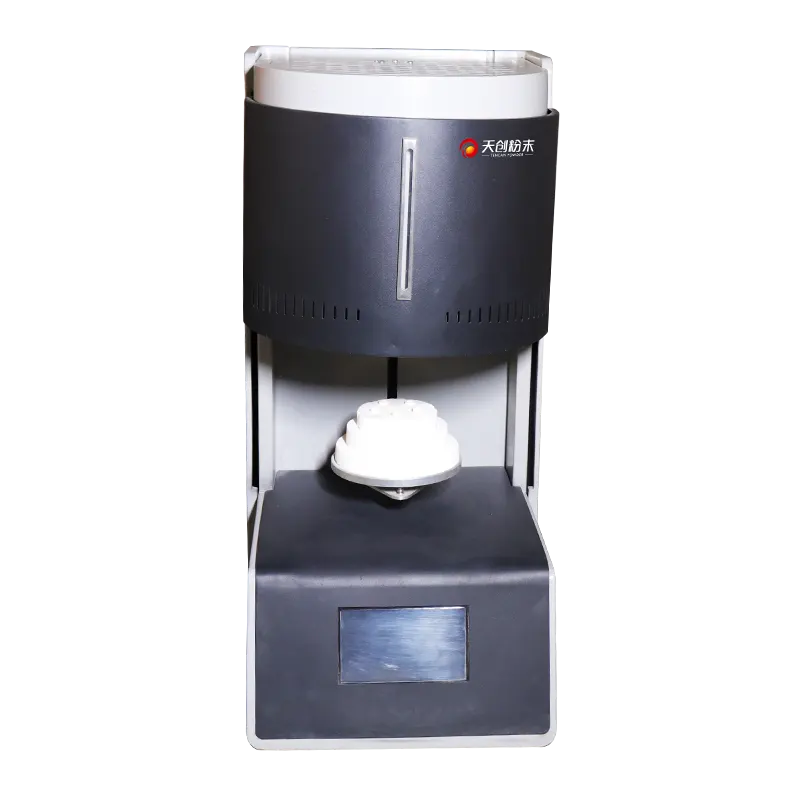
Horno de sinterización T-Bright Plus: una guía práctica para los procesos de sinterización de polvos

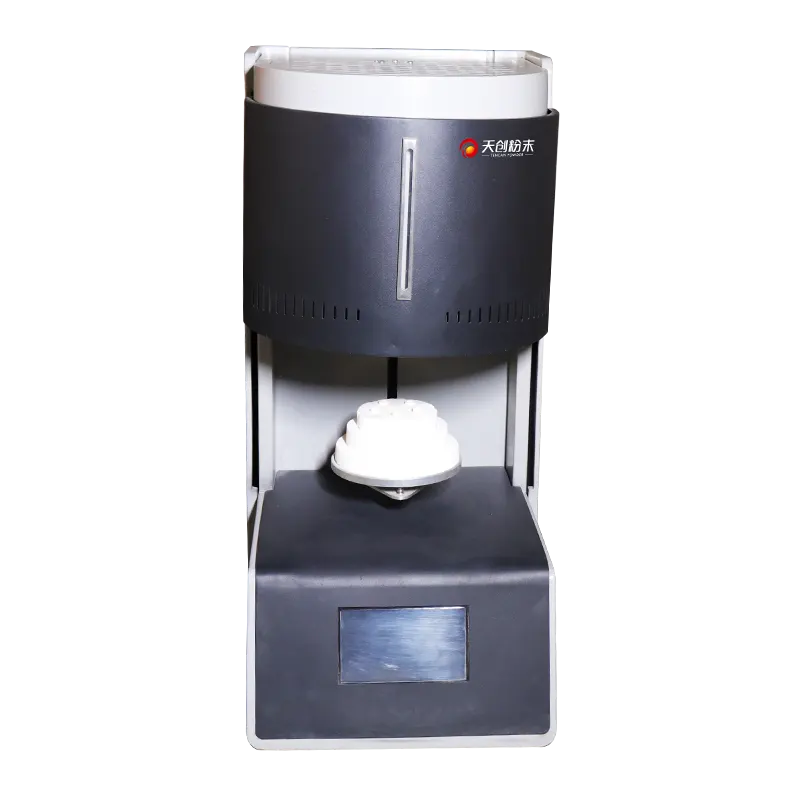
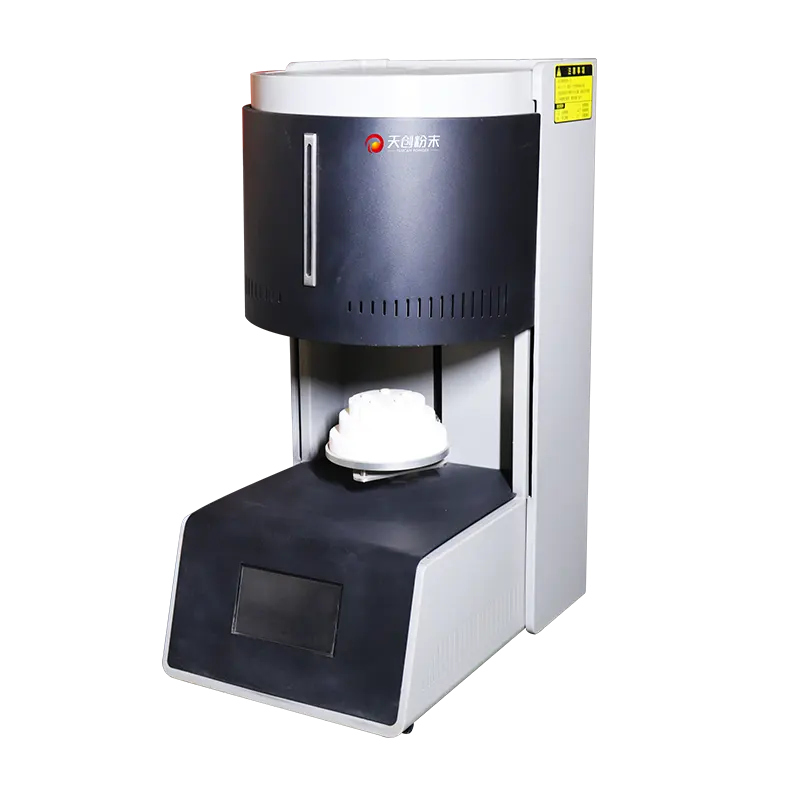
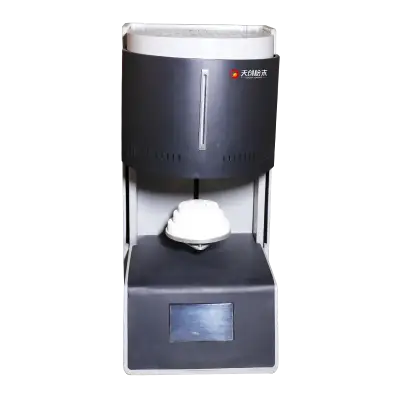
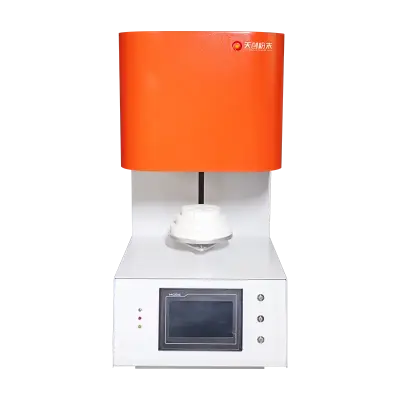
La sinterización parece sencilla desde fuera. Carga piezas, cierra la puerta, elige un programa y espera. Sin embargo, dentro de la cámara suceden varias cosas a la vez: las partículas de polvo forman cuellos, los poros se encogen o cambian de forma y el compacto intenta convertirse en una pieza sólida sin convertirse en un charco. Un horno de sinterización es el equipo que mantiene bajo control esa transformación. TENCAN's Horno de sinterización T-Bright Plus se encuentra en esta parte de la cadena de procesamiento del polvo y es un punto de referencia útil mientras analizamos los fundamentos.
Si está comprando un horno, o si ya tiene uno en funcionamiento y quiere menos sorpresas, la pregunta útil no es simplemente “¿qué tan caliente se pone?” Es "¿qué tan bien controla todo el ciclo?" La temperatura, la atmósfera, la velocidad de calentamiento, la velocidad de enfriamiento, la ubicación de la carga y la limpieza afectan el resultado. Manténgalos bajo control y la sinterización se volverá repetible. Ignórelos y el horno se convertirá en una fuente de chatarra muy costosa.
Qué hace realmente un horno de sinterización
La sinterización es un tratamiento térmico, no una operación de fusión. Calentamos un polvo compacto a una temperatura por debajo del punto de fusión del material y las partículas se unen donde se tocan. Esos puntos de contacto se convierten en cuellos. Los poros abiertos se vuelven más redondos, algunos se cierran y el compacto gana fuerza y densidad. La pieza sigue siendo sólida, pero su microestructura ha cambiado.
El horno tiene tres puestos de trabajo. Proporciona calor de manera uniforme, mantiene la pieza a la temperatura adecuada en el momento adecuado y controla la atmósfera alrededor de la pieza. Un cuarto trabajo es igualmente importante: enfría la carga de forma controlada. Un horno que calienta maravillosamente pero se enfría como un ladrillo caído aún puede agrietar piezas o producir una microestructura incorrecta.
Ayuda a separar la sinterización de sus vecinas. El secado elimina la humedad. El desaglomerado elimina el aglutinante orgánico que le dio al compacto su fuerza verde. El recocido cambia la microestructura de un material que ya es sólido. La sinterización es el paso en el que las partículas de polvo se convierten en un cuerpo sólido conectado. En muchas rutas de pólvora, es el último paso de alta temperatura antes del acabado y, a menudo, decide si la pieza cumple con sus objetivos de densidad, resistencia y dimensiones.
¿Por qué utilizar la ruta de la pólvora? Porque le permite crear formas que son difíciles de moldear o mecanizar, ajustar la porosidad a propósito y mezclar materiales a los que no les gusta permanecer fundidos. La contrapartida es que hay que entender cada paso. Un horno de sinterización no puede rescatar un compacto defectuoso, un polvo contaminado o un ciclo de eliminación de aglutinante que agrietó la pieza incluso antes de que comenzara la sinterización.
Del polvo suelto a una pieza terminada
Un horno de sinterización es sólo un eslabón de la cadena. Si queremos que el horno haga su trabajo, debemos fijarnos en lo que llega a su puerta. El compacto aún no es un sólido en miniatura. Es una red de partículas con espacios entre ellas, unidas por un entrelazamiento mecánico, un aglutinante o ambos.
Polvo y conformado
El tamaño, la forma y la distribución del tamaño de las partículas afectan la forma en que el polvo se compacta y se sinteriza. El polvo fino tiene más energía superficial, lo que puede ayudar a la unión, pero también tiende a aglomerarse y puede necesitar más aglutinante. Las partículas irregulares se entrelazan bien, mientras que las partículas esféricas fluyen bien para el moldeo por inyección o la fabricación aditiva. El método de conformado también importa: el prensado, la fundición en barbotina, la fundición en cinta, el moldeo por inyección y la impresión dejan diferentes densidades verdes y diferentes contenidos de aglutinante.
Lo que ve el horno es el resultado de esas elecciones. Un compacto con densidad desigual se sinterizará de manera desigual. Un compacto con demasiado aglutinante puede ampollarse o agrietarse durante el calentamiento. Un compacto con lubricante que no se eliminó limpiamente puede dejar carbón u otros residuos. Antes de echarle la culpa al horno, debemos comprobar la parte entrante.
Eliminación de aglutinante
La mayoría de los compactos necesitan una etapa de calentamiento lenta y cuidadosa antes de la verdadera sinterización. El aglutinante y el lubricante deben salir de la pieza sin generar presión en su interior. Si la velocidad de calentamiento es demasiado agresiva, el exterior de la pieza puede sellarse antes de que el interior termine de liberar volátiles. El resultado son grietas, ampollas o una piel que se ve bien hasta que la abres.
La atmósfera también importa aquí. El flujo de gas debe alejar los vapores de la carga, pero no debe enfriar la pieza de manera desigual ni crear corrientes de aire que perturben las piezas frágiles. El diseño del escape no es un detalle que deba ignorarse, especialmente cuando los aglutinantes o aditivos producen especies condensables o inflamables. Este es uno de esos lugares donde una caldera con una buena gestión del gas se gana la vida.
La retención de sinterización
Una vez eliminado el aglutinante, la pieza alcanza la temperatura de sinterización. Ahora comienza la diversión. Los átomos se mueven a lo largo de las superficies de las partículas y a través de la red. Los cuellos crecen. Los poros cambian de forma. El compacto se encoge a medida que se cierran los poros. Al mismo tiempo, los cereales pueden crecer. Ésa es la tensión en cada ciclo de sinterización: suficiente calor y tiempo para densificarse, pero no tanto como para que la microestructura se vuelva más gruesa y las propiedades disminuyan.
La temperatura no es la única palanca. El tiempo a temperatura importa. La velocidad de calentamiento afecta cómo la pieza llega a la bodega. La atmósfera afecta la química de la superficie y puede acelerar o ralentizar la densificación. La carga en sí importa: una incubadora pesada o un lote densamente empaquetado absorbe calor y cambia la temperatura real que ven las piezas. Un buen programa de calefacción tiene en cuenta todo esto, no sólo el número del controlador.
El enfriamiento es parte del proceso.
El enfriamiento no es un tiempo muerto entre la sinterización y la apertura de la puerta. Puede decidir si la pieza sale sana o agrietada. El enfriamiento rápido crea gradientes térmicos. Las secciones delgadas se enfrían más rápido que las secciones gruesas y la tensión resultante puede ser suficiente para fracturar una pieza que parecía perfecta a temperatura. Los cambios de fase durante el enfriamiento también pueden cambiar la dureza, la tenacidad o las propiedades eléctricas.
Por lo general, el control de la atmósfera debe continuar durante el enfriamiento. Si abre la puerta o cambia al aire demasiado pronto, un material sensible al oxígeno puede oxidarse antes de que se enfríe lo suficiente como para protegerlo. Un enfriamiento controlado, con el gas adecuado y la rampa adecuada, es parte de la receta, no un extra opcional.
Por qué la atmósfera importa tanto como la temperatura
El aire es un gas reactivo. A las temperaturas de sinterización, muchos metales se oxidarán, descarburarán o recogerán elementos no deseados si ven aire. Por este motivo, los hornos de sinterización se construyen basándose en el control de la atmósfera. La atmósfera puede ser inerte, reductora, de vacío o, en algunos casos, aire u oxígeno, según el material. El horno tiene que entregar esa atmósfera de manera uniforme y mantenerla limpia.
Adaptación de la atmósfera al material
La atmósfera adecuada depende de lo que se esté sinterizando. Los metales normalmente necesitan que el oxígeno se mantenga alejado. Algunos óxidos necesitan un nivel de oxígeno controlado para evitar su reducción o descomposición. Las atmósferas reductoras pueden ayudar a eliminar los óxidos de la superficie, pero también pueden atacar los elementos calefactores o el aislamiento si el horno no está diseñado para ello. El vacío es excelente para desgasificar y evitar determinadas reacciones, pero no es una respuesta universal; algunos materiales se volatilizan en el vacío y algunos procesos necesitan un flujo de gas positivo para eliminar los productos de la reacción.
Por eso “¿qué atmósfera soporta este horno?” Es una pregunta mejor que "¿cuál es su temperatura máxima?" Un horno que alcanza una temperatura elevada en el aire puede resultar inútil para un metal que necesita un gas protector. Una caldera con hermosas tuberías de gas aún puede decepcionar si la zona caliente, los elementos y el aislamiento no son compatibles con ese gas.
Flujo, sellado y seguridad.
El flujo de gas no es un caso en el que más siempre es mejor. Muy poco flujo y productos de reacción permanecen cerca de la carga. Demasiado flujo puede enfriar la carga de manera desigual, desperdiciar gas o alterar las piezas finas. La cámara debe sellarse adecuadamente, el escape debe dirigirse de manera segura y el manejo del gas debe coincidir con el proceso. Las fugas no son sólo un problema de calidad; pueden ser un problema de seguridad.
La eliminación del aglutinante agrega otra capa. La corriente de escape puede contener vapores orgánicos y algunos de ellos pueden condensarse en puntos fríos o formar mezclas inflamables. Un horno utilizado para desaglomerar necesita ventilación y controles de seguridad adecuados. Si está cambiando entre procesos, asegúrese de que el horno esté limpio y que la atmósfera sea adecuada antes de que entre el siguiente lote.
Qué buscar en un horno de sinterización
Una lista corta sensata surge de su proceso, no del titular de un folleto. Quiere un horno que pueda repetir su ciclo, proteger su material y adaptarse a su ritmo de producción. Estas son las áreas que merecen una mirada más cercana.
Uniformidad y control de temperatura.
La uniformidad es el héroe silencioso de la sinterización. Si la parte superior de la carga tiene una temperatura diferente a la inferior, las piezas no se encogerán de la misma manera y su distribución dimensional aumentará. Observe cómo está diseñada la zona caliente, cuántos sensores de temperatura se utilizan y cómo el controlador maneja las rampas, los soportes y el enfriamiento. Un controlador con almacenamiento de recetas y registro de datos no es un lujo cuando se necesita comparar lotes.
La repetibilidad importa más que un único número impresionante. Pregúntese si el horno podrá ejecutar el mismo perfil la próxima semana y el próximo mes. Eso depende de la condición del elemento, la ubicación del sensor, el estado del aislamiento y la estrategia de control. Un horno bien diseñado hace que sea más fácil detectar la deriva antes de que arruine un lote.
Elementos calefactores y aislamiento.
Los elementos calefactores son consumibles, pero no todos son iguales. Los diferentes materiales de los elementos toleran diferentes atmósferas y diferentes temperaturas de funcionamiento, y pueden interactuar con la carga o con contaminantes. El aislamiento puede absorber vapores y luego liberarlos en un tramo posterior. Si cambia de material con frecuencia, la limpieza y la compatibilidad se vuelven especialmente importantes.
El costo de reposición y el tiempo de entrega también pertenecen a la decisión. Un horno que es barato de comprar pero caro de mantener en funcionamiento no es una ganga. Pregunte qué tan fácil es inspeccionar los elementos, reemplazar el aislamiento y revisar la zona caliente sin desmontar la mitad de la máquina.
Atmósfera y sellado
Observe la entrada de gas, el escape, los sellos y la forma en que se purga la cámara. Si el vacío es parte de su proceso, observe el conjunto de la bomba y el control de presión. Si necesita una atmósfera reductora, asegúrese de que toda la zona caliente sea compatible, no solo la carcasa de la cámara. Una cámara hermética con un flujo de gas bien ubicado vale más que una larga lista de opciones de atmósfera que no se adaptan a su material.
Carga, fijación y rendimiento
El horno más grande no siempre es el mejor. Una cámara grande con una carga pequeña puede desperdiciar energía y dificultar la uniformidad. Una cámara pequeña que siempre está llena puede obstaculizar la producción. Piense en los incubadores, botes, bandejas y accesorios que utilizará. Ocupan espacio, absorben calor y pueden hundirse o reaccionar con la carga. Lo que importa es la zona caliente utilizable, no la huella exterior.
Tiempo de enfriamiento y ciclo
El tiempo del ciclo a menudo está limitado por el enfriamiento, no por el calentamiento. Un horno que pueda enfriarse en una atmósfera controlada puede acortar el ciclo sin sacrificar la calidad. Pero un enfriamiento más rápido no es automáticamente mejor. Necesita un perfil de refrigeración que coincida con el material y la geometría de la pieza. Pregunte cómo se controla el enfriamiento y si la atmósfera permanece protectora durante todo el enfriamiento.
Controles, datos y mantenimiento
Los hornos modernos pueden registrar la temperatura, la atmósfera y el historial de alarmas. Esos datos son útiles cuando un lote sale mal. También ayuda con los sistemas de calidad y las auditorías de los clientes. Más allá del controlador, mire el lado práctico: ¿cómo se accede a la cámara, se reemplaza un sensor, se limpia la zona caliente y se verifican los sellos? Un horno que es difícil de mantener dejará de funcionar.
Errores que te cuestan un lote
La mayoría de los problemas de sinterización no son misteriosos. Provienen de algunos hábitos comunes.
- Comprar solo con temperatura máxima. La temperatura máxima es fácil de anunciar, pero la uniformidad, el control de la atmósfera y el enfriamiento a menudo deciden si el horno funciona para sus piezas.
- Sobrecarga de la cámara. Una cámara llena puede parecer eficiente, pero un flujo de gas deficiente y un calentamiento desigual pueden arruinar el lote. Deje espacio para que la atmósfera haga su trabajo.
- Eliminación apresurada de aglutinantes. Las piezas agrietadas suelen fallar antes de la sinterización. Una etapa de desaglomerado más lenta y bien ventilada es más barata que la chatarra.
- Ignorar la limpieza del horno. Los residuos de ejecuciones anteriores pueden contaminar el siguiente lote. Todos los elementos, el aislamiento y los accesorios necesitan atención.
- Suponiendo que la atmósfera esté bien porque el medidor así lo dice. Las fugas, una purga deficiente y una mala ruta de escape pueden dejar oxígeno o productos de reacción donde no los desea.
- Saltarse una pequeña prueba. Un nuevo polvo, aglutinante o accesorio debe probarse con una carga pequeña antes de que entre en plena producción.
- No llevar registros. Sin un registro del perfil, la atmósfera y la carga, no se puede aprender de un buen lote ni arreglar uno malo.
Adaptar el horno a su polvo y pieza
Diferentes rutas de pólvora exigen diferentes cosas de un horno. Una pieza metálica prensada y sinterizada puede preocuparse más por la uniformidad de la atmósfera y la temperatura. Una pieza moldeada por inyección de metal puede necesitar una etapa de eliminación cuidadosa y un escape limpio. Una cerámica técnica puede ser sensible a la presión parcial del oxígeno y a la velocidad de enfriamiento. Un laboratorio de investigación puede necesitar flexibilidad y cambios rápidos, mientras que una línea de producción puede necesitar repetibilidad y tiempo de actividad.
También ayuda a separar el trabajo por lotes del trabajo continuo. Los hornos discontinuos le brindan flexibilidad y una trazabilidad clara por carga. Los hornos continuos pueden adaptarse a un producto angosto y de gran volumen, pero son menos indulgentes cuando cambia el proceso. Ninguno de los dos es automáticamente mejor; La elección correcta depende de la frecuencia con la que cambie los materiales, del tamaño de los lotes y de la flexibilidad que necesite.
Preguntas que hay que resolver antes de comparar modelos
Antes de analizar hornos específicos, escriba las respuestas a estos puntos prácticos. Reducirán el campo rápidamente.
- ¿Qué material estás sinterizando y qué atmósfera necesita?
- ¿Cuál es la carga más grande que espera, incluidos los accesorios y el espacio libre?
- ¿Qué velocidades de calentamiento y enfriamiento requiere su proceso?
- ¿Necesita vacío, flujo de gas o ambos?
- ¿Qué datos necesita registrar para el control de calidad?
- ¿Cuánto espacio, energía y servicios hay disponibles?
- ¿Quién mantendrá el horno y con qué rapidez se pueden reemplazar las piezas?
Estas preguntas mantienen la conversación honesta. También evitan que pagues por una función que no afecta a tus piezas o que te pierdas un detalle que te costará cada semana.
Una forma práctica de evaluar un horno de sinterización.
La mejor evaluación es una prueba con tu propio material. Prepare compactos como lo haría en producción, ejecute un ciclo representativo y mida lo que importa: densidad, resistencia, dimensiones, condición de la superficie y repetibilidad. Corta una parte y observa la microestructura si puedes. Ejecute un segundo lote para ver si el resultado se mantiene. Un horno que funciona una vez puede tener suerte; Vale la pena considerar un horno que funcione repetidamente.
Durante la prueba, observe cómo se comporta el horno entre esperas. ¿Se sobrepasa la temperatura? ¿La atmósfera se recupera rápidamente después de la carga? ¿La refrigeración sigue el programa? ¿Funcionan las alarmas y enclavamientos? Estos detalles le dicen más sobre la vida diaria con el horno que un solo cupón de prueba.
Cuando un modelo te llame la atención, utiliza su página de producto para confirmar el entorno de trabajo actual, la configuración de la atmósfera y el paquete de control con respecto a su proceso. No asuma que se incluye una característica que necesita; compruébalo. Tampoco asuma que una característica que no necesita es inofensiva, porque una complejidad adicional puede agregar mantenimiento y costos.
Dónde TENCAN encaja
TENCAN suministra equipos de procesamiento de polvo, y la sinterización es uno de los pasos donde las opciones de equipos aparecen rápidamente en la calidad de las piezas. El horno de sinterización es parte de ese panorama y vale la pena revisarlo si está construyendo o actualizando una línea de procesamiento de polvo. Lo útil es compararlo con sus requisitos de material, carga, atmósfera y datos en lugar de con una lista de deseos genérica.
Un horno de sinterización es una herramienta a largo plazo. Ejecutará muchos ciclos, verá diferentes polvos y acumulará polvo, vapores y desgaste. La mejor opción no es la que tiene la lista de funciones más larga. Es el que se adapta a su proceso, es fácil de mantener limpio y le brinda resultados repetibles en los que puede confiar.
La sinterización premia la disciplina. Controle el polvo, retire el aglutinante con cuidado, proteja la pieza durante el calentamiento y enfriamiento y lleve registros. Haga eso y el horno se convertirá en una parte confiable de su proceso en lugar de una caja negra que a veces funciona.
Related Products
Contáctenos
Nuestro equipo profesional le responderá en el plazo de un día laborable. ¡No dude en contactarnos!