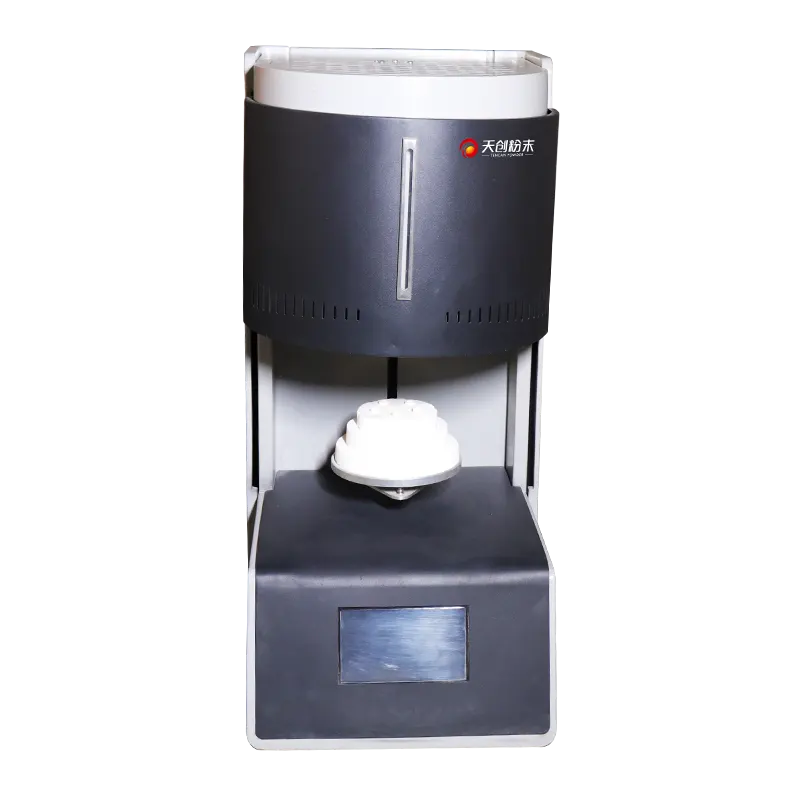
T-Bright Plus Sinterofen: Ein praktischer Leitfaden für Pulversinterprozesse

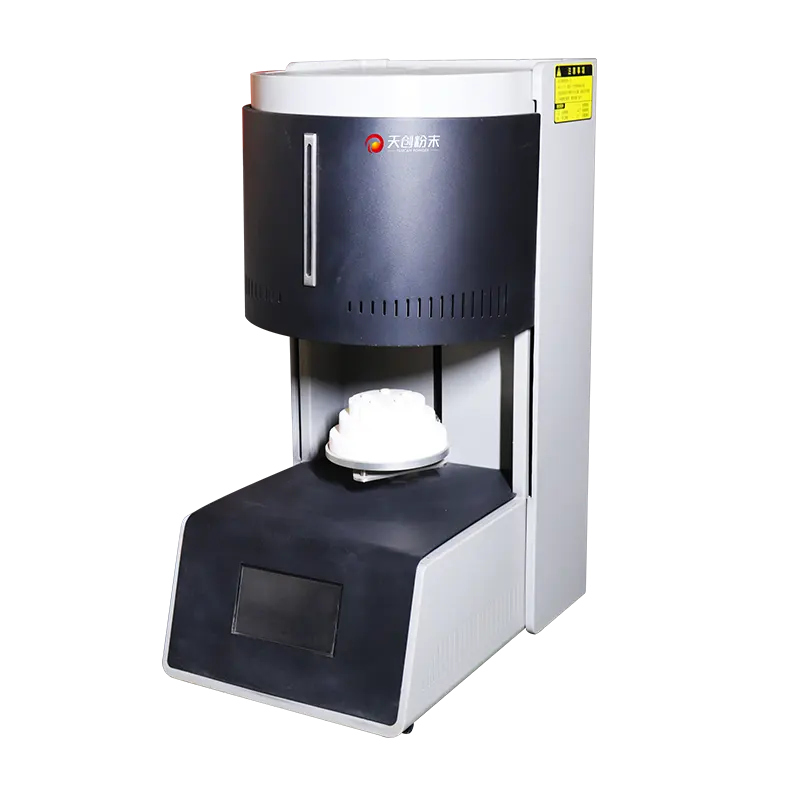
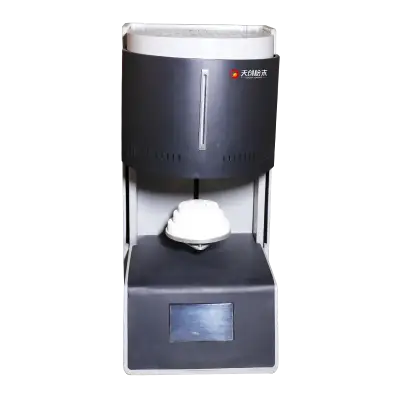
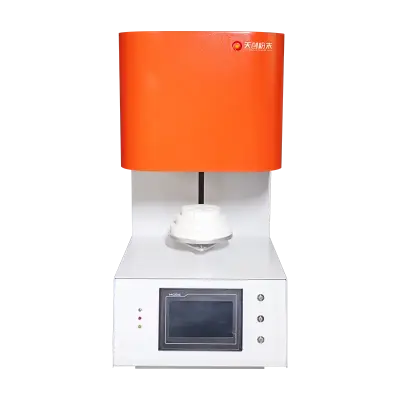
Von außen sieht das Sintern einfach aus. Sie laden Teile ein, schließen die Tür, wählen ein Programm und warten. Im Inneren der Kammer passieren jedoch mehrere Dinge gleichzeitig: Pulverpartikel bilden Hälse, Poren schrumpfen oder verändern ihre Form und der Pressling versucht, zu einem festen Teil zu werden, ohne sich in eine Pfütze zu verwandeln. Ein Sinterofen ist die Ausrüstung, die diese Umwandlung unter Kontrolle hält. TENCAN's T-Bright Plus Sinterofen befindet sich in diesem Teil der Pulververarbeitungskette und ist ein nützlicher Bezugspunkt, während wir die Grundlagen durchgehen.
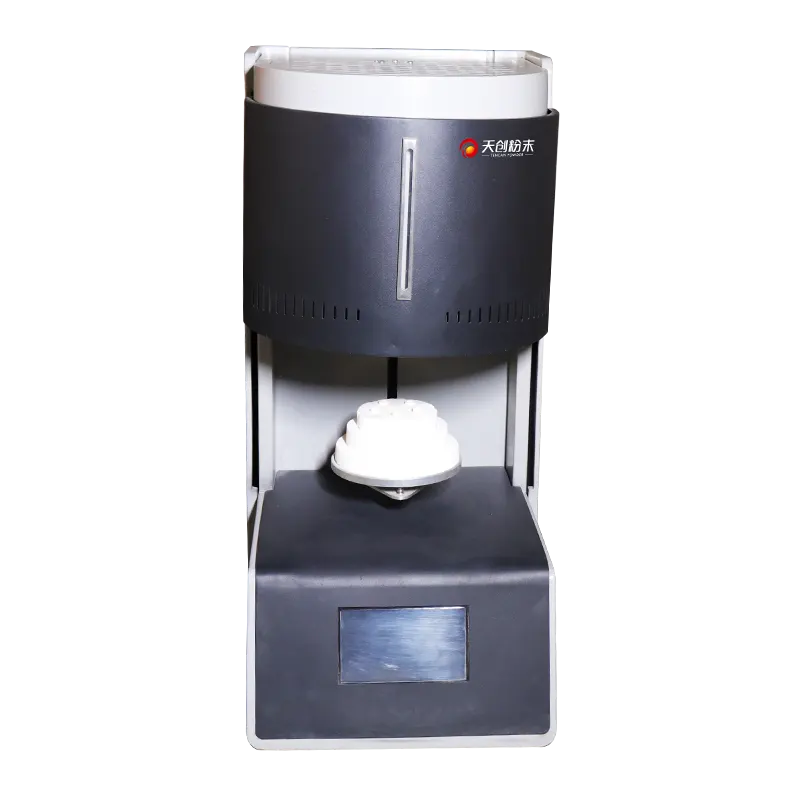
Wenn Sie einen Ofen kaufen oder bereits einen haben und sich weniger Überraschungen wünschen, ist die nützliche Frage nicht nur „Wie heiß wird er?“ Die Frage lautet: „Wie gut kontrolliert es den gesamten Zyklus?“ Temperatur, Atmosphäre, Heizrate, Abkühlrate, Ladungsplatzierung und Sauberkeit beeinflussen alle das Ergebnis. Wenn Sie diese unter Kontrolle haben, wird das Sintern wiederholbar. Wenn Sie sie ignorieren, wird der Ofen zu einer sehr teuren Schrottquelle.
Was ein Sinterofen eigentlich leistet
Beim Sintern handelt es sich um eine Wärmebehandlung, nicht um einen Schmelzvorgang. Wir erhitzen einen Pulverpressling auf eine Temperatur unterhalb des Schmelzpunkts des Materials, und die Partikel verbinden sich dort, wo sie sich berühren. Diese Kontaktpunkte wachsen zu Hälsen heran. Offene Poren werden runder, manche schließen sich, und der Pressling gewinnt an Festigkeit und Dichte. Das Teil ist immer noch fest, aber seine Mikrostruktur hat sich verändert.
Der Ofen hat drei Aufgaben. Es liefert die Wärme gleichmäßig, hält das Teil zur richtigen Zeit auf der richtigen Temperatur und kontrolliert die Atmosphäre um das Teil herum. Eine vierte Aufgabe ist ebenso wichtig: Sie kühlt die Ladung kontrolliert. Ein Ofen, der wunderbar heizt, aber wie ein heruntergefallener Ziegelstein abkühlt, kann immer noch Teile zerbrechen oder eine falsche Mikrostruktur erzeugen.
Es hilft, das Sintern von seinen Nachbarn zu trennen. Durch das Trocknen wird Feuchtigkeit entfernt. Durch die Entbinderung wird das organische Bindemittel entfernt, das einem Pressling seine Grünfestigkeit verliehen hat. Durch das Glühen verändert sich die Mikrostruktur eines bereits festen Materials. Sintern ist der Schritt, bei dem Pulverpartikel zu einem verbundenen Festkörper werden. Bei vielen Pulververfahren ist es der letzte Hochtemperaturschritt vor der Endbearbeitung und entscheidet häufig darüber, ob das Teil seine Dichte-, Festigkeits- und Abmessungsziele erreicht.
Warum überhaupt die Powder-Route nutzen? Weil Sie damit Formen herstellen können, die schwer zu gießen oder zu bearbeiten sind, die Porosität gezielt anpassen und Materialien mischen können, die nicht gerne in der Schmelze bleiben. Der Kompromiss besteht darin, dass jeder Schritt verstanden werden muss. Ein Sinterofen kann einen schlechten Pressling, ein verunreinigtes Pulver oder einen Bindemittelentfernungszyklus, der zu Rissen im Teil geführt hat, bevor das Sintern überhaupt begonnen hat, nicht retten.
Vom losen Pulver bis zum fertigen Teil
Ein Sinterofen ist nur ein Glied in der Kette. Wenn wir wollen, dass der Ofen seine Aufgabe erfüllt, müssen wir darauf achten, was an seiner Tür ankommt. Der Kompakte ist noch kein Miniatur-Festkörper. Es handelt sich um ein Netzwerk aus Partikeln mit Lücken dazwischen, die durch mechanische Verzahnung, ein Bindemittel oder beides zusammengehalten werden.
Pulverisieren und formen
Partikelgröße, -form und -größenverteilung beeinflussen, wie sich das Pulver verdichtet und wie es sintert. Feines Pulver hat eine höhere Oberflächenenergie, was die Bindung unterstützen kann, neigt aber auch zur Agglomeration und benötigt möglicherweise mehr Bindemittel. Unregelmäßige Partikel greifen gut ineinander, während kugelförmige Partikel beim Spritzgießen oder bei der additiven Fertigung gut fließen. Auch die Formgebungsmethode spielt eine Rolle: Pressen, Schlickerguss, Bandguss, Spritzguss und Drucken hinterlassen alle unterschiedliche Gründichten und unterschiedliche Bindemittelgehalte.
Was der Ofen sieht, ist das Ergebnis dieser Entscheidungen. Ein Pressling mit ungleichmäßiger Dichte wird ungleichmäßig sintern. Ein Pressling mit zu viel Bindemittel kann beim Erhitzen Blasen bilden oder reißen. Ein Pressling mit Schmiermittel, der nicht sauber entfernt wurde, kann Kohlenstoff oder andere Rückstände hinterlassen. Bevor wir den Ofen beschuldigen, sollten wir das eingehende Teil überprüfen.
Bindemittelentfernung
Die meisten Presslinge benötigen eine langsame, vorsichtige Erhitzungsphase, bevor sie tatsächlich gesintert werden können. Bindemittel und Schmiermittel müssen das Bauteil verlassen, ohne dass sich darin ein Druck aufbaut. Wenn die Heizrate zu aggressiv ist, kann die Außenseite des Teils versiegeln, bevor die Innenseite die flüchtigen Stoffe freigesetzt hat. Das Ergebnis sind Risse, Blasen oder eine Haut, die bis zum Aufschneiden schön aussieht.
Auch hier zählt die Atmosphäre. Der Gasstrom muss Dämpfe von der Ladung wegführen, darf das Teil jedoch nicht ungleichmäßig abkühlen oder einen Luftzug erzeugen, der empfindliche Teile stört. Das Abgasdesign ist kein zu vernachlässigendes Detail, insbesondere wenn Bindemittel oder Zusatzstoffe kondensierbare oder brennbare Stoffe erzeugen. Dies ist einer der Orte, an denen ein Ofen mit gutem Gasmanagement seinen Lebensunterhalt verdient.
Das Sintern hält
Sobald das Bindemittel entfernt ist, erreicht das Teil die Sintertemperatur. Jetzt beginnt der Spaß. Atome bewegen sich entlang der Teilchenoberflächen und durch das Gitter. Hälse wachsen. Poren verändern ihre Form. Der Pressling schrumpft, wenn sich die Poren schließen. Gleichzeitig können Körner wachsen. Das ist die Spannung in jedem Sinterzyklus: genug Wärme und Zeit, um sich zu verdichten, aber nicht so viel, dass die Mikrostruktur gröber wird und die Eigenschaften sinken.
Die Temperatur ist nicht der einzige Hebel. Die Zeit bei Temperatur ist wichtig. Die Heizrate beeinflusst, wie das Teil den Halteraum erreicht. Die Atmosphäre beeinflusst die Oberflächenchemie und kann die Verdichtung beschleunigen oder verlangsamen. Die Ladung selbst ist entscheidend: Ein schwerer Setzer oder eine dicht gepackte Charge absorbieren Wärme und verändern die tatsächliche Temperatur, die die Teile sehen. Ein gutes Ofenprogramm berücksichtigt all dies, nicht nur die Nummer auf der Steuerung.
Kühlung ist Teil des Prozesses
Das Abkühlen ist keine Totzeit zwischen Sintern und Öffnen der Tür. Es kann entscheiden, ob das Teil einwandfrei oder rissig herauskommt. Durch schnelles Abkühlen entstehen Wärmegradienten. Dünne Abschnitte kühlen schneller ab als dicke Abschnitte, und die resultierende Spannung kann ausreichen, um ein Teil zu zerbrechen, das bei der Temperatur perfekt aussieht. Phasenänderungen während des Abkühlens können auch Härte, Zähigkeit oder elektrische Eigenschaften verändern.
Die Atmosphärenkontrolle muss normalerweise während des Abkühlens fortgesetzt werden. Wenn Sie die Tür zu früh öffnen oder auf Luft umschalten, kann ein sauerstoffempfindliches Material oxidieren, bevor es kühl genug ist, um es zu schützen. Eine kontrollierte Abkühlung mit dem richtigen Gas und der richtigen Rampe ist Teil des Rezepts und kein optionales Extra.
Warum die Atmosphäre genauso wichtig ist wie die Temperatur
Luft ist ein reaktives Gas. Bei Sintertemperaturen oxidieren, entkohlen viele Metalle oder nehmen unerwünschte Elemente auf, wenn sie Luft sehen. Aus diesem Grund basieren Sinteröfen auf der Kontrolle der Atmosphäre. Die Atmosphäre kann je nach Material inert, reduzierend, unter Vakuum oder in einigen Fällen Luft oder Sauerstoff sein. Der Ofen muss diese Atmosphäre gleichmäßig liefern und sauber halten.
Passende Atmosphäre zum Material
Die richtige Atmosphäre hängt davon ab, was Sie sintern. Metalle müssen normalerweise von Sauerstoff ferngehalten werden. Einige Oxide benötigen einen kontrollierten Sauerstoffgehalt, um eine Reduktion oder Zersetzung zu vermeiden. Reduzierende Atmosphären können zur Entfernung von Oberflächenoxiden beitragen, sie können jedoch auch Heizelemente oder Isolierung angreifen, wenn der Ofen nicht dafür ausgelegt ist. Vakuum eignet sich hervorragend zum Ausgasen und zur Vermeidung bestimmter Reaktionen, ist jedoch keine universelle Lösung. Einige Materialien verflüchtigen sich im Vakuum und einige Prozesse benötigen einen positiven Gasfluss, um Reaktionsprodukte abzutransportieren.
Aus diesem Grund: „Welche Atmosphäre unterstützt dieser Ofen?“ ist eine bessere Frage als „Wie hoch ist die maximale Temperatur?“ Ein Ofen, der an der Luft eine hohe Temperatur erreicht, kann für ein Metall, das ein Schutzgas benötigt, unbrauchbar sein. Ein Ofen mit schönen Gasleitungen kann dennoch enttäuschen, wenn die heiße Zone, die Elemente und die Isolierung nicht mit diesem Gas kompatibel sind.
Durchfluss, Abdichtung und Sicherheit
Beim Gasfluss ist nicht immer mehr besser. Zu wenig Durchfluss und Reaktionsprodukte verbleiben in der Nähe der Ladung. Zu viel Durchfluss kann dazu führen, dass die Ladung ungleichmäßig gekühlt wird, Gas entsteht oder feine Teile gestört werden. Die Kammer muss ordnungsgemäß abgedichtet sein, die Abgase müssen sicher geleitet werden und die Gashandhabung muss zum Prozess passen. Undichtigkeiten sind nicht nur ein Qualitätsproblem; Sie können ein Sicherheitsproblem darstellen.
Durch die Entfernung des Bindemittels wird eine weitere Schicht hinzugefügt. Der Abgasstrom kann organische Dämpfe enthalten, von denen einige an kalten Stellen kondensieren oder brennbare Gemische bilden können. Ein zum Entbindern verwendeter Ofen benötigt geeignete Entlüftungs- und Sicherheitskontrollen. Wenn Sie zwischen Prozessen wechseln, stellen Sie sicher, dass der Ofen gereinigt ist und die Atmosphäre geeignet ist, bevor die nächste Charge eingebracht wird.
Worauf Sie bei einem Sinterofen achten sollten
Eine sinnvolle Auswahlliste ergibt sich aus Ihrem Prozess und nicht aus einer Broschürenüberschrift. Sie möchten einen Ofen, der Ihren Zyklus wiederholen, Ihr Material schützen und sich Ihrem Produktionsrhythmus anpassen kann. Hier sind die Bereiche, die einen genauen Blick verdienen.
Temperaturgleichmäßigkeit und -kontrolle
Gleichmäßigkeit ist der stille Held des Sinterns. Wenn an der Oberseite der Ladung eine andere Temperatur herrscht als an der Unterseite, schrumpfen die Teile nicht in gleicher Weise und Ihre Dimensionsstreuung vergrößert sich. Schauen Sie sich an, wie die heiße Zone gestaltet ist, wie viele Temperatursensoren verwendet werden und wie der Controller Rampen, Haltevorgänge und Kühlung handhabt. Eine Steuerung mit Rezepturspeicherung und Datenprotokollierung ist kein Luxus, wenn Sie Chargen vergleichen müssen.
Wiederholbarkeit ist wichtiger als eine einzelne beeindruckende Zahl. Fragen Sie sich, ob der Ofen nächste Woche und nächsten Monat dasselbe Profil ausführen kann. Das hängt vom Elementzustand, der Sensorplatzierung, dem Isolationszustand und der Steuerungsstrategie ab. Ein gut konzipierter Ofen macht es einfacher, Drift zu erkennen, bevor er eine Charge ruiniert.
Heizelemente und Isolierung
Heizelemente sind Verbrauchsmaterialien, aber nicht alle sind gleich. Unterschiedliche Elementmaterialien vertragen unterschiedliche Atmosphären und unterschiedliche Betriebstemperaturen und können mit der Last oder mit Verunreinigungen interagieren. Die Isolierung kann Dämpfe absorbieren und diese später an einen nachfolgenden Durchgang abgeben. Bei häufigem Materialwechsel sind Sauberkeit und Verträglichkeit besonders wichtig.
Auch Wiederbeschaffungskosten und Vorlaufzeit spielen eine Rolle bei der Entscheidung. Ein Ofen, der günstig in der Anschaffung, aber teuer im Betrieb ist, ist kein Schnäppchen. Fragen Sie, wie einfach es ist, die Elemente zu inspizieren, die Isolierung auszutauschen und die heiße Zone zu überprüfen, ohne die halbe Maschine zu demontieren.
Atmosphäre und Versiegelung
Schauen Sie sich den Gaseinlass, den Auslass, die Dichtungen und die Art und Weise an, wie die Kammer gespült wird. Wenn Vakuum Teil Ihres Prozesses ist, schauen Sie sich das Pumpenset und die Druckregelung an. Wenn Sie eine reduzierende Atmosphäre benötigen, stellen Sie sicher, dass die gesamte heiße Zone kompatibel ist, nicht nur die Kammerhülle. Eine dichte Kammer mit gut platziertem Gasfluss ist mehr wert als eine lange Liste von Atmosphärenoptionen, die nicht zu Ihrem Material passen.
Beladen, Spannen und Durchsatz
Der größte Ofen ist nicht immer der beste Ofen. Eine große Kammer mit einer kleinen Ladung kann Energie verschwenden und die Gleichmäßigkeit erschweren. Eine kleine Kammer, die immer voll ist, kann zu einem Produktionsengpass führen. Denken Sie an die Setter, Boote, Tabletts und Vorrichtungen, die Sie verwenden werden. Sie nehmen Platz ein, nehmen Wärme auf und können durchhängen oder mit der Last reagieren. Entscheidend ist die nutzbare Warmzone, nicht die äußere Stellfläche.
Kühl- und Zykluszeit
Die Zykluszeit wird oft durch das Kühlen und nicht durch das Heizen begrenzt. Ein Ofen, der unter kontrollierter Atmosphäre kühlen kann, kann den Zyklus verkürzen, ohne dass die Qualität darunter leidet. Eine schnellere Abkühlung ist jedoch nicht automatisch besser. Sie benötigen ein Kühlprofil, das zum Material und zur Teilegeometrie passt. Fragen Sie, wie die Kühlung gesteuert wird und ob die Atmosphäre während des Abkühlens schützend bleibt.
Kontrollen, Daten und Wartung
Moderne Öfen können Temperatur, Atmosphäre und Alarmverlauf aufzeichnen. Diese Daten sind nützlich, wenn bei einer Charge ein Fehler auftritt. Es hilft auch bei Qualitätssystemen und Kundenaudits. Sehen Sie sich neben der Steuerung auch die praktische Seite an: Wie gelangt man an die Kammer, tauscht einen Sensor aus, reinigt die heiße Zone und überprüft die Dichtungen? Ein Ofen, der schwer zu warten ist, wird aus dem Zustand geraten.
Fehler, die Sie viel kosten
Die meisten Sinterprobleme sind kein Geheimnis. Sie ergeben sich aus einigen gemeinsamen Gewohnheiten.
- Allein bei maximaler Temperatur kaufen. Die Höchsttemperatur lässt sich leicht angeben, aber Gleichmäßigkeit, Atmosphärenkontrolle und Kühlung entscheiden oft darüber, ob der Ofen für Ihre Teile geeignet ist.
- Überladung der Kammer. Eine volle Kammer kann effizient aussehen, aber ein schlechter Gasfluss und eine ungleichmäßige Erwärmung können die Charge ruinieren. Lassen Sie der Atmosphäre Raum, ihre Aufgabe zu erfüllen.
- Eiliges Entfernen des Bindemittels. Gerissene Teile versagen oft bereits vor dem Sintern. Eine langsamere, gut belüftete Entbinderungsstufe ist günstiger als Ausschuss.
- Die Sauberkeit des Ofens wird ignoriert. Rückstände aus früheren Läufen können die nächste Charge verunreinigen. Elemente, Isolierung und Vorrichtungen erfordern alle Aufmerksamkeit.
- Vorausgesetzt, die Atmosphäre ist in Ordnung, weil das Messgerät dies anzeigt. Lecks, schlechte Spülung und schlechte Abgasführung können dazu führen, dass Sauerstoff oder Reaktionsprodukte dort zurückbleiben, wo Sie sie nicht haben möchten.
- Eine kleine Testversion überspringen. Ein neues Pulver, Bindemittel oder eine neue Vorrichtung sollte mit einer kleinen Ladung getestet werden, bevor es in die volle Produktion geht.
- Keine Aufzeichnungen führen. Ohne eine Aufzeichnung des Profils, der Atmosphäre und der Belastung können Sie nicht aus einer guten Charge lernen oder eine schlechte Charge reparieren.
Passen Sie den Ofen an Ihr Pulver und Teil an
Unterschiedliche Pulverrouten stellen unterschiedliche Anforderungen an einen Ofen. Bei einem Press-Sinter-Metallteil kommt es möglicherweise am meisten auf die Gleichmäßigkeit der Atmosphäre und der Temperatur an. Ein Metallspritzgussteil erfordert möglicherweise eine sorgfältige Entbinderungsphase und eine saubere Abgasreinigung. Eine technische Keramik kann empfindlich auf den Sauerstoffpartialdruck und die Abkühlgeschwindigkeit reagieren. Ein Forschungslabor benötigt möglicherweise Flexibilität und schnelle Umrüstungen, während eine Produktionslinie auf Wiederholbarkeit und Betriebszeit angewiesen ist.
Es hilft auch, Batch-Arbeit von kontinuierlicher Arbeit zu trennen. Chargenöfen bieten Ihnen Flexibilität und eine klare Rückverfolgbarkeit je Ladung. Kontinuierliche Öfen können für schmale, großvolumige Produkte geeignet sein, sind jedoch weniger tolerant, wenn sich der Prozess ändert. Keines von beiden ist automatisch besser; Die richtige Wahl hängt davon ab, wie oft Sie Materialien wechseln, wie groß Ihre Chargen sind und wie viel Flexibilität Sie benötigen.
Fragen, die Sie klären müssen, bevor Sie Modelle vergleichen
Bevor Sie sich bestimmte Öfen ansehen, schreiben Sie die Antworten auf diese praktischen Punkte auf. Sie werden das Feld schnell einengen.
- Welches Material sintern Sie und welche Atmosphäre benötigt es?
- Was ist die größte Belastung, die Sie erwarten, einschließlich Vorrichtungen und Freiraum?
- Welche Heiz- und Kühlraten benötigt Ihr Prozess?
- Benötigen Sie Vakuum, Gasfluss oder beides?
- Welche Daten müssen Sie zur Qualitätskontrolle erfassen?
- Wie viel Stellfläche, Strom und Dienstleistungen stehen zur Verfügung?
- Wer wartet den Ofen und wie schnell können Teile ausgetauscht werden?
Diese Fragen halten das Gespräch ehrlich. Sie verhindern auch, dass Sie für eine Funktion bezahlen, die sich nicht auf Ihre Teile auswirkt, oder dass Sie ein Detail übersehen, das Sie jede Woche kosten wird.
Eine praktische Möglichkeit, einen Sinterofen zu bewerten
Die beste Beurteilung ist ein Versuch mit eigenem Material. Bereiten Sie Presslinge wie in der Produktion vor, führen Sie einen repräsentativen Zyklus durch und messen Sie, worauf es ankommt: Dichte, Festigkeit, Abmessungen, Oberflächenzustand und Wiederholbarkeit. Schneiden Sie ein Teil auf und schauen Sie sich die Mikrostruktur an, wenn Sie können. Führen Sie einen zweiten Stapel aus, um zu sehen, ob das Ergebnis zutrifft. Ein Ofen, der einmal funktioniert, kann Glück haben; Ein Ofen, der wiederholt funktioniert, ist eine Überlegung wert.
Beobachten Sie während des Versuchs, wie sich der Ofen zwischen den Laderäumen verhält. Überschreitet die Temperatur? Erholt sich die Atmosphäre nach dem Laden schnell? Folgt die Kühlung dem Programm? Funktionieren die Alarme und Verriegelungen? Diese Angaben verraten Ihnen mehr über den Alltag mit dem Ofen als ein einzelner Testcoupon.
Wenn Ihnen ein Modell ins Auge fällt, verwenden Sie seine Produktseite um den aktuellen Arbeitsbereich, die Atmosphärenkonfiguration und das Steuerungspaket anhand Ihres Prozesses zu bestätigen. Gehen Sie nicht davon aus, dass eine von Ihnen benötigte Funktion enthalten ist. Überprüfen Sie es. Gehen Sie auch nicht davon aus, dass eine Funktion, die Sie nicht benötigen, harmlos ist, denn zusätzliche Komplexität kann den Wartungsaufwand und die Kosten erhöhen.
Wo TENCAN passt
TENCAN liefert Pulververarbeitungsgeräte, und das Sintern ist einer der Schritte, bei denen sich die Auswahl der Geräte schnell in der Teilequalität niederschlägt. Der Sinterofen ist Teil dieses Bildes und es lohnt sich, ihn zu prüfen, wenn Sie eine Pulververarbeitungslinie bauen oder modernisieren. Der sinnvolle Schritt besteht darin, es mit Ihren Material-, Ladungs-, Atmosphären- und Datenanforderungen zu vergleichen und nicht mit einer generischen Wunschliste.
Ein Sinterofen ist ein Langzeitwerkzeug. Es durchläuft viele Zyklen, erkennt verschiedene Pulver und sammelt Staub, Dämpfe und Abnutzung. Die beste Wahl ist nicht die mit der längsten Funktionsliste. Es ist das Gerät, das zu Ihrem Prozess passt, leicht sauber zu halten ist und Ihnen wiederholbare Ergebnisse liefert, denen Sie vertrauen können.
Sintern belohnt Disziplin. Kontrollieren Sie das Pulver, entfernen Sie das Bindemittel vorsichtig, schützen Sie das Teil beim Erhitzen und Abkühlen und führen Sie Aufzeichnungen. Wenn Sie das tun, wird der Ofen zu einem zuverlässigen Teil Ihres Prozesses und nicht mehr zu einer Blackbox, die manchmal funktioniert.
Kontakt aufnehmen
Unser professionelles Team antwortet Ihnen innerhalb eines Werktages. Kontaktieren Sie uns jederzeit gern!