3D パウダー ブレンダー: 仕組み

パウダーは見た目はシンプル。注ぐ、容器を振る、蓋を通して見ると、すべてが均一に見えます。次に、ドラムの上部からサンプルを取り出し、ドラムの底からもう 1 つのサンプルを取り出してアッセイを実行しますが、数値は一致しません。 「混ざっているように見える」と「混ざっている」の間のギャップこそ、3D パウダー ブレンダーが埋めるために設計された問題です。
ファインケミカル、バッテリー材料、セラミック、食品粉末、顔料、または金属粉末を扱う場合は、ブレンドが問題が発生するまで最も注目されないステップであることをすでにご存知でしょう。そして、うまくいかないときは、静かにうまくいかないのです。バッチはすでに梱包され、すでにサンプリングされ、すでに出荷されています。ダウンストリーム処理をいくら行っても、ブレンダー内で発生した分離の問題は解決されません。
それでは、全体像を見てみましょう。3D パウダー ブレンダーとは実際には何なのか、なぜ動きが重要なのか、どこで光り、どこで止まるのか、そしてアッセイ結果が期待と一致するようにセットアップする方法について説明します。私たちが使用する専門用語は、使用した直後に説明します。
3Dパウダーブレンダーとは何ですか?
3D パウダー ブレンダーは、コンテナを複数の軸に沿って同時に移動させる回転ドラム ミキサーです。 V ブレンダーやダブルコーン ブレンダーのように 1 本の固定された水平シャフトの周りを回転するのではなく、ドラムは複合パスを傾け、転がり、回転します。内部のパウダーは、パスごとにわずかに異なる方向から持ち上げられ、落下し、折り畳まれ、再び折り畳まれます。
ここでの「3D」という言葉は、3D プリントやコンピューター モデルとは何の関係もありません。ドラム内の素材の 3 次元の軌跡を表現します。ドラム自体は通常、完全な円筒形ではなく非対称であるため、粉末が予測可能な 1 つの円形トラックに落ち着くことはありません。それが要点です。予測可能なトラックはデッドゾーンを生み出すものであり、デッドゾーンは混合されていないポケットが存在する場所です。
この機械はどこに適合しますか?乾燥粉末と顆粒のバッチブレンド。特に、穏やかで低せん断の混合、汚染リスクが低く、製品間の洗浄が簡単なドラムが必要な場合に最適です。熱に敏感でせん断に敏感な材料は、粉末に入るエネルギーのほとんどが粒子を粉砕する高速回転ブレードではなく重力であるため、うまく機能する傾向があります。
どこが合わないのでしょうか?スラリー、ペーストおよび連続プロセス。材料が歯磨き粉のように流れたり、ラインが何日もノンストップで稼働したりする場合、これは間違った機器ファミリーです。この違いについては後ほど説明します。これを混同すると多大なコストがかかるからです。
動きが重要な理由: タンブリング、せん断、拡散
粉末を混合することは、2 つのものとの戦いです。高密度の粒子を下に引きずり落とそうとする重力と、今達成したことを元に戻そうとする分離です。私たちがブレンダーが「動作する」と言うとき、実際にはドラム内で 3 つの物理的メカニズムが同時に起こっていることを意味します。
タンブリング: 重力を持ち上げるのは重力です
ドラムが回転すると、壁からの摩擦によって粉体層が上方に引きずられます。ベッドは形を保てなくなるまで上昇を続け、その後雪崩を起こして崩壊します。わかりやすく言えば、粉は砂丘の砂のように壁を登り、波となって滑り落ちます。すべての雪崩は、材料を表面からコアに引き込み、コア材料を表面に押し戻します。
これが混合の大部分であり、これが、タンブル ブレンダーが自由流動性の粉末に対して非常に効果的である理由です。スピードが非常に重要である理由もそこにあります。遅すぎるとベッドはほとんど動きません。速すぎると粉末が雪崩を起こすことなく壁にくっついてしまい、混合が完全に止まってしまいます。
拡散とせん断: 微細なスケールの作業
拡散というと派手に聞こえますが、それは単に個々の粒子が隣り合う粒子間の隙間を漂うことを意味します。それは遅いです - それ自体は痛いほど遅いです - しかし、それは均一性の最後の数パーセント、つまりアッセイに現れる部分を修正するメカニズムです。
せん断とは、粉末の層が互いに滑り合うことです。高せん断ミキサーはブレードを使用してこれを強制します。タンブラーは、ベッドが折りたたまれる様子から、より穏やかにそれを実現します。優しいということは、強力な羽根車の下で粉々になったり粉になったりする可能性のある壊れやすい顆粒、フレーク、結晶にとって朗報です。
方向を変えることが円を描くことよりも優れている理由
ここに実際的な違いがあります。単軸タンブラーでは、粉末は同じ流れパターンを何度も繰り返します。パターンがどの領域を欠落しても、欠落し続けます。 3D パウダー ブレンダーでは、コンテナの向きが重力に対して変化し続けるため、パウダー ベッドの向きが常に再設定されます。先ほどまで「底」にあった材料は現在「側面」にあり、流れパターンは永続的なデッドゾーンを残すほど長く安定することはありません。
その結果、通常、同じ均一性目標に対してブレンド時間が短縮され、粉末が一方向に長時間流れたときに蓄積される層状化が少なくなります。
ドラムの内側: ブレンドを実際に決めるもの
機械が動きを設定します。あなたのパウダーが結果を左右します。これら 4 つの変数は、実際の生産で見られるブレンドの問題のほとんどを説明します。
粒子サイズと密度: 分離エンジン
2 つの粉末の粒子サイズが異なる場合、小さい粒子は大きい粒子の間の隙間を通って下方に移動します。エンジニアはこれをパーコレーションと呼びます。密度が異なる場合、重い粒子は沈み、軽い粒子は上に浮き上がります。どちらの効果もミキシングの逆です。
正直なルールは次のとおりです。分離を不可能にしようとしているのではなく、分離が成功する前にブレンドを十分に良好なものにしようとしているのです。 2 つの材料のサイズや密度が大きく異なる場合は、より長時間ブレンドし、より慎重にサンプリングすることを想定してください。
充填レベル
充填レベルは、パウダーブレンディングにおいて最も過小評価されている設定です。ドラムへの負荷が軽すぎると、粒子間の接触が十分でなくなり、粉末がただ飛び散るだけになります。満載しすぎると雪崩のためのヘッドスペースがなくなるため、ベッドは 1 つの固体の塊として回転し、ほとんど混合しません。
ほとんどのオペレーターは、ベッドが寝返りできるスペースが明らかにある快適な中間距離に着陸します。総量ではなく、必ず作業量をサプライヤーに問い合わせてください。特定のサイズで定格されたドラムがそのサイズで稼働することはほとんどありません。
回転速度
速度はどのメカニズムが支配するかを制御します。低速では穏やかな雪崩が発生し、せん断力はほとんどありません。壊れやすい材料には最適ですが、均一性を高めるには低速です。速度が上がると、ベッドがよりアクティブになり、ブレンド時間が短縮されます。押し込みすぎると、粉末が遠心力によって壁に固定され、劇的に見えますが、何も混ざりません。
その上限は通常、臨界速度と呼ばれます。理想的な値はドラムの直径によって異なるため、同じ RPM 設定でもマシンによって意味が異なります。ディスプレイ上の数値だけではなく、観察した動きについて考えてください。
ブレンド時間
時間が多ければ多いほど良いとは限りません。自由流動性の粉末の場合、過剰にブレンドすると均一性が実際に悪化する可能性があります。これは、床が長く動き続けるほど、分離により再び床を引き離すために必要な時間が長くなるためです。正しい答えは、測定されたものです。ブレンドし、いくつかの位置からサンプリングし、結果をプロットし、均一性の向上が止まる点を見つけます。その時点が処理時間になります。
3D パウダー ブレンダーの利点とその目的
「ミックスが得意」は仕様ではないので、長所について具体的に説明しましょう。
- 優しい扱い。 剪断力が低いということは、顆粒、凝集体、およびフレーク材料が微粒子にならずにその形状を維持することを意味します。
- 粉塵への曝露が少ない。 密封された蓋を備えた密閉ドラムは、運転中に微細な粉末を保持します。これは、オペレーターの安全と製品損失の両方にとって重要です。
- 掃除や模様替えも簡単。 内部部品が少なく、シャフトに取り付けられたブレードがないため、残留物が隠れる場所が少なくなります。
- 固定されたフローパターンによりデッドゾーンがありません。 動きの方向が変化することで、単軸タンブラーでは放置される領域が再混合され続けます。
- 予測可能なスケールアップ パス。 混合メカニズムはブレード駆動ではなく幾何学的であるため、大型ドラムも小型ドラムと同じロジックに従います。
そして限界も同様に明白に述べられています:
- 液体やペーストには使用できません。 流れた場合、これは間違ったマシンです。
- 液体バインダーの分散が苦手。 タンブリングベッドにバインダーのスプレーを追加することは可能ですが、バインダーを均一に分散させるのは高せん断ミキサーよりもはるかに困難です。
- バッチのみ。 根本的に異なる設計なしで継続的に実行できるバージョンはありません。
- 粘着性または非常に凝集性の粉末。 材料が凝集してステンレス鋼に付着すると、ドラムの壁にも凝集して付着します。
粉末の混合と液体の撹拌: 適切なツールの選択
私たちが受ける質問の大部分は、2 つのまったく異なる仕事を混同しています。乾燥粉末の混合と液体の撹拌は、異なる物理によって支配されます。乾燥粉末は重力、摩擦、空気の下で移動します。液体は粘性抵抗と乱流の下で移動します。ハードウェアは部屋の向こう側から見てもなんとなく似ているように見えますが、動作はまったく同じではありません。
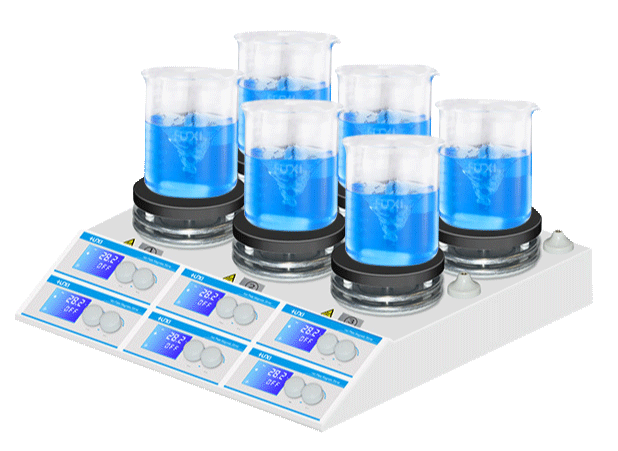
サンプルが液体またはビーカー内のスラリー (結合剤溶液、懸濁液、溶解した前駆体) である場合、マグネチックスターラーが適切な機器です。複数のサンプルを同時に実行する必要があるラボの場合、 マルチステーションマグネチックスターラー 1 つのユニットで複数のポジションをカバーできるため、ベンチ上に単一ポジションのスターラーを並べるよりもはるかに実用的です。これは、バインダー溶液を準備したり、分析前に混合粉末サンプルを消化したりするときに、本当に役立つコンパニオンピースです。
しかし、「乾燥材料は均一に分散されていますか?」という質問には、どんなマドラーでも答えられません。棒で粉末をかき混ぜると、粉末が押し込まれるだけです。本物のブレンダーと、結果を証明するサンプリング計画が必要です。
購入前に確認する価値のあるパラメータ
スペックシートはどれも似たようなものです。これらは、実際に、あなたにとってうまく機能するマシンと、何年もイライラさせるマシンを分ける要素です。
作業量と充填率
まず作業量を尋ねてください。ドラムの総体積は幾何学的な事実です。作業量は、現実的にブレンドできる量です。その数値がわかったら、充填率を決定し、それをプロセスに固定します。ラボと本番環境の間で充填率を変更することは、スケールアップ後にフォーミュラが「機能しなくなる」最も一般的な理由の 1 つであるためです。
速度制御と再現性
可変速度は贅沢ではなく、素材に合わせてマシンを調整する方法です。しかし、より重要な機能は再現性です。速度と時間を設定して、バッチ 1 とバッチ 500 で同じ動作を実現できるでしょうか?デジタル設定値、タイマー、安定したドライブにより、プロセスを文書化できます。文書化可能なプロセスは監査に合格します。
ドラムの形状と構成材料
一般的な工業用粉体の場合はステンレスがデフォルトです。金属に敏感な製品の場合、または磨耗や汚染が懸念される場合には、内部ライニングまたは別のドラム素材の方が良い選択となる場合があります。内部の仕上げにも注目してください。磨かれた表面は粉を落とします。粗い溶接がそれを閉じ込めます。
放電・シール・防塵対策
部屋に塵雲を作らずにドラム缶を空にするにはどうすればよいでしょうか?バタフライ バルブ、スライド ゲート、ドラム イン ドラムの設計はすべて、まさにこの理由のために存在します。粉体が可燃性の場合、静電気による接地と適切な電気的保護はオプションの追加機能ではなく、プロセスの安全対策の一部です。
それでもブレンドが失敗する場合: トラブルシューティングの候補リスト
“混合しているように見えますが、アッセイは一致しません”
ほとんどの場合、機械の問題ではなく、サンプリングの問題または分離の問題です。どこからサンプリングしているかを確認してください。上面からスクープしただけでは、ベッドの中央については何もわかりません。複数のサンプルを採取し、異なる深さと位置から採取し、排出中ではなく粉末が沈殿した後に採取します。
“ドラム壁に細かい粉が付着”
通常、それは湿気、静電気、またはその両方です。粉体の表面に少しでも水分があると、粉体が凝集してくっつき始めます。飼料材料を乾燥させ、室内の湿度を制御し、粉末が転がるときに電荷を帯びているかどうかを考慮します。多くの場合、静電気防止対策と正しい接地によって、壁の粘着問題は自然に解決されます。
“ラボでは優れていますが、実稼働環境では不十分です”
これは古典的なスケールアップの罠です。通常の原因は、充填率の変化と実効速度の変化です。生産ドラムが同じ RPM で動作するが、直径がはるかに大きい場合、粉末はまったく異なる力レジームにさらされます。数字ではなくモーションを合わせてください。
驚きのないスケールアップ
粉末混合におけるスケールアップは、単純な掛け算ではありません。小さなドラムで 10 分かかるブレンドが、大きなドラムで 10 分かかるとは考えられません。小さなケーキと大きなケーキを同時に焼くのと同じです。
3 つのことが役に立ちます。まず、充填率を検証されたラボプロセスと同じに保ちます。次に、回転速度を単にコピーするのではなく、ベッドの動的な動作、つまり雪崩や折り畳み方を一致させます。 3 番目に、そして最も重要なことは、トレーサー研究で検証することです。少量の検出可能なマーカーをバッチに入れ、混合し、複数の点でサンプリングし、分布を測定します。そのデータは、推測を検証されたプロセスに変えるものです。
このセクションで覚えておいていただきたいことが 1 つだけあります。製造時のブレンド時間は通常、ラボ時間よりも長く、同じではありません。目視検査に基づいてスケールアップを承認してはなりません。
洗浄、交換、および相互汚染
食品、医薬品、ファインケミカルの生産において、ブレンダーはあらゆる成分に触れるため、工場内での相互汚染の最大のリスクとなることがよくあります。
ここでは、規律よりもデザインが役立ちます。滑らかな内面、最小限の隙間、取り外しまたは交換可能な容器を備えたドラムは、内部バッフルや溶接継ぎ目のあるドラムよりもはるかに速く洗浄できます。製品ごとに専用のドラムを使用することは、複数の製品を扱うプラントでは一般的なソリューションです。混合ドライブはそのままで、ドラムは変わります。
次に、それを検証します。洗浄後の綿棒テストは、手順が実際に機能するかどうかを知る唯一の正直な方法であり、排出バルブ、蓋シール、角などの最も届きにくい場所で行う必要があります。クリーニングツールが届かない場合は、検証することもできません。
メンテナンス自体は控えめです。シールをチェックし、ドライブをチェックし、ドラムが自由に回転し、動きが依然として元の設定と一致していることを確認します。ゆっくりと調整がずれてきたブレンダーは、誰にも気付かれずに静かに混合動作を変更することがあります。
よくある質問
3D パウダー ブレンダーはタンブル ブレンダーと同じですか?
確かに、これはタンブル ブレンダーの一種ですが、多軸モーションが V ブレンダーやダブルコーン ブレンダーのような単軸設計と異なる点です。家族関係は本物です。パフォーマンスの違いは、ドラムがどの方向に移動するかによって決まります。
1バッチのブレンド時間はどれくらいですか?
充填レベル、速度、粒子サイズ、およびどれだけ均一にする必要があるかによって異なるため、普遍的な数値はありません。正直な答えは、サンプルを使用して実験的にそれを決定し、プロセスの一部として記録する必要があるということです。推測すると、火曜日に合格し、金曜日に失敗するバッチが生成されます。
非常に異なる密度の粉末を処理できますか?
それらを混合することはできますが、混合が停止すると分離するのを止めることはできません。材料の不一致が強い場合は、排出後にブレンドされた粉末が不必要に移動しないようにし、ブレンダーと次のプロセスステップの間で長時間の落下や振動を避けてください。
不活性雰囲気または真空機能が必要ですか?
それは素材によります。反応性金属粉末、酸素に敏感な化学物質、可燃性粉塵には、多くの場合、不活性ガスブランケットが必要です。ガス接続とシーリングの改造は、最初から指定するよりも費用がかかるため、購入前にこれを決定する価値があります。
これとリボンブレンダーの違いは何ですか?
リボン ブレンダーは、内部の撹拌機を使用して粉末を押し込み、折り畳みます。高速で、粘着性のある材料の処理がより適切ですが、せん断、熱、洗浄がさらに複雑になります。代わりに 3D パウダー ブレンダーは容器全体を動かします。これは、混合速度が多少犠牲になりますが、より穏やかでクリーンで、一般に検証が容易です。
これであなたはどこに行くのか
3D パウダー ブレンダーは魔法の箱ではありません。これは、重力と方向の変化を利用して、サンプル間の差異が仕様に合格するほど十分に小さくなるまで、粉末を何度も折り重ねる、よく理解されているジオメトリです。
適切な充填レベル、層が雪崩を起こす速度、実際に測定した時間、信頼できるサンプリング計画など、基本を正しく設定すれば、マシンはバッチごとに期待どおりの処理を実行します。これらの手順をスキップすると、世界で最も優れたブレンダーであっても、見た目は完璧だが分析結果は悪いバッチが手渡されるでしょう。
パンフレットではなく、パウダーから始めてください。常にパウダーが決めます。
Related Products
お問い合わせ
当社の専門チームが1営業日以内に返信します。お気軽にお問い合わせください。