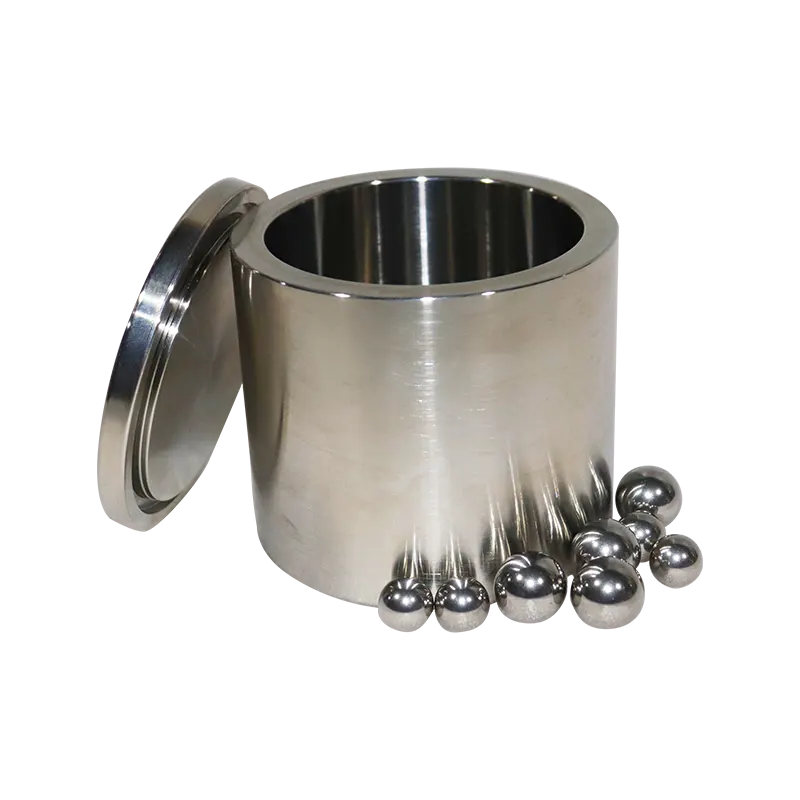
ボールミル粉砕ボールの説明

小さな鉄の球が入った瓶を見つめて、なぜ同じレシピである日はサラサラの粉ができ、次の日にはザラザラした状態になるのはなぜかと疑問に思ったことがある人は、あなただけではありません。これらの球体 (粉砕メディア) は、ボールミルにおける実際の仕事のほとんどを行います。サイズ、素材、または単純にドロップする数を変更すると、結果に関するほぼすべてが変わります。
以下は、ボールミル粉砕ボールの実用的なガイドです。ボールミルとは何か、サンプルをどのように分解するか、材料に本当に適した組み合わせを選択する方法などです。メディアとコンテナはチームなので、メディアを入れる瓶にも時間を費やします。どちらか一方がなければ、もう一方は何もできません。
専門用語の壁がないことをお約束します。専門用語が出てきた場合は、すぐに説明します。
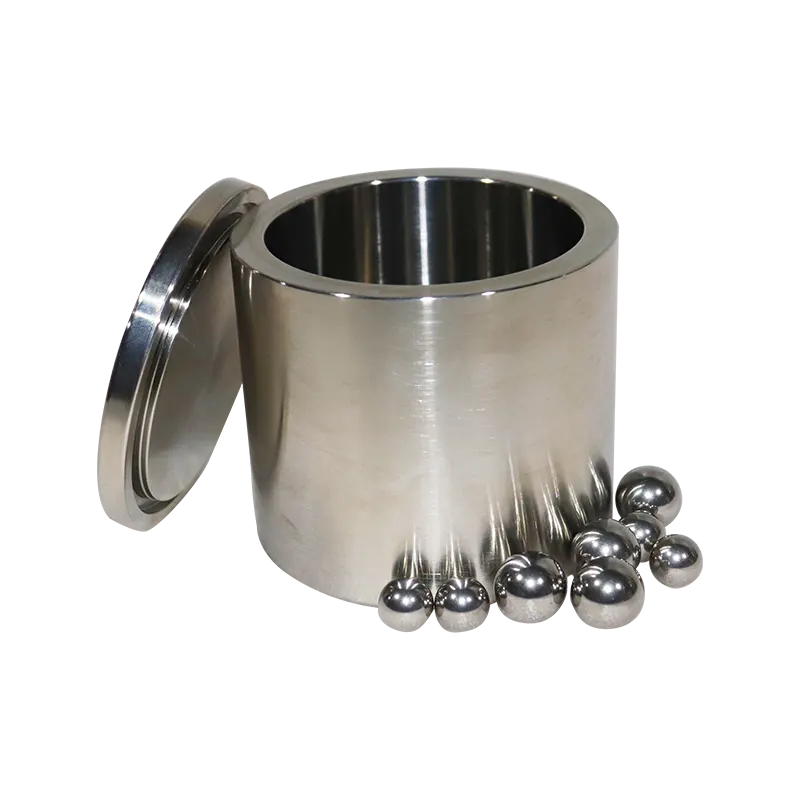
ボールミル粉砕ボールとは正確には何ですか?
粉砕ボールは、ミル内で転がり、サンプルを小さな断片に砕くゆるくて硬い物体です。遊星ボールミルでは、密閉された瓶の中に入れられます。その瓶はそれ自体の軸を中心に回転し、大きな円盤は反対方向に回転します。そのため、ボールは壁に向かって投げられ、上に転がり、パウダーの上に戻ります。そのリズムは、ベンチトップから聞こえます。そのリズムは毎分数千回です。
「粉砕メディア」という用語も出てきます。すべてのメディアが球体であるわけではないため、正直に言って、この名前のほうが適切です。短い円筒形のもの、小さな衛星のような形のもの、不規則な塊のものもあります。これらはすべて同じ仕事をします。つまり、機械から運動エネルギーを受け取り、それをサンプルに送ります。
「ボール」という言葉は混乱を引き起こすため、簡単に説明します。これらはスピンドルや自転車ハブの精密ベアリング ボールではありません。研削メディアは、密度、硬度、摩耗挙動を考慮して選択される消耗品であり、仕事のためにゆっくりと自分自身を犠牲にすることが期待されます。
すべての研磨ボールが行う 2 つの役割
メディアは 2 つの方法で同時に機能し、その違いを理解することで、これまでに目にする奇妙な結果のほとんどが説明されます。
1つ目は インパクト。ボールがパーティクルに衝突し、パーティクルが割れます。これはフライス加工の最も力強い部分であり、5 mm のチップを 200 ミクロンの粒子に変えるのです。 Impact は重くて動きの速いボールを好みます。
2つ目は 消耗、こすることを丁寧に表現した言葉です。ボールが互いにすり合い、間に挟まった粒子を剪断します。磨耗は遅くなりますが、粒子をきずに沿って割れるほど強く絞りさえすればよいため、200 ミクロンから 10 ミクロン以下まで磨くことができます。
フライス加工の初期段階では、インパクトが支配的になります。その後、粉末が細かくなり、ボール間の空隙に粒子が詰め込まれると、摩耗が始まります。ボールが小さすぎると、必要なインパクトが得られません。球体が大きすぎると、ひび割れは多くなりますが、細かい研磨はほとんどできません。これは、いくつかの巨大な球体は、多数の小さな球体よりも接触点がはるかに少ないためです。
同じ電荷が異なるマシンで異なる動作をする理由
ボールの入った瓶を遊星ミル、ローラー ミル、振動ミルに落とすと、3 つの異なる粉末が生成されます。ボールは、どのようなマシンに搭載されているかを気にしませんが、ボールが運ぶエネルギーは気にします。遊星ミルは瓶を激しく加速させ、繰り返し衝突を強います。ローラーミルは単に重力に任せて回転させます。同じメディアでも、まったく異なるエネルギー。そのため、ベンチトップ ユニットでは適切に機能するボール サイズでも、実稼働ドラムではパフォーマンスが低下する可能性があります。
ボールミルが実際にサンプルをどのように分解するか
ボールミルを使うと粉が細かくなることは誰もが知っています。 「より細かい粉末とより長い粉砕時間」の曲線がなぜこれほど頑固に平坦になるのかを説明できる人はほとんどいません。瓶の中で何が起こっているかは次のとおりです。
衝撃エネルギー: 質量と速度がすべて
ボールが衝突するたびに、ボールの質量の半分と速度の 2 乗の積に比例するエネルギーが発生します。実際の結果は覚えておく価値があります。ボールの質量が 2 倍になれば、エネルギーも 2 倍になります。速度が 2 倍になると、エネルギーは 4 倍になります。
それが、密度の高いメディアが非常に人気がある理由です。タングステンカーバイドボールは同じサイズの鋼球の約2倍の密度があるため、同じマシン設定ではほぼ2倍の強度で打撃を受けます。回転速度を上げると結果が劇的に変化する理由、そしてサンプルが非常に早く加熱される理由もこれです。
摩耗と新しい表面の価値
粒子が小さくなると、粒子内部の欠陥や亀裂が少なくなり、壊れにくくなります。同時に、粉末の総表面積が爆発します。新しく露出した表面は化学的に活性なので、反応が必要な場合には最適ですが、粒子が再びくっつこうとする場合には厄介です。
このくっつきを凝集といいます。見ればわかると思いますが、4時間も粉砕すると、粉は再び粗い砂のように見えます。工場には何も問題はありません。粒子を引き離すのに十分な空間やエネルギーが残されていなかったため、粒子は単に結合して戻っただけです。
ボール対パウダー比
ボール対粉末比は通常 BPR と短縮され、ボールの重量をサンプルの重量で割ったものです。ほとんどの研削結果の背後にある静かなダイヤルです。
日常業務の開始点としては、BPR を約 10:1 とするのが賢明です。 20:1 に設定すると、各粒子の衝突がはるかに多くなるため、サイズがより速く縮小され、より細かい粉末が得られます。 50:1 まで押し上げると、メカニカルアロイングの領域に入ります。そこでは、サンプルを溶解、非晶質化、または化学反応させることができるほど大量のエネルギーを意図的に使用することになります。
高いBPRは無料ではありません。ボールの数が増えると、摩耗、汚れ、熱が多くなります。材料が温度に敏感な場合、通常、短いサイクルでの高い BPR は、1 回の長い実行での低い BPR よりも優れています。
そのすべてのエネルギーがどこへ行くのか
工場に供給されるエネルギーはほとんどまったくなく、新しい表面積として残ります。多くの場合、わずか数パーセントです。残りは熱、騒音、摩耗粉になります。この熱が、20 分後には瓶が触れられないほど熱くなる理由や、延性のある金属が冷間溶接で粉末にならずに 1 つの塊になることがある理由です。研削が実際には隠れた熱プロセスであることを知ると、実行の計画方法が変わります。
ボールのサイズ: 最も重要な選択
1 つの変数を変更する場合は、この変数も変更します。ボールの直径によって、ミルが与えるダメージの規模が決まります。
大きなボールはより大きな粒子を砕きます
ボールがパーティクルを破壊できるのは、衝突によって十分なエネルギーが伝達された場合のみであり、ボールが実際よりも有意に大きい場合にのみ、パーティクルに到達できます。 3 mm のチップと 2 mm のボールをミルに供給すると、チップを砕くのではなく、ほとんど研磨することになります。
コンタクトポイントとのトレードオフ
ここで直観に反する部分があります。大きなボールは粗い作業には優れていますが、細かい作業には不向きです。 20 mm のボールには 1 つの接触ジオメトリがあり、そのうちの数個は微粉末にほとんど触れません。 1,000 個の 3 mm ボールには膨大な数の接触点があり、粉末を数ミクロンまで切断します。
2つ目の効果もあります。単一の重いボールは数回の大きな打撃を与えますが、多くの軽いボールは何千もの小さな打撃を与えます。大きな打撃を与えると、粗い粒子に深い亀裂が生じます。小さな繰り返しの打撃により、微粒子は破壊されるまで疲労します。異なるメカニズム、異なるサイズ範囲、どちらも便利です。
実際的な答えは、「適切なサイズを選択する」ではなく、「スプレッドを選択する」ことです。"
実行可能な開始ルール
粉砕における長年の経験則 (サイズ縮小の科学) では、粉砕媒体は飼料中の最大粒子の直径の約 10 倍でなければならないということです。実験室の遊星ミルでは、これが 10 mm を超えることを意味することはほとんどありません。通常の出発点は次のようになります:
- 数ミリメートルまでの粗いまたは脆い送り: 10 mm ボールで素早い動きを実現します。
- 汎用ラボ研削: 5 mm は正直な主力サイズです。
- 最終研磨して微粉末にする: 2mm玉と1mm玉とたっぷり入っています。
- ナノスケールまたは非常に貴重なサンプル: 0.5 mm 以下、多くの場合、専用の小さな瓶に入れられます。
混合料金でキープを獲得
2 つまたは 3 つのサイズを一緒にロードすると、1 回の実行で両方の研削段階をカバーできます。一般的なブレンドは、最大サイズが約 60 パーセント、中間サイズが 30 パーセント、最小サイズが 10 パーセントです。大きなボールが餌を砕きます。小さなものは結果を磨きます。
混合チャージにより、ジャー内の充填動作が変化することに注意してください。小さなボールが大きなボールの間の隙間に収まるため、予想よりも多くの質量を収めることができ、効果的な BPR が静かに上昇します。
ボールの材質: 硬度、密度、汚れ
ボールの材質によって、ボールの衝撃の強さ、ボールの持続時間、パウダーに何を残すかが決まります。汚染は人々が忘れる部分であり、分析を台無しにする部分です。以下の表は、利用可能なものの概略を示しています。密度と硬度の値は概算であり、正確なグレードによって異なります。
| メディア素材 | 約密度 (g/cm3) | 硬度 | 典型的な汚染 | ぴったりフィット |
|---|---|---|---|---|
| 304ステンレス鋼 | 7.9 | 中程度、非常に厳しい | 鉄、クロム、ニッケル | 硬くて脆いサンプルの一般的な粉砕 |
| クロム鋼 | 7.8 | 高い | 鉄、クロム | 硬質鉱物、長寿命 |
| ジルコニア | 5.9–6.1 | 非常に高い | ジルコニウム、イットリウム | 低汚染微粉砕 |
| アルミナ | 3.6–3.9 | 非常に高い | アルミニウム | コスト重視の低密度作業 |
| 瑪瑙 | 2.6 | 適度 | シリカ | 軟質から中程度のサンプル、微量分析 |
| 炭化タングステン | 14.5–15 | 非常に高い | タングステン、コバルト | 最大のエネルギー、非常に硬いサンプル |
304 ステンレス鋼: 汎用の主力製品
304 ステンレス鋼はオーステナイト系合金であり、結晶構造が面心立方晶であることを意味しており、ほとんどの研究室が最初に検討する媒体です。強く叩いても十分な密度があり、割れないほど丈夫で、耐食性があるため、普通の炭素鋼を破壊してしまうような弱酸性または湿ったサンプルを処理できます。
それは最も難しい選択肢ではありません。サンプルに石英、コランダム、またはガラスを傷つけるその他のものが含まれている場合、スチール媒体は目に見えて摩耗し、粉末中に鉄、クロム、ニッケルが検出されます。物理的テストの前に定期的にサイズを縮小する場合は、通常はそれで問題ありません。微量元素分析の場合はそうではありません。
ジルコニアとアルミナ: 汚染が問題となる場合
ジルコニア ボールは古典的な妥協案です。これらは硬く、化学的に頑固で、鉄ではなくジルコニウムを残します。これは、多くの分析ワークフローで扱いやすい汚染物質です。密度は鋼よりも低いため、同じエネルギー入力に見合った長時間の運転またはより高い回転速度が必要になる場合があります。
アルミナはさらに安価で軽量です。柔らかい素材には適していますが、密度が低いため、同じ作業を行うにはより高い BPR が必要になることがよくあります。
メノウ、タングステンカーバイドとそのスペシャリスト
アゲートは優しい選択肢です。他のものと比べて柔らかいため、デリケートなサンプルを損傷することがなく、寄与するシリカは多くの測定では目に見えません。また、単に摩耗してしまうため、硬い鉱物にとっては最悪の選択です。
炭化タングステンはその対極であり、非常に高密度で非常に硬いため、最大の衝撃エネルギーが必要な場合に最適な媒体となります。トレードオフは、コストと、冶金作業においてどちらも重要なタングステンとコバルトを導入するという事実です。
硬度の不一致は静かな致命的要因となります
1 つのルールが他のルールよりも優れています。それは、メディアがサンプルよりも硬くなければならないということです。そうでない場合は、粉砕しているのではなく、ボールをゆっくりとパウダーに削り取っていることになります。症状が分かれば簡単に見分けることができます。粉砕時間がどんどん長くなったり、粉末の色が予想外になったり、メディアが購入時よりも丸く小さく見えたりするなどです。
瓶はどのくらい満たすべきですか?
完璧なメディアを用意していても、ジャーのロードが間違っていたためにひどい結果が得られる場合があります。多くの初心者が迷うのはフィルレベルです。
3分の1ルール
適切なデフォルトは、瓶の体積の約 3 分の 1 をボールで埋めることです。これにより、装薬が固体の塊となって自身に衝突するのではなく、カスケードするのに十分な余地が残されます。一部のレシピは、特に速度よりも微粉砕が重要な場合に 50% まで上昇しますが、それを超えると、通常は効率が向上する代わりに効率が犠牲になります。
移動できる余地を残す
サンプルを追加すると、メディアと粉末の総ロード量は通常、ジャーの容積の約 3 分の 2 以下に留まります。粉末は、ボールを埋めるものではなく、ボール間の空隙を埋めることを目的としています。ミルの稼働時に装入物が転がる音が聞こえない場合は、単に瓶をきつく詰めすぎている可能性が高くなります。
実際のボール対パウダーレシオ
充填レベルと比率を組み合わせると、シンプルな意思決定マップが得られます。:
- 高速かつ大まかなサイズ縮小: 大きなボール、中程度のフィル、BPR は約 10:1。
- 適度なスループットを備えた微粉末: 混合ボール サイズ、1/3 フィル、BPR 15:1 ~ 20:1。
- 最大の繊度またはメカニカルアロイング: 小型の高密度メディア、BPR 30:1 以上、冷却一時停止のある短いサイクル。
速度、時間、湿式研削と乾式研削の比較
クリティカルスピードを分かりやすく言うと
従来のタンブリングミルには、臨界速度と呼ばれるよく知られた数値があります。これは、装入物がシェルに付着してタンブリングが停止する回転速度です。その上を走っても、ボールは壁の周りを走るだけなので、何も削れません。ほとんどのオペレーターは、チャージが上昇し、回転し、カスケード状に戻る臨界速度のおよそ 65 ~ 75% を目標とします。
遊星ミルは動作が異なります。エネルギーはディスクと瓶の組み合わせた動きから生じますが、重要な変数はそれらの比率です。この比率を間違えると、同じことが起こります。チャージはカスケードではなく壁に沿って滑り、効率が低下します。
長すぎるというのはどれくらいですか
ほとんどのラボ規模の作業では、最初の 5 ~ 30 分で有意なサイズの削減が行われます。それを超えると、曲線は平坦になります。つまり、ほとんどの場合、熱と摩耗が発生します。レシピに本当に 1 時間以上必要な場合は、ジャーが熱を逃がせるように、10 分間粉砕し、5 分間休憩するなど、間隔をあけて実行します。あなたのサンプルは、特にそれがポリマー、水和物、または将来的に相転移を伴うものである場合、あなたに感謝するでしょう。
多くの場合、湿式研削が近道です
液体を加えると粉末はスラリーに変わり、スラリーは乾燥粉末とはまったく異なる挙動をします。粒子は液体によって分離されるため、再び結合することはできません。また、液体は熱を奪い、粉塵を減らします。多くの材料では、湿式粉砕は乾式粉砕よりも短時間でより細かい粒子サイズに達します。
一般的な液体は、エタノール、イソプロパノール、アセトン、水、ヘキサンです。サンプルに溶解したり反応したりしないものを選択してください。使用したものはすべて、通常はオーブンまたはドラフト内で乾燥させて、後で除去する必要があることに注意してください。
プロセス制御剤と冷間圧接
延性のある金属は冷間溶接に適しています。粉末の代わりに、平らな金属製のパンケーキが瓶の壁に接着されています。標準的な解決策は、プロセス制御剤です。少量のステアリン酸、エタノール、またはその他の界面活性剤を使用して、新しい金属表面をコーティングし、金属表面の固着を防ぎます。一般的な添加量は粉末重量の数パーセントです。少量で十分効果があり、多すぎると衝撃が緩和され、粉砕が遅くなります。
なぜ瓶がボールと同じくらい重要なのか
メディアとコンテナはシステムです。瓶は衝撃に耐えられるほど硬く、サンプルと化学的に適合し、電荷が実際に移動するような形状でなければなりません。また、メディアの摩耗パートナーにもなります。柔らかいジャーに入った硬いボールがジャーを粉砕します。
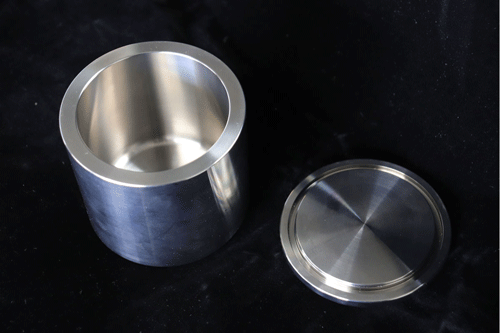
スチールメディアを使用した一般的なラボ作業の場合、 304 ステンレス鋼の遊星ミル ジャー から TENCAN 自然な組み合わせです。媒体と同じオーステナイト系ステンレス鋼で作られているため、摩耗挙動が一定に保たれ、遊星ミルが与える繰り返しの衝撃にも耐えられます。耐腐食性があるため、湿式研削時に現れる弱酸性またはアルコールベースのスラリーにも耐えます。
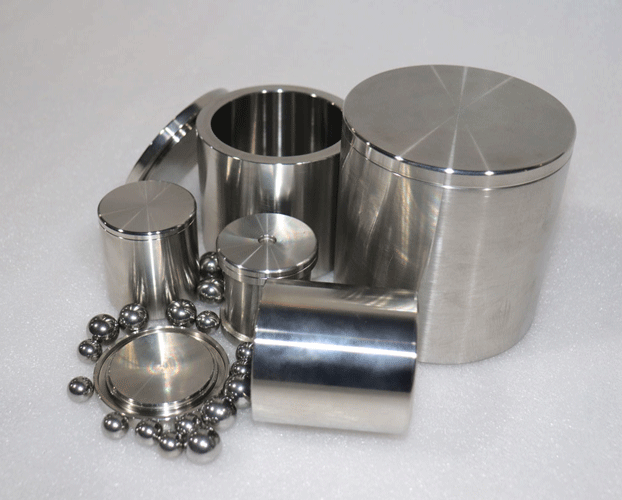
ジャー素材とメディアのマッチング
硬度の関係を賢明に保ちます。柔らかいジャーに硬い培地を入れると、ジャーが噛み砕かれ、ジャーの材料がサンプル中に放出されます。硬い瓶に柔らかいメディアを入れるのは無駄ですが、無害です。迷った場合は、少なくともメディアと同じ硬さのジャーを選択するか、ボールが使用されるずっと前にジャーを交換することを想定してください。ワークフローが複数の異なるサンプル タイプをカバーしている場合は、すべてのサンプル タイプを検討する価値があります。 304 ステンレス鋼の遊星ミル ジャー からのオプション TENCAN それぞれの素材にふさわしいコンテナが与えられるようにします。
シール、ガスケット、サンプルの損失
すべてのプラネタリー ジャーはガスケットで密閉されており、ガスケットは最も一般的なトラブルの原因です。ガスケットが摩耗したり挟まれたりすると、微粉末が逃げてしまい、収量が不足した場合にのみ損失に気づきます。毎回実行する前にシールを確認し、予備のセットを手元に置き、絶対に詰めすぎないようにしてください。瓶の縁まで詰めると、どれだけ注意していても粉末がシールの中に押し込まれてしまいます。
サンプル間の洗浄
相互汚染は、結果が損なわれるまで目に見えません。サンプルの間に、きれいな砂またはアルミナの小さな犠牲バッチを粉砕してジャーをこすり、その後すすぎ、完全に乾燥させます。特に微量金属が重要な場合には、非常に異なる化学反応で同じ瓶を使用することは避けてください。
メディアとサンプルのマッチング: 3 つの簡単な例
硬くてもろい鉱物
石英、長石、またはセラミックの原料を考えてください。粗く開始します: 10 mm メディアでフィードを壊し、次により細かい混合チャージで研磨します。製鉄所ですが、微量元素の分析を計画している場合は、ジルコニアに移行してください。 BPR は 15:1 程度で、スラリーが濡れているため、微粒子の飛散を防ぐことができます。
延性のある金属粉末
アルミニウム、銅、および軟合金は、典型的な冷間溶接の原因となります。高密度メディア (スチールまたはタングステンカーバイド)、適度な BPR、およびプロセス制御剤を使用します。粉砕間隔を短くして冷却を一時停止すると、粉末が固まって固まるのを防ぐことができ、非反応性溶媒を使用した湿式粉砕は非常に役立ちます。
ポリマーまたは有機材料
これらは熱に弱いので、激しい打撃は望ましくありません。メディアを小さく、軽くし、回転速度を低くし、インターバル研削を行うのが最適です。しっかりと密閉された瓶に軽いメノウまたはジルコニアを入れると、プロセス中にサンプルを溶かすことなく使用可能な粉末が得られます。
研削結果を台無しにするよくある間違い
残念な研削作業のほとんどは、これらのいずれかに遡ります。:
- ボールが少なすぎる、粉が多すぎる。 ボール対パウダーの比率が低いということは、各パーティクルの衝突が非常に少ないことを意味します。培地を追加するか、サンプル質量を減らします。
- ボールが小さすぎてフィードに適さない。 いくら時間をかけてもサイズの不一致は修正されません。衝突によって十分なエネルギーが運ばれないだけです。
- 瓶を詰めすぎます。 約 3 分の 2 を超えると、充電はカスケードで停止します。
- 暑さ無視。 長時間連続して実行するとサンプルが加熱され、結晶構造が変化する可能性があります。
- 使い古されたメディアを使用する。 丸みを帯びた小さめのボールがゆっくりと粉砕され、汚れが落ちます。
- 延性のある金属を乾式研削します。 プロセス制御剤がなければ、粉末ではなくパンケーキが得られます。
- 硬い鉱物を柔らかい瓶の中で粉砕します。 パウダーを作るよりも、装備を磨く時間の方が長くなります。
- シールチェックは省略します。 わずかな漏れが静かに収穫量を奪います。
クイックトラブルシューティング表
| あなたが見るもの | 最も考えられる原因 | 何を試すか |
|---|---|---|
| 長時間走ってもパウダーがまだ粗い | ボールがフィードするには小さすぎる、または BPR が低すぎる | より大きなボールサイズにステップアップし、ボールとパウダーの比率を高めます。 |
| 瓶の壁にあるパウダーケーキ | 延性のあるサンプル、空研削、または粉末が多すぎる | 負荷を軽減する、プロセス制御剤を追加する、または湿式粉砕に切り替える |
| 粉が変色したり鉄分を取り込んだりする | メディアまたはジャーがサンプルに対して柔らかすぎる | ジルコニアまたはメノウの培地、およびより硬い瓶に移動します。 |
| 蓋が開けにくい、糸の中に粉が入っている | 瓶に詰めすぎたり、ガスケットが摩耗したり | 充填レベルを下げてガスケットを交換します |
| 短時間実行した後、瓶が不快に熱くなる | 速度超過または連続研削 | インターバル研削に切り替えて回転速度を下げる |
| 予想よりもはるかに低い収量 | シールの漏れ、またはガスケットの溝に粉末が溜まっている | シールを確認して取り付け直し、実行の合間にジャーを適切に洗浄してください。 |
研削ボールについてよくある質問
どのサイズの粉砕ボールから始めるべきですか?
一般的なラボ作業では、可能であれば 5 mm メディアと混合チャージから始めてください。フィードが粗かったり脆かったりする場合は、10 mm から始めて、第 2 段階でより細かいサイズで仕上げます。非常に細かいパウダーを追いかけている場合は、2 mm 以下のパウダーを使用すると、大きなボールを力任せに使用するよりも早く到着します。
瓶にボールを何個入れればいいですか?
ジャーの体積の約 3 分の 1 を培地で満たし、ボール間の空隙がいっぱいになるまでサンプルを追加します。合計負荷をジャー容積の約 3 分の 2 以下に保ち、日常作業ではボールと粉末の比率が 10:1 近くになるようにしてください。
ステンレススチールとジルコニアのボールを 1 つの瓶の中で混合できますか?
それはできますが、なぜそれを行うのかを考えてください。密度が異なると衝撃エネルギーも異なるため、粗い亀裂と細かいせん断をうまく組み合わせることができます。その一方で、汚染のストーリーが複雑になり、結果の解釈が難しくなります。一貫性を保つために、jar ごとに 1 つのメディア タイプを保持します。
研磨ボールは磨耗しますか?
はい、そしてほとんどの人が予想するよりも速いです。鈍くなったり、丸くなったり、著しく小さくなったボールは、もはやその役割を果たしていません。充電のバランスを保つために、一度に 1 つずつではなくまとめて交換してください。
湿式研削と乾式研削には異なるボールが必要ですか?
多くの場合、そうです。湿式粉砕では、液体が凝集を防ぐため、より小さなメディアを使用でき、より小さなメディアでより微細な結果が得られます。また、ボールがパウダーに放出する熱量も減少します。ドライからウェットに切り替える場合は、ボールのサイズと BPR を再調整する必要があります。
ジャーとメディアはどれくらいの頻度で掃除すればよいですか?
サンプルの化学的性質を変更するときは常に、単一の材料を使用している場合は少なくとも数回の実行ごとに。メディアはジャーと同じ方法で洗浄および乾燥できます。 5 分間のクリーニングのコストは、原因不明の結果が発生するよりもはるかに少なくなります。
すべてをひとつにまとめる
粉砕メディアは単純に見えます – それらは瓶に入った硬い物体だけです – しかし、粉砕メディアを作るか、それとも混乱させるかを決定するプロセスの一部です。サイズは損傷の規模を決定します。マテリアルは、ヒットがどのくらい強く着地するか、そして何が残されるかを選択します。充填レベルとボールと粉末の比率によって、充電全体が適切にカスケードされるか、単にそのまま放置されて調理されるかが決まります。
覚えていることが 1 つだけある場合は、次のようにします。メディアをサンプルに一致させ、次に他のすべてをメディアに一致させます。控えめなBPR、ミックスボールチャージ、そして罰を受けることができる瓶から始めてください。一度に 1 つの変数を調整し、変更した内容を書き留めれば、推測にかかる時間のほんのわずかな時間で再現可能なレシピが得られます。
Related Products
お問い合わせ
当社の専門チームが1営業日以内に返信します。お気軽にお問い合わせください。