
手動タブレット印刷機とは何ですか?粉末ペレット調製用のラボ用プレス
手動タブレット印刷機とは何ですか?
その核心から、 手動打錠機 は、ルースパウダーを圧縮して粘着性の錠剤、ペレット、またはディスクにする研究室用プレス成形装置です。これは、材料研究、セラミックス、電池開発、分光法、およびユーザーが大量生産ではなくコンパクトで再現可能な試料を必要とする場合の小規模サンプル前処理に使用されます。自動輪転機とは異なり、金型への充填、圧力の適用、荷重の保持、成形体のリリースはオペレーターに依存します。これにより、小さなバッチ、扱いにくい粉末、サンプル サイズや組成の頻繁な変更にも柔軟に対応できます。
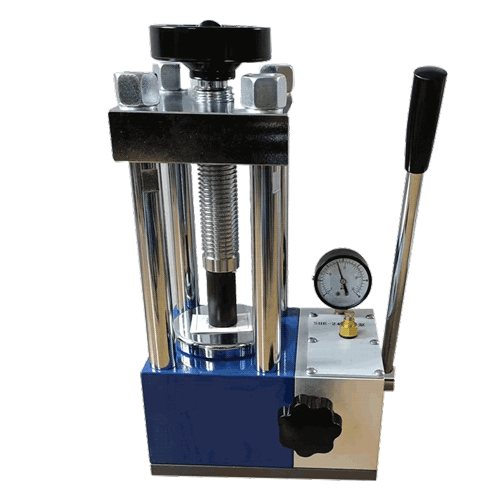
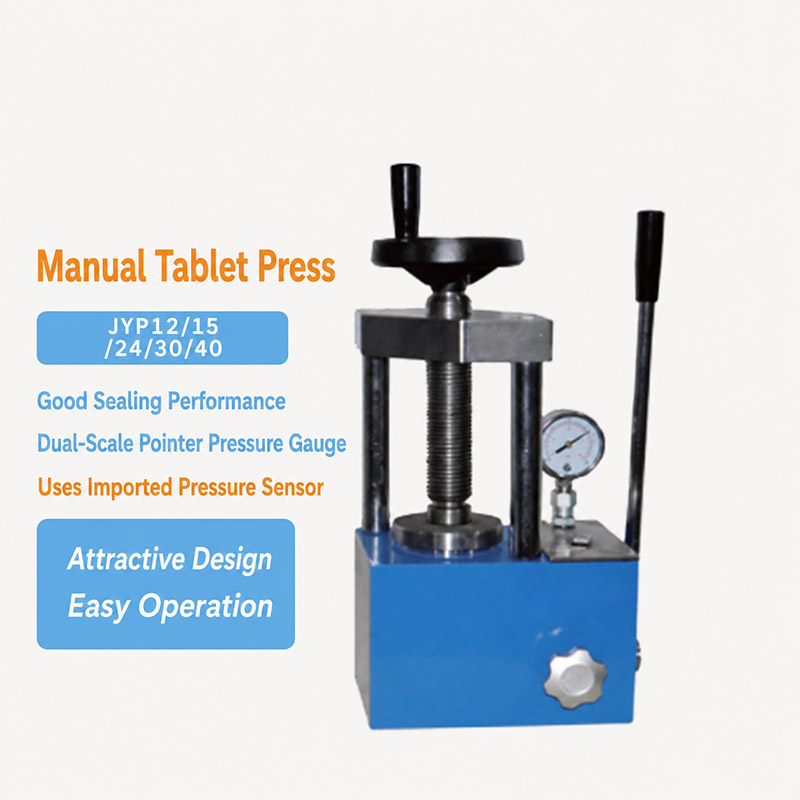
マニュアルという言葉は動作原理を表すものであり、エンジニアリングの欠如を表すものではありません。典型的なユニットは、安定したフレーム、ガイド付きパンチとダイのセット、圧力発生機構、加えられた荷重を読み取りまたは制御する手段を組み合わせています。の TENCAN Manual Tablet Press はプレス成形製品カテゴリに含まれており、正確な構成、工具、動作限界については製品マニュアルを参照してください。手動プレスは加力機構、ゲージの種類、金型の形式が異なる場合があるため、モデルを選択する前に詳細を確認する必要があります。
コア機能: ルースパウダーから凝集コンパクトまで
粉末は通常の意味での固体ではありません。これは粒子間に空隙がある粒子の集合体であり、それらの空隙が見かけの体積の大部分を占めることがあります。手動打錠機が粉末を圧縮すると、パンチが金型内の体積を減らします。粒子は再配列されてより高密度の充填となり、その後、破壊、変形し、互いに押し付けられます。その結果、密度、強度、表面の品質が粉末と荷重のかかり方によって決まる成形体が得られます。
プレスでは、炉のように材料を溶解、焼結、化学変化させることはありません。これは、機械的結合、冷間圧接、および粒子の変形によって保持された成形体を意味する、グリーンコンパクトを作成します。この成形体は、取り扱い、測定、またはさらなる加工には十分な強度を備えている可能性がありますが、最終的な特性は通常、焼結、硬化、分析などの後のステップに依存します。微粒子、適切な結合剤または潤滑剤、および制御された水分により成形体の品質を向上させることができますが、非常に硬い、弾性のある、または粘着性の粉末には特別な工具やコンディショニングが必要になる場合があります。
手動プレスでは、粉末の準備、金型の充填、負荷の適用という 3 つのプロセス条件が最も重要です。プレスはダイ内に配置されたもののみを圧縮できるため、凝集物を分解し、サンプルを一貫して混合する必要があります。不均一な充填により密度勾配が生じ、その勾配によってエッジが弱くなったり、亀裂が入ったり、厚みが不均一になったりする可能性があります。加えられた力、最大荷重での滞留時間、および解放速度はすべて、圧力が除去されたときの成形体の反応に影響を与えます。
プレスサイクルの仕組み
ステップ 1: 粉末の準備とダイへの充填
サイクルは、ハンドル、レバー、ポンプに触れる前から始まります。オペレーターはサンプルの重量を量ったり測定したり、塊を砕いたり、必要に応じて粉末を調整したりします。一部の材料では、摩擦を軽減するために、少量の潤滑剤がダイの壁にブレンドまたは塗布されます。次に、粉末を金型キャビティに注ぎ込み、充填深さが一定になるように平らにします。充填深さは材料の量と初期の体積を設定するため重要です。過剰に充填されたダイは、厚すぎるまたは密度が高すぎる錠剤を生成する可能性があり、一方、充填が不十分なダイは十分な強度を発現しない可能性があります。
適切な充填方法により分離が減少します。注ぐときに粗い粒子と細かい粒子が分離すると、錠剤の一部が別の部分で異なる圧力で押される可能性があります。ダイを軽くたたくか、制御された充填方法を使用すると効果がありますが、過度の振動により、より細かい粒子が底に沈殿する可能性があります。実験室での作業では、後で同じ条件を繰り返すことができるように、サンプルの質量と充填深さを記録すると便利です。
ステップ 2: 圧縮と滞留
圧縮中、パンチがダイ内に移動し、粉末の体積が減少します。空気が隙間や細孔から抜け出し、粒子が滑って再配列し、負荷が増大し始めます。圧力が上昇すると、粒子が小さな破片に砕けたり、塑性変形したり、弾性変形したりすることがあります。塑性変形は接触領域と結合の形成に役立ちますが、弾性回復により荷重が取り除かれると成形体がわずかに膨張します。ドウェルと呼ばれる最大荷重での短時間の保持により、材料が緻密化する時間が与えられ、スプリングバックの軽減に役立ちます。
手動操作には安定した手が必要です。急激な力が加わると空気が閉じ込められ、内部に亀裂が生じる可能性があるため、荷重は急激に増加させるのではなく、スムーズに増加させる必要があります。また、オペレーターは、プレスまたは工具の定格能力を超えないようにする必要があります。圧力計または力表示器が存在する場合は参照値となりますが、測定値はダイ領域を念頭に置いて解釈する必要があります。小さなダイと大きなダイに同じゲージ圧力が適用されると、粉末内に非常に異なる応力が生じます。
ステップ 3: リリース、イジェクト、および検査
滞留後、ゆっくりと負荷を解放します。急速な剥離により、弾性回復が成形体の強度を上回り、キャッピング、積層、またはエッジの亀裂が生じる可能性があります。その後、パンチが引き抜かれ、成形体が排出されます。たとえ正しく成形されていても、不均一に押し出される錠剤は破損する可能性があるため、取り出しはスムーズでサポートされている必要があります。一部の金型は、成形体を持ち上げる下部パンチまたはベース プレートを使用します。他のものはパンチで慎重に取り除く必要があります。
検査が続きます。オペレーターは質量、厚さ、直径、形状、表面の外観をチェックします。亀裂、欠け、または粉状の表面のある錠剤には、異なる負荷、遅い放出、より多くの潤滑剤、またはより適切な粉末コンディショニングが必要な場合があります。成形体が柔らかすぎる場合は、力が不十分、滞留が少なすぎる、粒子の結合が不十分、または充填深さが低すぎることが原因である可能性があります。密度が高すぎる場合、または暗い帯が表示される場合は、負荷が過剰であるか、粉末に空気が閉じ込められている可能性があります。
オペレーターが制御するもの
ほとんどの手動プレス実行は、充填深さ、適用される力、滞留時間、リリース速度の 4 つのコントロールによって定義されます。充填深さは、粉末の量と最終的な厚さを制御します。加えられる力によって、プレスと工具の制限内で密度と強度が制御されます。滞留時間により、コンパクトが荷重下で安定します。放出速度は、成形体が弾性回復に耐えられるかどうかに影響します。熟練したオペレーターは一貫したリズムを作りますが、特に複数人で機器を共有する場合は、記憶よりも書面による設定とサンプル記録の方が信頼性が高くなります。
手動打錠機の種類と構成
手動打錠機は通常、力の生成方法によって分類されます。レバーまたはトグル補助プレスは機械的な利点を利用しているため、オペレーターは比較的短いハンドルの動きで大きな負荷を加えることができます。ハンドルまたはネジ駆動のプレスは、回転を利用してパンチを前進させるため、移動量と厚さを細かく制御できます。油圧ハンドポンプ プレスは、流体圧力を使用して力を増強し、負荷を監視しやすくするゲージが含まれる場合があります。各スタイルには、労力、スピード、最大力、パウダーの挙動に対する感度のトレードオフがあります。
ツールの形式が 2 番目の大きな違いです。交換可能なダイを備えたシングルパンチプレスは、円形、正方形、長方形、またはカスタム形状を生成でき、専用のペレットダイは 1 つの直径または 1 種類のサンプルに合わせて最適化されます。分割ダイにより取り出しと洗浄が容易になり、研磨されたダイ壁が摩擦を軽減します。正しい選択は、サンプル、必要なコンパクトな形状、および 1 日あたりのサンプル数によって異なります。購入者は、必要なダイの直径、充填深さ、パンチの形状がプレス フレームとメーカーの工具範囲でサポートされていることを確認する必要があります。
主要なコンポーネントとツール
フレームとガイド システムにより、パンチとダイの位置が維持されます。位置のずれにより工具が損傷し、密度が不均一な錠剤が生成される可能性があるため、手動プレスでも剛性の高いフレームと滑らかなガイドが重要です。パンチとダイのセットはキャビティを形成し、粉末に力を伝達します。圧力計または力の読み取り値を提供すると、オペレータは再現性の基準を得ることができます。下部パンチやベースプレートなどの取り出し機能により、成形体を損傷することなく取り出すことができます。脆い成形品や金型部品が負荷を受けて故障した場合、ガードまたはシールドがオペレータを保護します。
工具の材質と仕上げも重要です。一般的な実験室での作業には硬化鋼が一般的ですが、研磨性、腐食性、または高純度のサンプルにはステンレス鋼または超硬が好まれる場合があります。表面仕上げは摩擦と排出に影響し、クリアランスは空気の逃げと摩耗に影響します。ダイの直径、充填深さ、パンチの形状は、個別に選択するのではなく、一緒に選択する必要があります。非常に小さなダイは小さな領域に力を集中させますが、大きなダイは同じ圧力に達するためにより多くの総力を必要とします。洗浄と保管にも注意が必要です。パンチは傷から保護する必要があり、ダイは洗浄後に乾燥させ、プレス機構には研磨粉塵が付着しないようにする必要があります。
主要業績評価指標と選択基準
圧縮力と圧力
手動プレスの圧力定格は主な選択ポイントですが、単独で読み取るべきではありません。力はパンチによって加えられる総荷重であり、圧力は力を成形体の断面積で割ったものです。適度な力定格のプレスでも、小さな金型では高い圧力に達する可能性があり、大きな金型では同じ圧力に達するためにはるかに大きな力が必要になる場合があります。検討中の特定のダイの定格力、推奨作業範囲、および最大圧力を尋ねます。また、ゲージがどのように校正されているか、またプレスに過負荷から保護する機械的なストップ機能やリリーフ機能が備わっているかどうかも確認してください。
タブレットのサイズ、充填深さ、ツーリング範囲
使用可能なタブレットのサイズは、ダイ径、充填深さ、成形体の厚み、排出高さによって異なります。小さな分光ペレットには優れたプレスでも、厚いセラミック素地には十分な充填深さが得られない場合があります。逆に、ツールやゲージの感度が十分でない場合、大きなフレームのプレスは小さなサンプルには不便な場合があります。最小および最大のダイ サイズ、利用可能なパンチ形状、カスタム ツールが供給可能かどうかを確認してください。用途で特定の直径または長方形の部品が必要な場合は、プレスを注文する前に工具を確認してください。
再現性とオペレーター制御
手動プレスはオペレーターの技術に依存するため、再現性は制御された設定と一貫した実践によってもたらされます。ポジティブストップ、読み取り可能なゲージ、ドウェルタイマー、スムーズなリリース機構により、変動を低減できます。品質管理作業では、力、充填深さ、サイクルタイムを記録する機能が最大荷重と同じくらい重要になる場合があります。同一のサンプルが多数必要な場合は、自動または半自動プレスの方が適していますが、サンプルが頻繁に変更される研究では手動プレスが好まれることがよくあります。重要な問題は、オペレーターがアプリケーションに合わせて同じサイクルを十分に正確に繰り返すことができるかどうかです。
スループット、人間工学、およびメンテナンス
手動プレスのスループットは、オペレーターのペース、サンプル数、およびサイクルごとに必要な労力によって制限されます。数個のペレットを扱うのには快適なプレス機でも、丸一日繰り返し作業すると疲れてしまうこともあります。ハンドルの高さ、作業台のスペース、重量、使用荷重に達するために必要な力はすべて使いやすさに影響します。メンテナンスは、アクセスしやすいガイド、交換可能な摩耗部品、明確なクリーニング手順など、シンプルである必要があります。購入者は、予備のパンチ、金型の入手可能性、潤滑要件、オペレーターのトレーニングについても尋ねる必要があります。十分に文書化された印刷機はメンテナンスが容易であり、耐用年数にわたってより安全に使用できます。
申請と選択のアドバイス
手動打錠機は、テスト、分析、またはさらなる加工のために、小さく明確に定義された成形体が必要な場合に使用されます。材料科学やセラミックスでは、密度測定、焼結試験、特性試験のための素地を形成します。バッテリーと触媒の研究では、制御された条件下でテストペレットを調製します。分光学および分析研究所では、サンプルと方法が適切であれば、測定用に透明または均一なディスクを作成できます。また、オペレータは荷重、充填深さ、滞留によって粉末の挙動がどのように変化するかを見て感じることができるため、教育やメソッド開発にも役立ちます。
選択は、利用可能な最大の力定格ではなく、サンプルとターゲットのコンパクトから開始する必要があります。必要な直径、厚さ、形状を定義し、粉末に必要な圧力を見積もります。プレスと工具がその圧力を安全に供給できることを確認します。粉体の流れ、摩耗性、湿気への敏感性、および洗浄の必要性を考慮してください。たまにサンプルを使用する場合は、透明なゲージと交換可能なツールを備えた単純な手動プレスで十分な場合があります。繰り返しの実験室作業では、制御されたリリースと安定した力表示を備えた油圧モデルの方が快適な場合があります。大量生産の場合、手動プレスは通常適切な選択ではありません。自動印刷機はその役割のために設計されています。
よくある質問
すべての粉末を手動打錠機で圧縮できますか?
いいえ、自由に流動し、変形可能で、適切に調整された粉末は、プレスしやすくなります。硬い砥粒は工具の摩耗を増大させ、粘着性の粉末は金型に付着し、弾性粉末は離型後に亀裂が生じる可能性があります。繊維状または非常に低密度の材料には、結合剤、潤滑剤、または別の成形方法が必要な場合があります。パウダーが適切かどうかを確認するには、少量のトライアルを行うのが最善の方法です。
使用する力の強さをどうやって知ることができますか?
すべてのパウダーに有効な単一の力の値はありません。低い負荷から開始し、徐々に負荷を上げ、変更するたびにコンパクトを検査します。通常、ターゲットとなるのは、亀裂や過度の摩耗なしに許容可能な強度、密度、および表面品質が得られる最小の力です。結果を繰り返すことができるように、ゲージの読み取り値とダイのサイズを記録します。常にプレスおよび工具の定格内に留まります。
ペレットにひび割れやキャップができるのはなぜですか?
ひび割れやキャッピングは、多くの場合、閉じ込められた空気、急速な剥離、過剰な力、結合剤含有量の低下、弾性回復、またはダイの壁との摩擦によって発生します。より遅いロードとリリース、より長い滞留、より良いパウダーコンディショニング、または適切な潤滑剤を試してください。問題が解決しない場合は、充填深さを減らすか、ダイとパンチが適切に位置合わせされ、きれいであるかどうかを確認してください。
手動印刷機は生産に適していますか?
一般的には、いいえ。手動打錠機は、研究、サンプル調製、メソッド開発、および小規模バッチに最適です。その出力はオペレータに依存し、サイクルごとに異なる場合があります。通常、生産には、一貫した充填、制御された力、およびより高いサイクル速度を備えた自動プレスが必要です。
プレスと工具はどのようにメンテナンスすべきですか?
使用後は毎回ダイとパンチを洗浄し、完全に乾燥させて、作業面を傷や腐食から保護してください。ガイドや圧力機構に研磨粉塵が入らないようにし、メーカーが推奨する場所にのみ潤滑してください。アライメント、ゲージの状態、摩耗部品を定期的に確認してください。荷重制限、洗浄剤、保管については取扱説明書に従ってください。
さらに詳しく知りたい方はこちら
製品の詳細、利用可能なツール、操作情報については、次のサイトを参照してください。 手動打錠機製品ページ。手動打錠機は、金型に充填し、制御された荷重を加え、慎重にリリースし、結果を検査するというシンプルなアイデアを正確に実行したものです。プレス、工具、粉末が正しく適合していれば、柔軟で小規模な粉末圧縮を必要とする研究室にとって実用的なツールであり続けます。
関連製品
お問い合わせ
当社の専門チームが1営業日以内に返信します。お気軽にお問い合わせください。