
¿Qué es una prensa de tabletas manual? Una prensa de laboratorio para la preparación de gránulos en polvo
¿Qué es una prensa de tabletas manual?
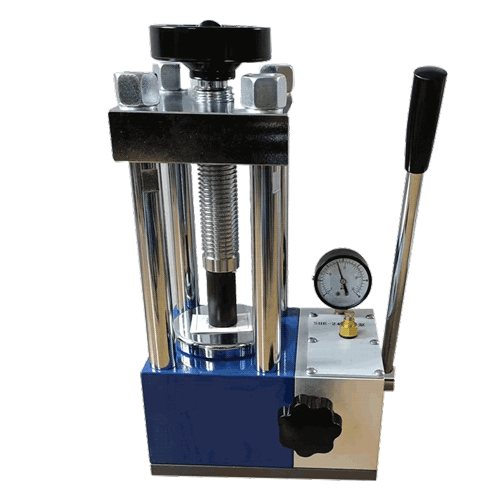
Desde su núcleo, un Prensa manual de tabletas es un dispositivo de prensado de laboratorio que compacta el polvo suelto en una tableta, pastilla o disco cohesivo. Se utiliza en investigación de materiales, cerámica, desarrollo de baterías, espectroscopia y preparación de muestras a pequeña escala cuando un usuario necesita una muestra compacta y reproducible en lugar de una producción de gran volumen. A diferencia de una prensa rotativa automática, depende de un operador para llenar el troquel, aplicar presión, sostener la carga y liberar el compacto. Esto lo hace flexible para lotes pequeños, polvos difíciles y cambios frecuentes en el tamaño o la composición de la muestra.
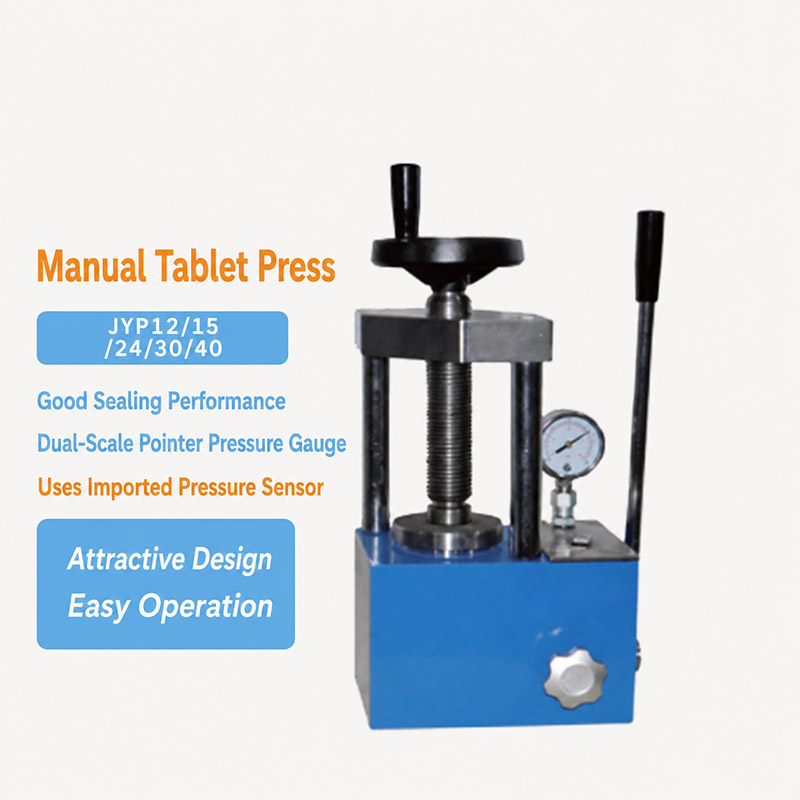
La palabra manual describe el principio de funcionamiento, no una falta de ingeniería. Una unidad típica combina un marco estable, un conjunto guiado de punzón y matriz, un mecanismo generador de presión y un medio para leer o controlar la carga aplicada. El TENCAN Manual Tablet Press aparece en la categoría de productos de prensado y se debe consultar la documentación del producto para conocer la configuración, las herramientas y los límites operativos exactos. Debido a que las prensas manuales pueden diferir en el mecanismo de fuerza, el tipo de calibre y el formato de la matriz, los compradores deben confirmar esos detalles antes de seleccionar un modelo.
Función principal: de polvos sueltos a un compacto coherente
Un polvo no es un sólido en el sentido habitual. Es una colección de partículas con vacíos entre ellas, y esos vacíos pueden ocupar una gran parte del volumen aparente. Cuando una prensa de tabletas manual comprime el polvo, el punzón reduce el volumen dentro del troquel. Las partículas se reorganizan en un empaque más denso, luego se fracturan, se deforman y se presionan unas contra otras. El resultado es un compacto cuya densidad, resistencia y calidad de la superficie dependen del polvo y de cómo se aplica la carga.
La prensa no funde, sinteriza ni transforma químicamente el material como lo haría un horno. Crea un compacto verde, es decir, un cuerpo moldeado que se mantiene unido mediante enclavamiento mecánico, soldadura en frío y deformación de partículas. Ese compacto puede ser lo suficientemente fuerte para su manipulación, medición o procesamiento posterior, pero sus propiedades finales generalmente dependen de pasos posteriores como la sinterización, el curado o el análisis. Las partículas finas, un aglutinante o lubricante adecuado y una humedad controlada pueden mejorar la calidad del compacto, mientras que los polvos muy duros, elásticos o pegajosos pueden requerir herramientas o acondicionamiento especiales.
Tres condiciones de proceso son las más importantes en el prensado manual: preparación del polvo, llenado del troquel y aplicación de carga. Una prensa sólo puede compactar lo que se ha colocado en el troquel, por lo que se deben descomponer los aglomerados y mezclar la muestra de manera consistente. El relleno desigual produce gradientes de densidad, y esos gradientes pueden provocar bordes débiles, grietas o espesores inconsistentes. La fuerza aplicada, el tiempo de permanencia en carga máxima y la velocidad de liberación influyen en cómo responde el compacto cuando se elimina la presión.
Cómo funciona el ciclo de prensado
Paso 1: Preparación del polvo y llenado del troquel
El ciclo comienza antes de que se toque la manija, la palanca o la bomba. El operador pesa o mide la muestra, rompe los grumos y acondiciona el polvo si es necesario. Para algunos materiales, se mezcla o aplica una pequeña cantidad de lubricante a la pared del troquel para reducir la fricción. Luego se vierte el polvo en la cavidad del troquel y se nivela para que la profundidad de llenado sea constante. La profundidad de relleno es importante porque fija la cantidad de material y el volumen inicial; un troquel demasiado lleno puede producir una tableta demasiado espesa o demasiado densa, mientras que un troquel insuficientemente lleno puede no desarrollar suficiente fuerza.
Las buenas prácticas de llenado reducen la segregación. Si las partículas gruesas y finas se separan durante el vertido, una parte de la tableta puede presionar de manera diferente a la otra. Golpear suavemente el troquel o utilizar un método de llenado controlado puede ayudar, pero la vibración excesiva puede hacer que las partículas más finas se depositen en el fondo. En el trabajo de laboratorio, es útil registrar la masa de la muestra y la profundidad de llenado para poder repetir las mismas condiciones más adelante.
Paso 2: compresión y permanencia
Durante la compresión, el punzón se mueve hacia el interior de la matriz y el volumen de polvo disminuye. El aire se escapa a través de los huecos y los poros, las partículas se deslizan y se reorganizan y la carga comienza a acumularse. A medida que aumenta la presión, las partículas pueden fracturarse en fragmentos más pequeños, deformarse plásticamente o deformarse elásticamente. La deformación plástica ayuda a crear un área de contacto y unión, mientras que la recuperación elástica puede hacer que el compacto se expanda ligeramente cuando se retira la carga. Una breve retención con carga máxima, llamada permanencia, le da tiempo al material para densificarse y ayuda a reducir la recuperación elástica.
La operación manual requiere una mano firme. La carga debe aumentarse suavemente y no en pasos abruptos, porque una fuerza repentina puede atrapar aire y crear grietas internas. El operador también debe evitar exceder la capacidad nominal de la prensa o herramienta. Un manómetro o indicador de fuerza, si está presente, proporciona una referencia, pero la lectura debe interpretarse teniendo en cuenta el área del troquel. La misma presión manométrica aplicada a un troquel pequeño y a un troquel grande produce tensiones muy diferentes en el polvo.
Paso 3: Liberación, Expulsión e Inspección
Después de la pausa, la carga se libera lentamente. Una liberación rápida puede permitir que la recuperación elástica supere la resistencia del compacto, produciendo recubrimiento, laminación o grietas en los bordes. A continuación se retira el punzón y se expulsa el compacto. La expulsión debe ser suave y con soporte, porque una tableta que se expulsa de manera desigual puede dañarse incluso si se formó correctamente. Algunos troqueles utilizan un punzón inferior o una placa base que levanta el compacto; otros requieren una eliminación cuidadosa con el punzón.
Sigue la inspección. El operador comprueba la masa, el espesor, el diámetro, la forma y el aspecto de la superficie. Una tableta con grietas, astillas o una superficie polvorienta puede necesitar una carga diferente, una liberación más lenta, más lubricante o un mejor acondicionamiento del polvo. Si el compacto es demasiado blando, la causa puede ser una fuerza insuficiente, muy poco tiempo de permanencia, una mala unión de las partículas o una profundidad de relleno demasiado baja. Si es demasiado denso o muestra bandas oscuras, la carga puede ser excesiva o el polvo puede estar atrapando aire.
Lo que controla el operador
Cuatro controles definen la mayoría de las ejecuciones de prensado manual: profundidad de llenado, fuerza aplicada, tiempo de permanencia y tasa de liberación. La profundidad de llenado controla la cantidad de polvo y el espesor final. La fuerza aplicada controla la densidad y la resistencia, dentro de los límites de la prensa y las herramientas. El tiempo de permanencia permite que el compacto se estabilice bajo carga. La tasa de liberación influye en si el compacto sobrevive a la recuperación elástica. Los operadores cualificados desarrollan un ritmo constante, pero los ajustes escritos y los registros de muestra son más fiables que la memoria, especialmente cuando varias personas comparten el equipo.
Tipos y configuraciones de prensas manuales para tabletas
Las prensas manuales para tabletas se agrupan comúnmente según cómo generan fuerza. Una prensa asistida por palanca o palanca utiliza una ventaja mecánica, por lo que el operador puede aplicar una carga sustancial con un movimiento de mango relativamente corto. Una prensa de volante o de tornillo utiliza la rotación para hacer avanzar el punzón, lo que puede proporcionar un control preciso sobre el recorrido y el espesor. Una prensa hidráulica con bomba manual utiliza la presión del fluido para generar fuerza y puede incluir un medidor que facilita el control de la carga. Cada estilo tiene compensaciones en cuanto a esfuerzo, velocidad, fuerza máxima y sensibilidad al comportamiento de la pólvora.
El formato de herramientas es la segunda distinción importante. Una prensa de un solo punzón con matrices intercambiables puede producir formas redondas, cuadradas, rectangulares o personalizadas, mientras que una matriz de pellets dedicada está optimizada para un diámetro o un tipo de muestra. Los troqueles divididos pueden facilitar la expulsión y la limpieza, y las paredes pulidas del troquel reducen la fricción. La elección correcta depende de la muestra, de la geometría compacta requerida y del número de muestras por día. Los compradores deben confirmar que el diámetro del troquel, la profundidad de llenado y la forma del punzón que necesitan están respaldados por el marco de la prensa y por la gama de herramientas del fabricante.
Componentes clave y herramientas
El marco y el sistema de guía mantienen el punzón alineado con el troquel. La desalineación puede dañar las herramientas y producir tabletas con densidad desigual, por lo que un marco rígido y una guía suave son importantes incluso en una prensa manual. El conjunto de punzón y matriz forma la cavidad y transfiere fuerza al polvo. Un manómetro o una lectura de fuerza, cuando se suministra, le da al operador una referencia de repetibilidad. Las funciones de expulsión, como un punzón inferior o una placa base, ayudan a retirar el compacto sin dañarlo. Una guarda o escudo protege al operador si un compacto frágil o un componente del troquel falla bajo carga.
El material y el acabado de las herramientas también son importantes. El acero endurecido es común para trabajos generales de laboratorio, mientras que el acero inoxidable o el carburo pueden preferirse para muestras abrasivas, corrosivas o de alta pureza. El acabado de la superficie afecta la fricción y la expulsión, y los espacios libres afectan el escape de aire y el desgaste. El diámetro del troquel, la profundidad de relleno y la geometría del punzón deben seleccionarse juntos y no de forma independiente. Los troqueles muy pequeños concentran la fuerza en un área pequeña, mientras que los troqueles grandes requieren más fuerza total para alcanzar la misma presión. La limpieza y el almacenamiento también merecen atención: los punzones deben protegerse de mellas, las matrices deben secarse después de la limpieza y el mecanismo de prensa debe mantenerse libre de polvo abrasivo.
Indicadores clave de desempeño y criterios de selección
Fuerza de compresión y presión
La clasificación de fuerza de una prensa manual es un punto de selección principal, pero no debe leerse solo. La fuerza es la carga total aplicada por el punzón, mientras que la presión es la fuerza dividida por el área de la sección transversal del compacto. Una prensa con una fuerza nominal modesta aún puede alcanzar una presión alta en un troquel pequeño, y un troquel grande puede necesitar mucha más fuerza para alcanzar la misma presión. Pregunte por la clasificación de fuerza, el rango de trabajo recomendado y la presión máxima para el troquel específico que se está considerando. También confirme cómo está calibrado el medidor y si la prensa tiene una parada mecánica o una función de alivio que la protege de sobrecargas.
Tamaño de tableta, profundidad de llenado y rango de herramientas
El tamaño de tableta utilizable depende del diámetro del troquel, la profundidad de llenado, el espesor compacto y la altura de expulsión. Una prensa que es excelente para gránulos espectroscópicos pequeños puede no tener suficiente profundidad de relleno para un cuerpo verde cerámico grueso. Por el contrario, una prensa de marco grande puede resultar inconveniente para muestras pequeñas si las herramientas y el calibre no son lo suficientemente sensibles. Verifique los tamaños mínimo y máximo de troquel, las formas de punzón disponibles y si se pueden suministrar herramientas personalizadas. Si la aplicación requiere un diámetro específico o una pieza rectangular, confirme el utillaje antes de pedir la prensa.
Reproducibilidad y control del operador
Las prensas manuales dependen de la técnica del operador, por lo que la reproducibilidad proviene de configuraciones controladas y una práctica constante. Las paradas positivas, un indicador legible, un temporizador de permanencia y un mecanismo de liberación suave pueden reducir la variación. Para trabajos de control de calidad, la capacidad de registrar la fuerza, la profundidad de llenado y el tiempo del ciclo puede ser tan importante como la carga máxima. Si se necesitan muchas muestras idénticas, una prensa automática o semiautomática puede ser una mejor opción, mientras que a menudo se prefiere una prensa manual para investigaciones donde la muestra cambia con frecuencia. La pregunta clave es si el operador puede repetir el mismo ciclo con la suficiente precisión para la aplicación.
Rendimiento, ergonomía y mantenimiento
El rendimiento de una prensa manual está limitado por el ritmo del operador, la cantidad de muestras y el esfuerzo requerido por ciclo. Una prensa que resulta cómoda para unos pocos pellets puede resultar agotadora tras un día completo de trabajo repetitivo. La altura del mango, el espacio en el banco, el peso y la fuerza necesaria para alcanzar la carga de trabajo afectan la usabilidad. El mantenimiento debe ser sencillo: guías accesibles, piezas de desgaste reemplazables e instrucciones de limpieza claras. Los compradores también deben preguntar sobre punzones de repuesto, disponibilidad de troqueles, requisitos de lubricación y capacitación de operadores. Una prensa bien documentada es más fácil de mantener y más segura de usar durante su vida útil.
Aplicaciones y consejos de selección
Las prensas manuales para tabletas se utilizan cuando se necesitan compactos pequeños y bien definidos para pruebas, análisis o procesamiento posterior. En ciencia de materiales y cerámica, forman cuerpos verdes para mediciones de densidad, ensayos de sinterización y pruebas de propiedades. En la investigación de baterías y catalizadores, preparan pastillas de prueba en condiciones controladas. En laboratorios de espectroscopia y análisis, pueden producir discos transparentes o uniformes para medir cuando la muestra y el método son adecuados. También son útiles en la enseñanza y el desarrollo de métodos porque el operador puede ver y sentir cómo cambia el comportamiento del polvo con la carga, la profundidad de llenado y la permanencia.
La selección debe comenzar con la muestra y el compacto objetivo, no con la clasificación de fuerza más grande disponible. Defina el diámetro, el espesor y la forma requeridos y luego calcule la presión necesaria para el polvo. Confirme que la prensa y las herramientas puedan entregar esa presión de manera segura. Considere el flujo de polvo, la abrasividad, la sensibilidad a la humedad y las necesidades de limpieza. Para muestras ocasionales, puede ser suficiente una simple prensa manual con un calibre claro y herramientas intercambiables. Para trabajos de laboratorio repetitivos, puede resultar más cómodo un modelo hidráulico con liberación controlada e indicación de fuerza estable. Para una producción de gran volumen, una prensa manual no suele ser la opción correcta; Las prensas automáticas están diseñadas para esa tarea.
Preguntas frecuentes
¿Se pueden prensar todos los polvos en una comprimidora manual?
No. Los polvos que fluyen libremente, son deformables y están adecuadamente acondicionados son más fáciles de prensar. Los polvos abrasivos duros aumentan el desgaste de las herramientas, los polvos pegajosos pueden adherirse al troquel y los polvos elásticos pueden agrietarse después de soltarse. Los materiales fibrosos o de muy baja densidad pueden necesitar un aglutinante, un lubricante o un método de formación diferente. Una pequeña prueba es la mejor manera de confirmar si un polvo es adecuado.
¿Cómo sé cuánta fuerza usar?
No existe un valor de fuerza único que funcione para todos los polvos. Comience con una carga baja, aumente gradualmente e inspeccione el compacto después de cada cambio. El objetivo suele ser la fuerza más baja que proporcione resistencia, densidad y calidad superficial aceptables sin grietas ni desgaste excesivo. Registre la lectura del medidor y el tamaño del troquel para que se pueda repetir el resultado. Manténgase siempre dentro de las clasificaciones de prensa y herramientas.
¿Por qué los pellets se agrietan o se tapan?
El agrietamiento y el taponamiento a menudo provienen del aire atrapado, liberación rápida, fuerza excesiva, bajo contenido de aglutinante, recuperación elástica o fricción contra la pared del troquel. Pruebe con una carga y liberación más lentas, una permanencia más larga, un mejor acondicionamiento del polvo o un lubricante adecuado. Si el problema continúa, reduzca la profundidad de llenado o verifique si el troquel y el punzón están correctamente alineados y limpios.
¿Es una prensa manual adecuada para la producción?
Generalmente no. Una prensa de tabletas manual es más adecuada para investigación, preparación de muestras, desarrollo de métodos y lotes pequeños. Su producción depende del operador y puede variar de un ciclo a otro. La producción generalmente requiere una prensa automática con llenado constante, fuerza controlada y ciclos más altos.
¿Cómo se deben mantener la prensa y las herramientas?
Limpie el troquel y los punzones después de cada uso, séquelos bien y proteja las superficies de trabajo de mellas y corrosión. Mantenga el polvo abrasivo fuera de las guías y el mecanismo de presión, y lubrique solo donde lo recomiende el fabricante. Verifique la alineación, el estado del medidor y las piezas de desgaste con regularidad. Siga el manual de funcionamiento para conocer los límites de carga, los agentes de limpieza y el almacenamiento.
Dónde aprender más
Para obtener detalles del producto, herramientas disponibles e información operativa, visite el Página del producto Prensa de tabletas manual. Una prensa de tabletas manual es una idea simple ejecutada con precisión: llenar un troquel, aplicar una carga controlada, soltar con cuidado e inspeccionar el resultado. Cuando la prensa, las herramientas y el polvo combinan correctamente, sigue siendo una herramienta práctica para los laboratorios que necesitan una compactación de polvo flexible y a pequeña escala.
Productos relacionados
Contáctenos
Nuestro equipo profesional le responderá en el plazo de un día laborable. ¡No dude en contactarnos!