
Qu'est-ce qu'une presse à comprimés manuelle ? Une presse de laboratoire pour la préparation de granulés de poudre
Qu'est-ce qu'une presse à comprimés manuelle ?
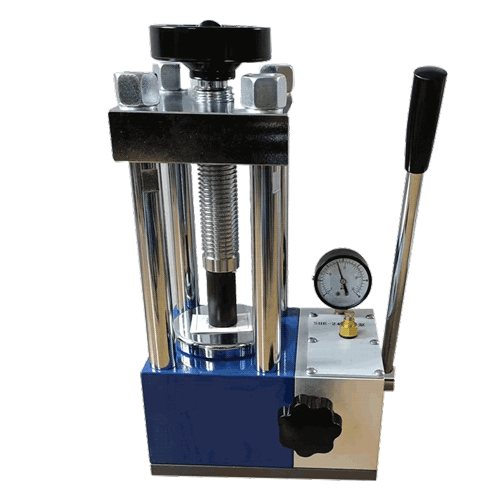
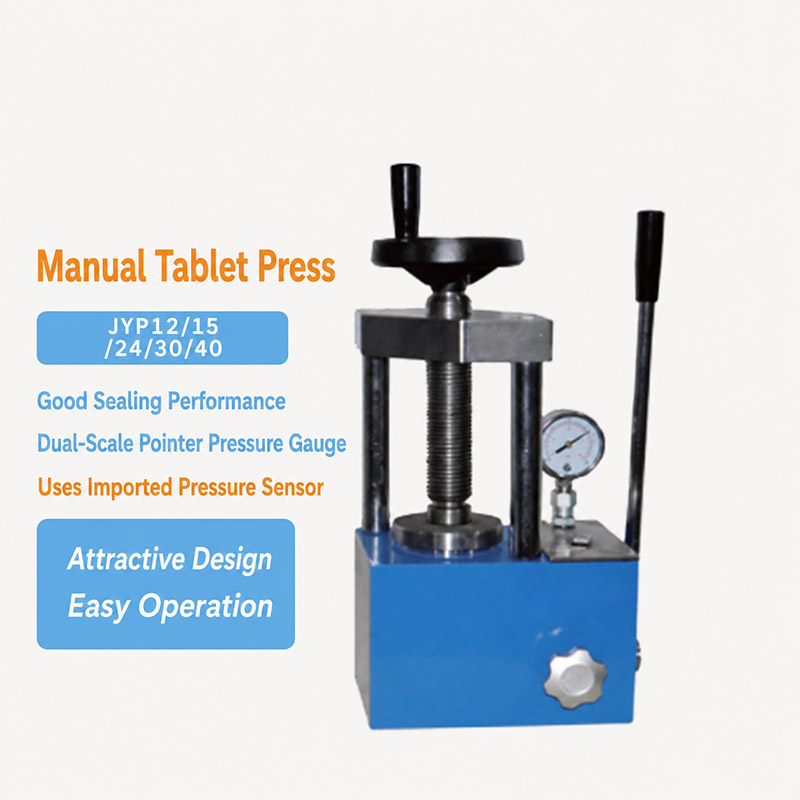
De son noyau, un Presse à comprimés manuelle est un appareil de pressage de laboratoire qui compacte la poudre libre en un comprimé, une pastille ou un disque cohésif. Il est utilisé dans la recherche sur les matériaux, la céramique, le développement de batteries, la spectroscopie et la préparation d'échantillons à petite échelle lorsqu'un utilisateur a besoin d'un échantillon compact et reproductible plutôt que d'une production en grand volume. Contrairement à une presse rotative automatique, elle dépend d'un opérateur pour remplir la matrice, appliquer une pression, maintenir la charge et libérer le compact. Cela le rend flexible pour les petits lots, les poudres difficiles et les changements fréquents de taille ou de composition des échantillons.
Le mot manuel décrit le principe de fonctionnement et non un manque d'ingénierie. Une unité typique combine un cadre stable, un ensemble de poinçonnage et de matrice guidé, un mécanisme de génération de pression et un moyen de lecture ou de contrôle de la charge appliquée. Le TENCAN La presse à comprimés manuelle apparaît dans la catégorie de produits de formage de presse, et sa documentation produit doit être consultée pour connaître la configuration exacte, l'outillage et les limites de fonctionnement. Étant donné que les presses manuelles peuvent différer en termes de mécanisme de force, de type de jauge et de format de matrice, les acheteurs doivent confirmer ces détails avant de sélectionner un modèle.
Fonction principale : de la poudre libre à un compact cohérent
Une poudre n’est pas un solide au sens habituel du terme. Il s’agit d’un ensemble de particules séparées par des vides, et ces vides peuvent occuper une grande partie du volume apparent. Lorsqu’une presse à comprimés manuelle comprime la poudre, le poinçon réduit le volume à l’intérieur de la matrice. Les particules se réorganisent en un emballage plus dense, puis se fracturent, se déforment et se pressent les unes contre les autres. Le résultat est un compact dont la densité, la résistance et la qualité de surface dépendent de la poudre et de la manière dont la charge est appliquée.
La presse ne fond pas, ne fritte pas et ne transforme pas chimiquement le matériau comme le ferait un four. Il crée un compact vert, c'est-à-dire un corps façonné maintenu ensemble par un verrouillage mécanique, un soudage à froid et une déformation de particules. Ce compact peut être suffisamment solide pour être manipulé, mesuré ou traité ultérieurement, mais ses propriétés finales dépendent généralement d'étapes ultérieures telles que le frittage, le durcissement ou l'analyse. Des particules fines, un liant ou un lubrifiant approprié et une humidité contrôlée peuvent améliorer la qualité du compact, tandis que les poudres très dures, élastiques ou collantes peuvent nécessiter un outillage ou un conditionnement spécial.
Trois conditions de processus sont les plus importantes dans le pressage manuel : la préparation de la poudre, le remplissage de la matrice et l'application de la charge. Une presse ne peut compacter que ce qui a été placé dans la filière, les agglomérats doivent donc être brisés et l'échantillon doit être mélangé de manière cohérente. Un remplissage inégal produit des gradients de densité, et ces gradients peuvent conduire à des bords faibles, des fissures ou une épaisseur incohérente. La force appliquée, le temps de séjour à la charge maximale et le taux de relâchement influencent tous la façon dont le compact réagit lorsque la pression est supprimée.
Comment fonctionne le cycle de pressage
Étape 1 : Préparation de la poudre et remplissage de la matrice
Le cycle commence avant que la poignée, le levier ou la pompe ne soit touché. L'opérateur pèse ou mesure l'échantillon, brise les grumeaux et conditionne la poudre si nécessaire. Pour certains matériaux, une petite quantité de lubrifiant est mélangée ou appliquée sur la paroi de la filière pour réduire la friction. La poudre est ensuite versée dans la cavité de la filière et nivelée de manière à ce que la profondeur de remplissage soit constante. La profondeur de remplissage est importante car elle définit la quantité de matériau et le volume initial ; une matrice trop remplie peut produire un comprimé trop épais ou trop dense, tandis qu'une matrice sous-remplie peut ne pas développer suffisamment de résistance.
Une bonne pratique de remplissage réduit la ségrégation. Si des particules grossières et fines se séparent lors du versement, une partie du comprimé peut appuyer différemment de l'autre. Taper doucement sur la filière ou utiliser une méthode de remplissage contrôlée peut aider, mais des vibrations excessives peuvent provoquer le dépôt de particules plus fines au fond. Dans les travaux de laboratoire, il est utile d'enregistrer la masse de l'échantillon et la profondeur de remplissage afin que les mêmes conditions puissent être répétées ultérieurement.
Étape 2 : Compression et maintien
Lors de la compression, le poinçon entre dans la filière et le volume de poudre diminue. L'air s'échappe par les espaces et les pores, les particules glissent et se réorganisent et la charge commence à s'accumuler. À mesure que la pression augmente, les particules peuvent se briser en fragments plus petits, se déformer plastiquement ou se déformer élastiquement. La déformation plastique contribue à créer une zone de contact et une liaison, tandis que la récupération élastique peut provoquer une légère expansion du compact lorsque la charge est retirée. Un maintien court à la charge maximale, appelé maintien, donne au matériau le temps de se densifier et contribue à réduire le retour élastique.
Le fonctionnement manuel nécessite une main ferme. La charge doit être augmentée progressivement plutôt que par étapes brusques, car une force soudaine peut emprisonner de l'air et créer des fissures internes. L'opérateur doit également éviter de dépasser la capacité nominale de la presse ou de l'outillage. Un manomètre ou un indicateur de force, le cas échéant, fournit une référence, mais la lecture doit être interprétée en gardant à l'esprit la zone de la matrice. La même pression manométrique appliquée à une petite filière et à une grande filière produit des contraintes très différentes dans la poudre.
Étape 3 : Libération, éjection et inspection
Après le séjour, la charge est relâchée lentement. Une libération rapide peut permettre à la récupération élastique de dépasser la résistance du compact, produisant un recouvrement, un laminage ou des fissures sur les bords. Le poinçon est ensuite retiré et le compact est éjecté. L'éjection doit être douce et soutenue, car un comprimé expulsé de manière inégale peut être endommagé même s'il a été formé correctement. Certaines matrices utilisent un poinçon inférieur ou une plaque de base qui soulève le compact ; d'autres nécessitent un retrait soigneux avec le poinçon.
L’inspection suit. L'opérateur vérifie la masse, l'épaisseur, le diamètre, la forme et l'aspect de la surface. Un comprimé présentant des fissures, des éclats ou une surface poudreuse peut nécessiter une charge différente, une libération plus lente, plus de lubrifiant ou un meilleur conditionnement de la poudre. Si le compact est trop mou, la cause peut être une force insuffisante, un temps de séjour trop faible, une mauvaise liaison des particules ou une profondeur de remplissage trop faible. S'il est trop dense ou présente des bandes sombres, la charge peut être excessive ou la poudre peut emprisonner de l'air.
Ce que l'opérateur contrôle
Quatre commandes définissent la plupart des cycles de pressage manuel : profondeur de remplissage, force appliquée, temps de séjour et taux de relâchement. La profondeur de remplissage contrôle la quantité de poudre et l'épaisseur finale. La force appliquée contrôle la densité et la résistance, dans les limites de la presse et de l'outillage. Le temps de séjour permet au compact de se stabiliser sous charge. Le taux de libération influence la survie du compact à la récupération élastique. Les opérateurs qualifiés développent un rythme cohérent, mais les paramètres écrits et les enregistrements d'échantillons sont plus fiables que la mémoire, en particulier lorsque plusieurs personnes partagent l'équipement.
Types et configurations de presses à comprimés manuelles
Les presses à comprimés manuelles sont généralement regroupées selon la manière dont elles génèrent de la force. Une presse assistée par levier ou par bascule utilise un avantage mécanique, de sorte que l'opérateur peut appliquer une charge importante avec un mouvement de poignée relativement court. Un volant ou une presse à vis utilise la rotation pour faire avancer le poinçon, ce qui peut permettre un contrôle précis de la course et de l'épaisseur. Une presse hydraulique à pompe manuelle utilise la pression du fluide pour développer la force et peut inclure une jauge qui facilite la surveillance de la charge. Chaque style comporte des compromis en termes d'effort, de vitesse, de force maximale et de sensibilité au comportement de la poudreuse.
Le format de l'outillage est la deuxième distinction majeure. Une presse à poinçon unique dotée de matrices interchangeables peut produire des formes rondes, carrées, rectangulaires ou personnalisées, tandis qu'une filière à granulés dédiée est optimisée pour un diamètre ou un type d'échantillon. Les matrices divisées peuvent faciliter l'éjection et le nettoyage, et les parois polies de la matrice réduisent la friction. Le bon choix dépend de l'échantillon, de la géométrie compacte requise et du nombre d'échantillons par jour. Les acheteurs doivent confirmer que le diamètre de la matrice, la profondeur de remplissage et la forme du poinçon dont ils ont besoin sont pris en charge par le châssis de la presse et par la gamme d'outillage du fabricant.
Composants clés et outillage
Le cadre et le système de guidage maintiennent le poinçon aligné avec la matrice. Un mauvais alignement peut endommager l'outillage et produire des comprimés de densité inégale. Un cadre rigide et un guide lisse sont donc importants, même sur une presse manuelle. L'ensemble poinçon et matrice forme la cavité et transfère la force à la poudre. Un manomètre ou un indicateur de force, lorsqu'il est fourni, donne à l'opérateur une référence de répétabilité. Les fonctions d'éjection, telles qu'un poinçon inférieur ou une plaque de base, permettent de retirer le compact sans l'endommager. Une protection ou un bouclier protège l'opérateur si un composant fragile du compact ou de la matrice tombe en panne sous la charge.
Le matériau et la finition de l’outillage comptent également. L'acier trempé est courant pour les travaux généraux de laboratoire, tandis que l'acier inoxydable ou le carbure peuvent être préférés pour les échantillons abrasifs, corrosifs ou de haute pureté. La finition de surface affecte la friction et l'éjection, et les jeux affectent l'évacuation de l'air et l'usure. Le diamètre de la matrice, la profondeur de remplissage et la géométrie du poinçon doivent être sélectionnés ensemble plutôt qu'indépendamment. Les très petites matrices concentrent la force sur une petite surface, tandis que les grandes matrices nécessitent une force totale plus importante pour atteindre la même pression. Le nettoyage et le stockage méritent également une attention particulière : les poinçons doivent être protégés des entailles, les matrices doivent être séchées après le nettoyage et le mécanisme de la presse doit être exempt de poussière abrasive.
Indicateurs clés de performance et critères de sélection
Force et pression de compression
La force nominale d’une presse manuelle est un point de sélection principal, mais elle ne doit pas être lue seule. La force est la charge totale appliquée par le poinçon, tandis que la pression est la force divisée par la section transversale du compact. Une presse avec une force nominale modeste peut toujours atteindre une pression élevée dans une petite matrice, et une grande matrice peut avoir besoin de beaucoup plus de force pour atteindre la même pression. Demandez la force nominale, la plage de travail recommandée et la pression maximale pour la matrice spécifique considérée. Vérifiez également comment la jauge est calibrée et si la presse est dotée d'une fonction d'arrêt mécanique ou de soulagement qui la protège des surcharges.
Taille de la tablette, profondeur de remplissage et plage d'outillage
La taille du comprimé utilisable dépend du diamètre de la filière, de la profondeur de remplissage, de l’épaisseur compacte et de la hauteur d’éjection. Une presse excellente pour les petites pastilles spectroscopiques peut ne pas avoir une profondeur de remplissage suffisante pour un corps vert en céramique épais. À l’inverse, une presse à grand format peut s’avérer peu pratique pour les petits échantillons si l’outillage et la jauge ne sont pas suffisamment sensibles. Vérifiez les tailles de matrice minimales et maximales, les formes de poinçons disponibles et si des outils personnalisés peuvent être fournis. Si l'application nécessite un diamètre spécifique ou une pièce rectangulaire, confirmez l'outillage avant de commander la presse.
Reproductibilité et contrôle de l'opérateur
Les presses manuelles dépendent de la technique de l'opérateur, la reproductibilité vient donc de réglages contrôlés et d'une pratique cohérente. Des butées positives, une jauge lisible, une minuterie de maintien et un mécanisme de déclenchement en douceur peuvent réduire les variations. Pour les travaux de contrôle qualité, la capacité d’enregistrer la force, la profondeur de remplissage et la durée du cycle peut être aussi importante que la charge maximale. Si de nombreux échantillons identiques sont nécessaires, une presse automatique ou semi-automatique peut être une meilleure solution, tandis qu'une presse manuelle est souvent préférée pour les recherches où l'échantillon change fréquemment. La question clé est de savoir si l’opérateur peut répéter le même cycle de manière suffisamment précise pour l’application.
Débit, ergonomie et maintenance
Le débit d'une presse manuelle est limité par le rythme de l'opérateur, le nombre d'échantillons et l'effort requis par cycle. Une presse confortable pour quelques pellets peut devenir fatiguante au fil d'une journée complète de travail répétitif. La hauteur de la poignée, l’espace sur le banc, le poids et la force nécessaire pour atteindre la charge de travail affectent tous la facilité d’utilisation. L'entretien doit être simple : des guides accessibles, des pièces d'usure remplaçables et des instructions de nettoyage claires. Les acheteurs doivent également se renseigner sur les poinçons de rechange, la disponibilité des matrices, les exigences de lubrification et la formation des opérateurs. Une presse bien documentée est plus facile à entretenir et plus sûre à utiliser tout au long de sa durée de vie.
Candidatures et conseils de sélection
Les presses à comprimés manuelles sont utilisées lorsque de petits compacts bien définis sont nécessaires pour des tests, des analyses ou un traitement ultérieur. En science des matériaux et en céramique, ils forment des corps verts pour les mesures de densité, les essais de frittage et les tests de propriétés. Dans le cadre de la recherche sur les batteries et les catalyseurs, ils préparent des pastilles de test dans des conditions contrôlées. Dans les laboratoires de spectroscopie et d'analyse, ils peuvent produire des disques transparents ou uniformes pour la mesure lorsque l'échantillon et la méthode sont adaptés. Ils sont également utiles pour l'enseignement et le développement de méthodes, car l'opérateur peut voir et ressentir comment le comportement de la poudre change en fonction de la charge, de la profondeur de remplissage et du séjour.
La sélection doit commencer par l'échantillon et le compact cible, et non par la plus grande force nominale disponible. Définissez le diamètre, l'épaisseur et la forme requis, puis estimez la pression nécessaire pour la poudre. Confirmez que la presse et l'outillage peuvent fournir cette pression en toute sécurité. Tenez compte du débit de poudre, de l’abrasivité, de la sensibilité à l’humidité et des besoins de nettoyage. Pour des échantillons occasionnels, une simple presse manuelle avec une jauge claire et un outillage interchangeable peut suffire. Pour les travaux répétitifs en laboratoire, un modèle hydraulique avec déclenchement contrôlé et indication de force stable peut être plus confortable. Pour une production en grand volume, une presse manuelle n’est généralement pas le bon choix ; les presses automatiques sont conçues à cet effet.
Foire aux questions
Chaque poudre peut-elle être pressée sur une presse à comprimés manuelle ?
Non. Les poudres fluides, déformables et correctement conditionnées sont plus faciles à presser. Les poudres abrasives dures augmentent l'usure des outils, les poudres collantes peuvent adhérer à la matrice et les poudres élastiques peuvent se fissurer après leur libération. Les matériaux fibreux ou de très faible densité peuvent nécessiter un liant, un lubrifiant ou une méthode de formage différente. Un petit essai est le meilleur moyen de confirmer si une poudre convient.
Comment savoir quelle force utiliser ?
Il n’existe pas de valeur de force unique qui fonctionne pour chaque poudre. Commencez avec une faible charge, augmentez progressivement et inspectez le compact après chaque changement. La cible est généralement la force la plus faible qui donne une résistance, une densité et une qualité de surface acceptables sans fissuration ni usure excessive. Enregistrez la lecture de la jauge et la taille de la matrice afin que le résultat puisse être répété. Restez toujours dans les classements de la presse et de l’outillage.
Pourquoi les pellets se fissurent-ils ou se bouchent-ils ?
Les fissures et le bouchage proviennent souvent d'air emprisonné, d'une libération rapide, d'une force excessive, d'une faible teneur en liant, d'une récupération élastique ou d'un frottement contre la paroi de la filière. Essayez une charge et une libération plus lentes, un maintien plus long, un meilleur conditionnement de la poudre ou un lubrifiant approprié. Si le problème persiste, réduisez la profondeur de remplissage ou vérifiez si la matrice et le poinçon sont correctement alignés et propres.
Une presse manuelle est-elle adaptée à la production ?
En général, non. Une presse à comprimés manuelle est la mieux adaptée à la recherche, à la préparation d’échantillons, au développement de méthodes et aux petits lots. Son rendement dépend de l'opérateur et peut varier d'un cycle à l'autre. La production nécessite généralement une presse automatique avec un remplissage constant, une force contrôlée et des cadences plus élevées.
Comment entretenir la presse et l’outillage ?
Nettoyez la matrice et les poinçons après chaque utilisation, séchez-les soigneusement et protégez les surfaces de travail des entailles et de la corrosion. Gardez la poussière abrasive hors des guides et du mécanisme de pression et lubrifiez uniquement là où le fabricant le recommande. Vérifiez régulièrement l’alignement, l’état de la jauge et les pièces d’usure. Suivez le manuel d'utilisation pour connaître les limites de charge, les produits de nettoyage et le stockage.
Où en savoir plus
Pour plus de détails sur le produit, les outils disponibles et les informations de fonctionnement, visitez le Page produit de la presse à comprimés manuelle. Une presse à comprimés manuelle est une idée simple exécutée avec précision : remplir une matrice, appliquer une charge contrôlée, relâcher soigneusement et inspecter le résultat. Lorsque la presse, l'outillage et la poudre sont correctement adaptés, cela reste un outil pratique pour les laboratoires qui ont besoin d'un compactage de poudre flexible et à petite échelle.
Produits associés
Contactez-nous
Notre équipe professionnelle vous répondra sous un jour ouvrable. N'hésitez pas à nous contacter !