
O que é uma prensa manual para comprimidos? Uma prensa de laboratório para preparação de pellets em pó
O que é uma prensa manual para comprimidos?
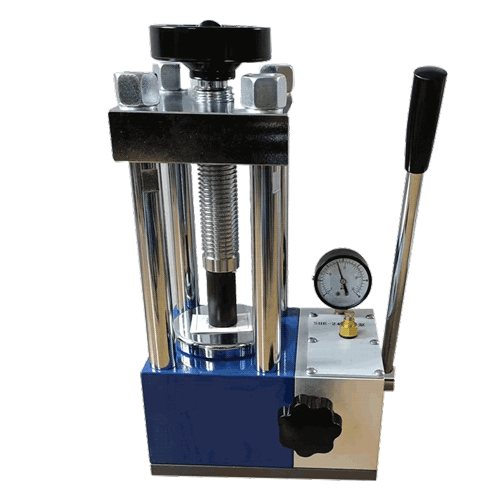
Do seu núcleo, um Prensa manual para comprimidos é um dispositivo de formação de prensa de laboratório que compacta o pó solto em um comprimido, pellet ou disco coeso. Ele é usado em pesquisa de materiais, cerâmica, desenvolvimento de baterias, espectroscopia e preparação de amostras em pequena escala quando um usuário precisa de uma amostra compacta e reproduzível em vez de uma produção de alto volume. Ao contrário de uma prensa rotativa automática, ela depende de um operador para preencher a matriz, aplicar pressão, segurar a carga e liberar o compacto. Isso o torna flexível para pequenos lotes, pós difíceis e mudanças frequentes no tamanho ou na composição da amostra.
A palavra manual descreve o princípio de funcionamento e não a falta de engenharia. Uma unidade típica combina uma estrutura estável, um conjunto guiado de punção e matriz, um mecanismo gerador de pressão e um meio de ler ou controlar a carga aplicada. O TENCAN A Prensa Manual para Comprimidos aparece na categoria de produtos de formação de prensas e a documentação do produto deve ser consultada para a configuração exata, ferramentas e limites operacionais. Como as prensas manuais podem diferir em mecanismo de força, tipo de medidor e formato da matriz, os compradores devem confirmar esses detalhes antes de selecionar um modelo.
Função central: do pó solto a um compacto coerente
Um pó não é um sólido no sentido usual. É uma coleção de partículas com vazios entre elas, e esses vazios podem ocupar uma grande parte do volume aparente. Quando uma prensa manual para comprimidos comprime o pó, o punção reduz o volume dentro da matriz. As partículas se reorganizam em um empacotamento mais denso, depois fraturam, deformam e pressionam umas contra as outras. O resultado é um compacto cuja densidade, resistência e qualidade superficial dependem do pó e de como a carga é aplicada.
A prensa não derrete, sinteriza ou transforma quimicamente o material como faria um forno. Ele cria um compacto verde, ou seja, um corpo moldado mantido unido por intertravamento mecânico, soldagem a frio e deformação de partículas. Esse compacto pode ser forte o suficiente para manuseio, medição ou processamento posterior, mas suas propriedades finais geralmente dependem de etapas posteriores, como sinterização, cura ou análise. Partículas finas, um aglutinante ou lubrificante adequado e umidade controlada podem melhorar a qualidade da compactação, enquanto pós muito duros, elásticos ou pegajosos podem exigir ferramentas ou condicionamento especiais.
Três condições de processo são mais importantes na prensagem manual: preparação do pó, enchimento da matriz e aplicação de carga. Uma prensa só pode compactar o que foi colocado na matriz, portanto os aglomerados devem ser quebrados e a amostra deve ser misturada de forma consistente. O preenchimento irregular produz gradientes de densidade, e esses gradientes podem levar a bordas fracas, rachaduras ou espessura inconsistente. A força aplicada, o tempo de permanência na carga máxima e a taxa de liberação influenciam a forma como o compacto responde quando a pressão é removida.
Como funciona o ciclo de prensagem
Etapa 1: Preparação do pó e enchimento da matriz
O ciclo começa antes que a alavanca, alavanca ou bomba seja tocada. O operador pesa ou mede a amostra, quebra os pedaços e condiciona o pó, se necessário. Para alguns materiais, uma pequena quantidade de lubrificante é misturada ou aplicada na parede da matriz para reduzir o atrito. O pó é então despejado na cavidade da matriz e nivelado para que a profundidade de preenchimento seja consistente. A profundidade de preenchimento é importante porque define a quantidade de material e o volume inicial; uma matriz cheia demais pode produzir um comprimido muito espesso ou denso, enquanto uma matriz cheia demais pode não desenvolver resistência suficiente.
Boas práticas de enchimento reduzem a segregação. Se partículas grossas e finas se separarem durante o vazamento, uma parte do comprimido poderá pressionar de forma diferente da outra. Bater suavemente na matriz ou usar um método de enchimento controlado pode ajudar, mas a vibração excessiva pode fazer com que partículas mais finas se acomodem no fundo. Em trabalhos de laboratório, é útil registrar a massa da amostra e a profundidade de preenchimento para que as mesmas condições possam ser repetidas posteriormente.
Etapa 2: compactação e permanência
Durante a compressão, o punção se move para dentro da matriz e o volume do pó diminui. O ar escapa pelas aberturas e poros, as partículas deslizam e se reorganizam e a carga começa a aumentar. À medida que a pressão aumenta, as partículas podem fraturar-se em fragmentos menores, deformar-se plasticamente ou deformar-se elasticamente. A deformação plástica ajuda a criar área de contato e ligação, enquanto a recuperação elástica pode fazer com que o compacto se expanda ligeiramente quando a carga é removida. Uma retenção curta na carga máxima, chamada pausa, dá ao material tempo para densificar e ajuda a reduzir o retorno elástico.
A operação manual requer mão firme. A carga deve ser aumentada suavemente e não em passos abruptos, porque uma força repentina pode reter o ar e criar fissuras internas. O operador também deve evitar exceder a capacidade nominal da prensa ou ferramental. Um manômetro ou indicador de força, se presente, fornece uma referência, mas a leitura deve ser interpretada tendo em mente a área da matriz. A mesma pressão manométrica aplicada a uma matriz pequena e a uma matriz grande produz tensões muito diferentes no pó.
Etapa 3: Liberação, Ejeção e Inspeção
Após a pausa, a carga é liberada lentamente. Uma liberação rápida pode permitir que a recuperação elástica ultrapasse a resistência do compacto, produzindo capeamento, laminação ou rachaduras nas bordas. O punção é então retirado e o compacto é ejetado. A ejeção deve ser suave e sustentada, pois um comprimido empurrado de maneira irregular pode ser danificado mesmo que tenha sido formado corretamente. Algumas matrizes usam um punção inferior ou placa de base que levanta o compacto; outros requerem remoção cuidadosa com o punção.
Segue-se a inspeção. O operador verifica massa, espessura, diâmetro, forma e aparência da superfície. Um comprimido com rachaduras, lascas ou superfície pulverulenta pode precisar de uma carga diferente, uma liberação mais lenta, mais lubrificante ou melhor condicionamento do pó. Se o compacto for muito macio, a causa pode ser força insuficiente, pouco tempo de permanência, má ligação das partículas ou profundidade de preenchimento muito baixa. Se for muito denso ou apresentar faixas escuras, a carga pode ser excessiva ou o pó pode estar retendo ar.
O que o operador controla
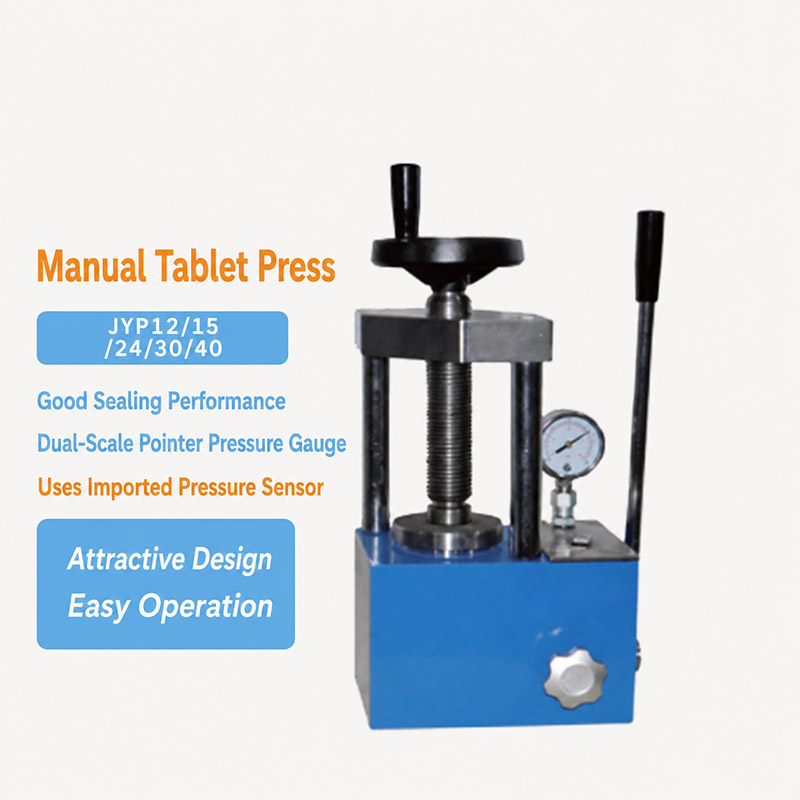
Quatro controles definem a maioria das execuções de prensagem manual: profundidade de preenchimento, força aplicada, tempo de permanência e taxa de liberação. A profundidade de preenchimento controla a quantidade de pó e a espessura final. A força aplicada controla a densidade e a resistência, dentro dos limites da prensa e das ferramentas. O tempo de espera permite que o compacto se estabilize sob carga. A taxa de liberação influencia se o compacto sobrevive à recuperação elástica. Operadores qualificados desenvolvem um ritmo consistente, mas as configurações escritas e os registros de amostras são mais confiáveis que a memória, especialmente quando várias pessoas compartilham o equipamento.
Tipos e configurações de prensas manuais para comprimidos
As prensas manuais para comprimidos são comumente agrupadas de acordo com a forma como geram força. Uma prensa assistida por alavanca ou alavanca utiliza vantagem mecânica, de modo que o operador pode aplicar uma carga substancial com um movimento de alça relativamente curto. Um volante ou prensa acionada por parafuso usa rotação para avançar o punção, o que pode fornecer controle preciso sobre o deslocamento e a espessura. Uma prensa de bomba manual hidráulica usa pressão de fluido para aumentar a força e pode incluir um medidor que facilita o monitoramento da carga. Cada estilo tem vantagens em termos de esforço, velocidade, força máxima e sensibilidade ao comportamento da pólvora.
O formato do ferramental é a segunda grande distinção. Uma puncionadeira única com matrizes intercambiáveis pode produzir formatos redondos, quadrados, retangulares ou personalizados, enquanto uma matriz de pellet dedicada é otimizada para um diâmetro ou um tipo de amostra. As matrizes divididas podem facilitar a ejeção e a limpeza, e as paredes polidas da matriz reduzem o atrito. A escolha certa depende da amostra, da geometria compacta necessária e do número de amostras por dia. Os compradores devem confirmar se o diâmetro da matriz, a profundidade de preenchimento e o formato do punção necessários são suportados pela estrutura da prensa e pela linha de ferramentas do fabricante.
Principais componentes e ferramentas
A estrutura e o sistema de guia mantêm o punção alinhado com a matriz. O desalinhamento pode danificar as ferramentas e produzir pastilhas com densidade irregular, portanto, uma estrutura rígida e uma guia suave são importantes mesmo em uma prensa manual. O conjunto de punção e matriz forma a cavidade e transfere força para o pó. Um manômetro ou leitura de força, quando fornecido, fornece ao operador uma referência para repetibilidade. Recursos de ejeção, como punção inferior ou placa de base, ajudam a remover o compacto sem danos. Uma proteção ou escudo protege o operador se um componente frágil da matriz ou compacto falhar sob carga.
O material da ferramenta e o acabamento também são importantes. O aço endurecido é comum para trabalhos gerais de laboratório, enquanto o aço inoxidável ou o metal duro podem ser preferidos para amostras abrasivas, corrosivas ou de alta pureza. O acabamento superficial afeta o atrito e a ejeção, e as folgas afetam o escape e o desgaste do ar. O diâmetro da matriz, a profundidade de preenchimento e a geometria do punção devem ser selecionados em conjunto e não de forma independente. Matrizes muito pequenas concentram a força em uma área pequena, enquanto matrizes grandes requerem mais força total para atingir a mesma pressão. A limpeza e o armazenamento também merecem atenção: os punções devem ser protegidos contra cortes, as matrizes devem ser secas após a limpeza e o mecanismo da prensa deve ser mantido livre de poeira abrasiva.
Principais indicadores de desempenho e critérios de seleção
Força de compressão e pressão
A classificação de força de uma prensa manual é um ponto de seleção primário, mas não deve ser lida isoladamente. A força é a carga total aplicada pelo punção, enquanto a pressão é a força dividida pela área da seção transversal compacta. Uma prensa com uma classificação de força modesta ainda pode atingir alta pressão em uma matriz pequena, e uma matriz grande pode precisar de muito mais força para atingir a mesma pressão. Solicite a classificação de força, a faixa de trabalho recomendada e a pressão máxima para a matriz específica que está sendo considerada. Confirme também como o medidor está calibrado e se a prensa possui parada mecânica ou recurso de alívio que a protege de sobrecarga.
Tamanho da pastilha, profundidade de preenchimento e faixa de ferramentas
O tamanho utilizável do comprimido depende do diâmetro da matriz, profundidade de preenchimento, espessura compacta e altura de ejeção. Uma prensa excelente para pellets espectroscópicos pequenos pode não ter profundidade de preenchimento suficiente para um corpo cerâmico verde espesso. Por outro lado, uma prensa de estrutura grande pode ser inconveniente para amostras pequenas se o ferramental e o medidor não forem sensíveis o suficiente. Verifique os tamanhos mínimo e máximo das matrizes, os formatos de punção disponíveis e se ferramentas personalizadas podem ser fornecidas. Caso a aplicação exija um diâmetro específico ou uma peça retangular, confirme o ferramental antes de solicitar a prensa.
Reprodutibilidade e controle do operador
As prensas manuais dependem da técnica do operador, portanto a reprodutibilidade vem de configurações controladas e prática consistente. Paradas positivas, um medidor legível, um temporizador de permanência e um mecanismo de liberação suave podem reduzir a variação. Para trabalhos de controle de qualidade, a capacidade de registrar a força, a profundidade de enchimento e o tempo de ciclo pode ser tão importante quanto a carga máxima. Se forem necessárias muitas amostras idênticas, uma prensa automática ou semiautomática pode ser uma opção melhor, enquanto uma prensa manual é frequentemente preferida para pesquisas onde a amostra muda frequentemente. A questão principal é se o operador pode repetir o mesmo ciclo com precisão suficiente para a aplicação.
Rendimento, Ergonomia e Manutenção
A produtividade em uma prensa manual é limitada pelo ritmo do operador, pelo número de amostras e pelo esforço necessário por ciclo. Uma prensa que seja confortável para alguns pellets pode tornar-se cansativa durante um dia inteiro de trabalho repetitivo. A altura do punho, o espaço da bancada, o peso e a força necessária para atingir a carga de trabalho afetam a usabilidade. A manutenção deve ser simples: guias acessíveis, peças de desgaste substituíveis e instruções de limpeza claras. Os compradores também devem perguntar sobre punções sobressalentes, disponibilidade de matrizes, requisitos de lubrificação e treinamento do operador. Uma impressora bem documentada é mais fácil de manter e mais segura de usar durante sua vida útil.
Candidaturas e Assessoria de Seleção
As prensas manuais de comprimidos são usadas onde são necessários compactos pequenos e bem definidos para testes, análises ou processamento adicional. Na ciência dos materiais e na cerâmica, eles formam corpos verdes para medições de densidade, testes de sinterização e testes de propriedades. Na pesquisa de baterias e catalisadores, eles preparam pellets de teste sob condições controladas. Em espectroscopia e laboratórios analíticos, podem produzir discos transparentes ou uniformes para medição quando a amostra e o método são adequados. Eles também são úteis no ensino e no desenvolvimento de métodos porque o operador pode ver e sentir como o comportamento do pó muda com a carga, profundidade de enchimento e permanência.
A seleção deve começar com a amostra e o alvo compacto, e não com a maior classificação de força disponível. Defina o diâmetro, a espessura e o formato necessários e, em seguida, estime a pressão necessária para o pó. Confirme se a prensa e as ferramentas podem fornecer essa pressão com segurança. Considere o fluxo do pó, a abrasividade, a sensibilidade à umidade e as necessidades de limpeza. Para amostras ocasionais, uma prensa manual simples com um medidor claro e ferramentas intercambiáveis pode ser suficiente. Para trabalhos laboratoriais repetitivos, um modelo hidráulico com liberação controlada e indicação de força estável pode ser mais confortável. Para produção de alto volume, uma prensa manual geralmente não é a escolha certa; prensas automáticas são projetadas para essa função.
Perguntas frequentes
Todo pó pode ser prensado em uma prensa manual para comprimidos?
Não. Pós de fluxo livre, deformáveis e adequadamente condicionados são mais fáceis de prensar. Os pós abrasivos duros aumentam o desgaste da ferramenta, os pós pegajosos podem aderir à matriz e os pós elásticos podem rachar após a liberação. Materiais fibrosos ou de densidade muito baixa podem precisar de um aglutinante, lubrificante ou um método de formação diferente. Um pequeno teste é a melhor maneira de confirmar se um pó é adequado.
Como posso saber quanta força devo usar?
Não existe um valor de força único que funcione para todos os pós. Comece com carga baixa, aumente gradualmente e inspecione o compacto após cada troca. O alvo geralmente é a força mais baixa que proporciona resistência, densidade e qualidade de superfície aceitáveis, sem rachaduras ou desgaste excessivo. Registre a leitura do medidor e o tamanho da matriz para que o resultado possa ser repetido. Fique sempre dentro das classificações de prensas e ferramentas.
Por que os pellets racham ou tampam?
Rachaduras e nivelamento geralmente resultam de ar preso, liberação rápida, força excessiva, baixo teor de ligante, recuperação elástica ou fricção contra a parede da matriz. Experimente uma carga e liberação mais lenta, uma permanência mais longa, melhor condicionamento do pó ou um lubrificante adequado. Se o problema persistir, reduza a profundidade de preenchimento ou verifique se a matriz e o punção estão devidamente alinhados e limpos.
Uma prensa manual é adequada para produção?
Geralmente, não. Uma prensa manual de comprimidos é mais adequada para pesquisa, preparação de amostras, desenvolvimento de métodos e pequenos lotes. Sua produção depende do operador e pode variar de ciclo para ciclo. A produção geralmente requer uma prensa automática com enchimento consistente, força controlada e taxas de ciclo mais altas.
Como a prensa e as ferramentas devem ser mantidas?
Limpe a matriz e os punções após cada uso, seque-os completamente e proteja as superfícies de trabalho contra cortes e corrosão. Mantenha a poeira abrasiva longe das guias e do mecanismo de pressão e lubrifique somente onde o fabricante recomenda. Verifique regularmente o alinhamento, a condição do medidor e as peças de desgaste. Siga o manual de operação para limites de carga, agentes de limpeza e armazenamento.
Onde aprender mais
Para obter detalhes do produto, ferramentas disponíveis e informações operacionais, visite o Página de produto da prensa manual para comprimidos. Uma prensa manual para comprimidos é uma ideia simples executada com precisão: preencher uma matriz, aplicar uma carga controlada, liberar com cuidado e inspecionar o resultado. Quando a prensa, as ferramentas e o pó são combinados corretamente, ela continua sendo uma ferramenta prática para laboratórios que precisam de compactação de pó flexível e em pequena escala.
Produtos relacionados
Entre em contato
Nossa equipe profissional responderá em até um dia útil. Fique à vontade para entrar em contato conosco!