
Что такое ручной таблеточный пресс? Лабораторный пресс для приготовления порошковых гранул
Что такое ручной таблеточный пресс?
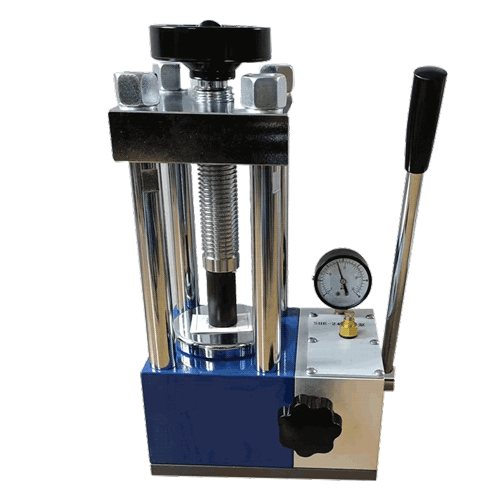
По своей сути, Ручной таблеточный пресс представляет собой лабораторное устройство для прессования, которое уплотняет сыпучий порошок в связную таблетку, гранулу или диск. Он используется в исследованиях материалов, керамике, разработке аккумуляторов, спектроскопии и мелкосерийной пробоподготовке, когда пользователю нужен компактный, воспроизводимый образец, а не крупносерийное производство. В отличие от автоматического ротационного пресса, здесь оператор заполняет матрицу, оказывает давление, удерживает нагрузку и освобождает прессовку. Это делает его гибким для небольших партий, сложных порошков и частых изменений размера или состава пробы.
Слово «руководство» описывает принцип работы, а не недостаток техники. Типичный блок сочетает в себе устойчивую раму, направляющий пуансон и штамп, механизм создания давления и средство считывания или контроля приложенной нагрузки. TENCAN Ручной таблеточный пресс появляется в категории продуктов для штамповки, и его точную конфигурацию, инструменты и эксплуатационные ограничения следует сверять с документацией на него. Поскольку ручные прессы могут различаться по силовому механизму, типу калибра и формату матрицы, покупатели должны подтвердить эти детали, прежде чем выбирать модель.
Основная функция: от рассыпчатой пудры к плотной компактной упаковке
Порошок не является твердым веществом в обычном понимании. Это совокупность частиц с пустотами между ними, и эти пустоты могут занимать большую часть кажущегося объема. Когда ручной таблеточный пресс сжимает порошок, пуансон уменьшает объем внутри матрицы. Частицы перестраиваются в более плотную упаковку, затем разрушаются, деформируются и прижимаются друг к другу. В результате получается прессовка, плотность, прочность и качество поверхности которой зависят от порошка и способа приложения нагрузки.
Пресс не плавит, не спекает и не преобразует химически материал так, как это делает печь. Он создает зеленую прессовку, то есть сформированное тело, скрепленное механическим соединением, холодной сваркой и деформацией частиц. Эта прессовка может быть достаточно прочной для манипулирования, измерения или дальнейшей обработки, но ее окончательные свойства обычно зависят от последующих этапов, таких как спекание, отверждение или анализ. Мелкие частицы, подходящее связующее или смазочное вещество и контролируемая влажность могут улучшить качество прессования, в то время как очень твердые, эластичные или липкие порошки могут потребовать специальной оснастки или кондиционирования.
При ручном прессовании наибольшее значение имеют три технологических условия: подготовка порошка, заполнение матрицы и приложение нагрузки. Пресс может спрессовать только то, что было помещено в матрицу, поэтому агломераты следует разбить и тщательно перемешать образец. Неравномерное заполнение приводит к градиентам плотности, и эти градиенты могут привести к появлению слабых краев, трещин или непостоянной толщины. Приложенное усилие, время выдержки при максимальной нагрузке и скорость освобождения — все это влияет на реакцию компакта при снятии давления.
Как работает цикл прессования
Шаг 1: Подготовка порошка и заполнение матрицы
Цикл начинается до прикосновения к ручке, рычагу или насосу. Оператор взвешивает или измеряет образец, разбивает комки и при необходимости кондиционирует порошок. Для некоторых материалов небольшое количество смазки добавляется или наносится на стенку матрицы для уменьшения трения. Затем порошок засыпают в полость матрицы и выравнивают так, чтобы глубина заполнения была постоянной. Глубина заполнения важна, поскольку она определяет количество материала и начальный объем; переполненная матрица может дать таблетку слишком толстой или слишком плотной, а недостаточно заполненная матрица может не развить достаточную прочность.
Хорошая практика наполнения уменьшает сегрегацию. Если во время заливки крупные и мелкие частицы разделяются, одна часть таблетки может прижиматься не так, как другая. Осторожное постукивание по матрице или использование метода контролируемого заполнения может помочь, но чрезмерная вибрация может привести к оседанию более мелких частиц на дне. В лабораторных работах полезно записывать массу образца и глубину заполнения, чтобы впоследствии можно было повторить те же условия.
Шаг 2: Сжатие и задержка
Во время сжатия пуансон перемещается в матрицу и объем порошка уменьшается. Воздух выходит через зазоры и поры, частицы скользят и перестраиваются, и нагрузка начинает накапливаться. При повышении давления частицы могут дробиться на более мелкие фрагменты, пластически деформироваться или упруго деформироваться. Пластическая деформация помогает создать зону контакта и сцепление, а упругое восстановление может привести к небольшому расширению прессовки при снятии нагрузки. Короткое удержание при максимальной нагрузке, называемое выдержкой, дает материалу время уплотниться и помогает уменьшить упругость.
Ручное управление требует твердой руки. Нагрузку следует увеличивать плавно, а не резкими шагами, поскольку внезапная сила может привести к захвату воздуха и образованию внутренних трещин. Оператору также следует избегать превышения номинальной мощности пресса или оснастки. Манометр или индикатор силы, если они есть, служат ориентиром, но показания следует интерпретировать с учетом площади матрицы. Одно и то же манометрическое давление, приложенное к маленькой и большой матрице, создает в порошке совершенно разные напряжения.
Шаг 3: Выпуск, выброс и проверка
После выдержки нагрузка медленно сбрасывается. Быстрое освобождение может позволить эластичному восстановлению превысить прочность прессовки, вызывая образование утолщений, расслоений или трещин по краям. Затем пуансон вынимается и прессовка выбрасывается. Выброс должен быть плавным и поддерживаемым, поскольку таблетка, вытолкнутая неравномерно, может быть повреждена, даже если она была правильно сформирована. В некоторых штампах используется нижний пуансон или опорная пластина, которая поднимает прессовку; другие требуют осторожного удаления с помощью перфоратора.
Далее следует осмотр. Оператор проверяет массу, толщину, диаметр, форму и внешний вид поверхности. Таблетке с трещинами, сколами или порошкообразной поверхностью может потребоваться другая загрузка, более медленное высвобождение, большее количество смазки или лучшее кондиционирование порошка. Если прессовка слишком мягкая, причиной может быть недостаточное усилие, слишком малая выдержка, плохое сцепление частиц или слишком малая глубина заполнения. Если он слишком плотный или имеет темные полосы, возможно, нагрузка чрезмерна или порошок задерживает воздух.
Что контролирует оператор
Четыре элемента управления определяют большинство операций ручного прессования: глубину заполнения, приложенное усилие, время выдержки и скорость отпускания. Глубина заполнения контролирует количество порошка и конечную толщину. Приложенная сила контролирует плотность и прочность в пределах пресса и оснастки. Время выдержки позволяет компакту стабилизироваться под нагрузкой. Скорость освобождения влияет на то, выдержит ли прессовка упругое восстановление. Квалифицированные операторы вырабатывают постоянный ритм, но письменные настройки и образцы записей более надежны, чем память, особенно когда оборудование используют несколько человек.
Типы и конфигурации ручных таблеточных прессов
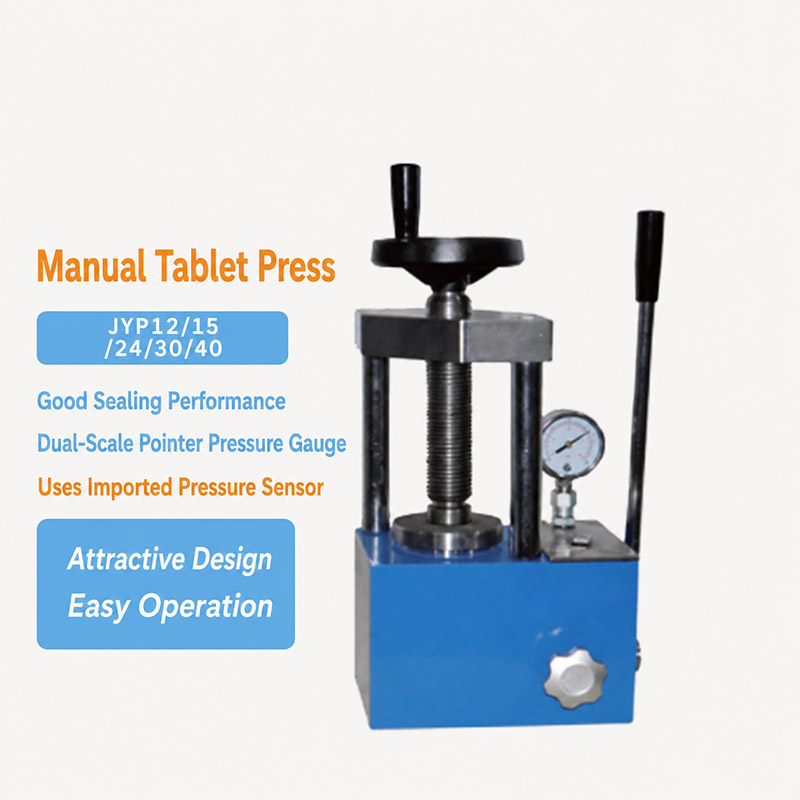
Ручные таблеточные прессы обычно группируются по способу создания силы. Пресс с рычагом или рычагом использует механическое преимущество, поэтому оператор может приложить значительную нагрузку при относительно коротком движении ручки. Пресс с маховиком или винтовым приводом использует вращение для продвижения пуансона, что может обеспечить точный контроль над перемещением и толщиной. Гидравлический пресс с ручным насосом использует давление жидкости для создания силы и может включать в себя манометр, который облегчает контроль нагрузки. Каждый стиль имеет компромисс между усилием, скоростью, максимальной силой и чувствительностью к поведению порошка.
Формат инструмента — второе важное отличие. Однопуансонный пресс со сменными штампами может производить образцы круглой, квадратной, прямоугольной или нестандартной формы, а специальный штамп для гранул оптимизирован для образцов одного диаметра или одного типа. Разъемные матрицы облегчают извлечение и очистку, а полированные стенки матрицы уменьшают трение. Правильный выбор зависит от образца, требуемой компактной геометрии и количества образцов в день. Покупатели должны подтвердить, что необходимый им диаметр матрицы, глубина заполнения и форма пуансона поддерживаются рамой пресса и набором инструментов производителя.
Ключевые компоненты и инструменты
Рама и система направляющих удерживают пуансон на одном уровне с матрицей. Несоосность может привести к повреждению оснастки и получению таблеток с неравномерной плотностью, поэтому жесткая рама и гладкая направляющая важны даже для ручного пресса. Пуансон и матрица образуют полость и передают силу порошку. Манометр или показания силы, если они имеются, дают оператору контрольную информацию о повторяемости. Функции выталкивания, такие как нижний пуансон или опорная пластина, помогают извлечь компакт-диск без повреждений. Защитное ограждение или щиток защищают оператора, если хрупкая прессовка или компонент матрицы выйдет из строя под нагрузкой.
Материал инструмента и отделка также имеют значение. Закаленная сталь обычно используется для общих лабораторных работ, тогда как нержавеющая сталь или карбид могут быть предпочтительными для абразивных, коррозийных или высокочистых образцов. Обработка поверхности влияет на трение и выброс, а зазоры влияют на выход воздуха и износ. Диаметр матрицы, глубину заполнения и геометрию пуансона следует выбирать вместе, а не по отдельности. Очень маленькие штампы концентрируют силу на небольшой площади, тогда как большие штампы требуют большей общей силы для достижения того же давления. Очистка и хранение также заслуживают внимания: пуансоны следует беречь от вмятин, матрицы после чистки просушить, а прессовый механизм следует беречь от абразивной пыли.
Ключевые показатели эффективности и критерии отбора
Сила сжатия и давление
Сила ручного пресса является основным критерием выбора, но ее не следует рассматривать отдельно. Сила — это общая нагрузка, приложенная пуансоном, а давление — это сила, деленная на площадь поперечного сечения компакта. Пресс со скромным усилием все же может достигать высокого давления в маленькой матрице, а большой матрице может потребоваться гораздо большее усилие для достижения того же давления. Запросите номинальное усилие, рекомендуемый рабочий диапазон и максимальное давление для конкретной рассматриваемой матрицы. Также проверьте, как откалиброван манометр и имеет ли пресс механический стопор или функцию разгрузки, защищающую его от перегрузки.
Размер таблетки, глубина заполнения и диапазон инструментов
Используемый размер таблетки зависит от диаметра матрицы, глубины наполнения, толщины компакта и высоты выброса. Пресс, который отлично подходит для небольших спектроскопических гранул, может не иметь достаточной глубины заполнения для толстого керамического корпуса. И наоборот, пресс с большой рамой может оказаться неудобным для крошечных образцов, если инструмент и калибр недостаточно чувствительны. Проверьте минимальный и максимальный размеры матрицы, доступные формы пуансонов и возможность поставки специального инструмента. Если для применения требуется деталь определенного диаметра или прямоугольной формы, перед заказом пресса подтвердите выбор оснастки.
Воспроизводимость и контроль оператора
Ручные прессы зависят от техники оператора, поэтому воспроизводимость достигается за счет контролируемых настроек и последовательной практики. Положительные упоры, читаемый датчик, таймер задержки и механизм плавного освобождения могут уменьшить отклонения. Для работы по контролю качества возможность регистрации усилия, глубины заполнения и времени цикла может быть так же важна, как и максимальная нагрузка. Если требуется много одинаковых образцов, лучше подойдет автоматический или полуавтоматический пресс, тогда как ручной пресс часто предпочтительнее для исследований, где образцы часто меняются. Ключевой вопрос заключается в том, сможет ли оператор повторить один и тот же цикл достаточно точно для конкретного применения.
Пропускная способность, эргономика и обслуживание
Производительность ручного пресса ограничена темпом работы оператора, количеством образцов и усилием, необходимым за цикл. Пресс, рассчитанный на несколько гранул, может утомиться за целый день однообразной работы. Высота ручки, пространство на скамейке, вес и усилие, необходимое для достижения рабочей нагрузки, — все это влияет на удобство использования. Техническое обслуживание должно быть простым: доступные направляющие, сменные изнашиваемые детали и четкие инструкции по очистке. Покупателям также следует узнать о запасных пуансонах, наличии штампов, требованиях к смазке и обучении операторов. Печатную машину с хорошей документацией легче обслуживать и безопаснее использовать в течение всего срока службы.
Применение и советы по выбору
Ручные таблеточные прессы используются там, где для тестирования, анализа или дальнейшей обработки необходимы небольшие, четко определенные прессы. В материаловедении и керамике они формируют сырые изделия для измерения плотности, испытаний на спекание и испытаний свойств. При исследовании аккумуляторов и катализаторов они готовят тестовые таблетки в контролируемых условиях. В спектроскопических и аналитических лабораториях они могут изготавливать прозрачные или однородные диски для измерений, если образец и метод подходят. Они также полезны при обучении и разработке методов, поскольку оператор может видеть и чувствовать, как поведение порошка меняется в зависимости от нагрузки, глубины заполнения и выдержки.
Выбор следует начинать с образца и целевого компакта, а не с максимально возможного номинального усилия. Определите необходимый диаметр, толщину и форму, а затем оцените давление, необходимое для порошка. Убедитесь, что пресс и инструменты могут безопасно обеспечить это давление. Учитывайте текучесть порошка, абразивность, чувствительность к влаге и необходимость очистки. Для единичных образцов может быть достаточно простого ручного пресса с четким калибром и сменными инструментами. Для повторяющихся лабораторных работ более удобной может оказаться гидравлическая модель с контролируемым выпуском и стабильной индикацией силы. Для крупносерийного производства ручной пресс обычно не лучший выбор; автоматические прессы предназначены для этой цели.
Часто задаваемые вопросы
Можно ли прессовать любой порошок на ручном таблетировочном прессе?
Нет. Легкосыпучие, деформируемые и правильно кондиционированные порошки легче прессовать. Твердые абразивные порошки увеличивают износ инструмента, липкие порошки могут прилипать к штампу, а эластичные порошки могут треснуть после отпуска. Волокнистые материалы или материалы с очень низкой плотностью могут нуждаться в связующем, смазочном материале или другом методе формования. Небольшое испытание — лучший способ подтвердить, подходит ли порошок.
Как узнать, какую силу применить?
Не существует единого значения силы, подходящего для каждого порошка. Начните с низкой нагрузки, постепенно увеличивайте ее и проверяйте компактную машину после каждой замены. Целью обычно является наименьшее усилие, обеспечивающее приемлемую прочность, плотность и качество поверхности без растрескивания или чрезмерного износа. Запишите показания манометра и размер матрицы, чтобы результат можно было повторить. Всегда оставайтесь в пределах рейтингов прессов и оснастки.
Почему пеллеты трескаются или покрываются пленкой?
Растрескивание и закупорка часто происходят из-за захваченного воздуха, быстрого освобождения, чрезмерной силы, низкого содержания связующего, упругого восстановления или трения о стенку матрицы. Попробуйте более медленную загрузку и отпускание, более длительную выдержку, лучшее кондиционирование порошка или подходящую смазку. Если проблема не устранена, уменьшите глубину заполнения или проверьте, правильно ли выровнены и чисты матрица и пуансон.
Подходит ли для производства ручной пресс?
В общем, нет. Ручной таблеточный пресс лучше всего подходит для исследований, подготовки проб, разработки методов и небольших партий. Его выход зависит от оператора и может меняться от цикла к циклу. Для производства обычно требуется автоматический пресс с постоянным наполнением, контролируемым усилием и более высокой скоростью цикла.
Как следует обслуживать пресс и оснастку?
После каждого использования очищайте матрицу и пуансоны, тщательно их сушите, защищайте рабочие поверхности от вмятин и коррозии. Не допускайте попадания абразивной пыли в направляющие и прижимной механизм и смазывайте только там, где рекомендует производитель. Регулярно проверяйте соосность, состояние манометров и изнашиваемые детали. Соблюдайте в руководстве по эксплуатации ограничения по загрузке, чистящим средствам и условиям хранения.
Где узнать больше
Для получения подробной информации о продукте, доступных инструментах и информации по эксплуатации посетите Страница продукта с ручным таблеточным прессом. Ручной таблеточный пресс — это простая идея, реализованная с точностью: заполните матрицу, приложите контролируемую нагрузку, осторожно отпустите и проверьте результат. При правильном подборе пресса, оснастки и порошка он остается практичным инструментом для лабораторий, которым требуется гибкое компактирование порошка в небольших масштабах.
Похожие продукты
Свяжитесь с нами
Наша профессиональная команда ответит вам в течение одного рабочего дня. Пожалуйста, обращайтесь к нам в любое время!