
O que é um alimentador a vácuo? Um dispositivo de transporte pneumático para transferência de pó a granel
O que é um alimentador a vácuo?
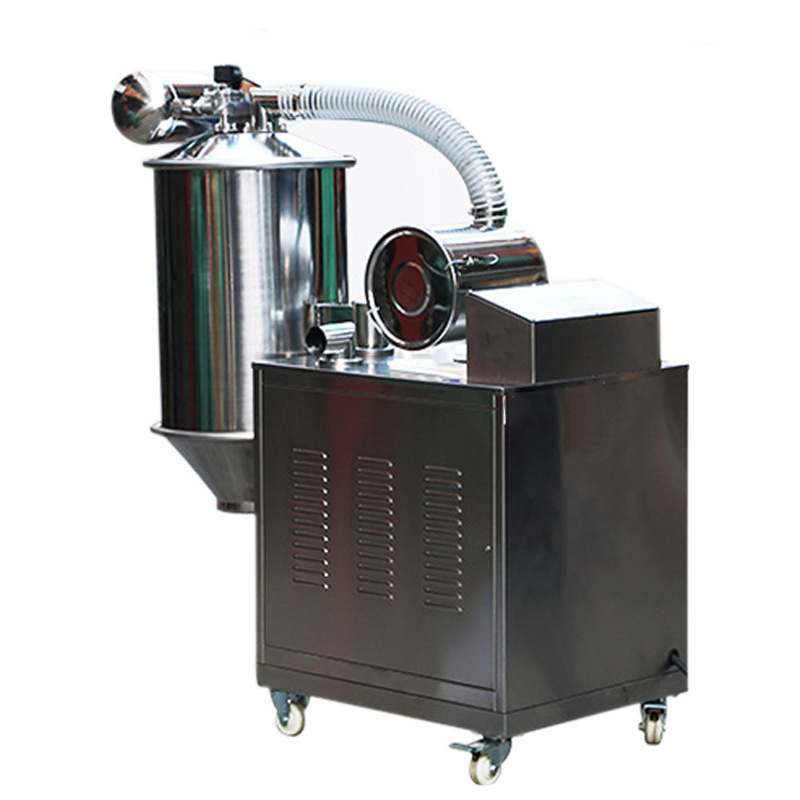
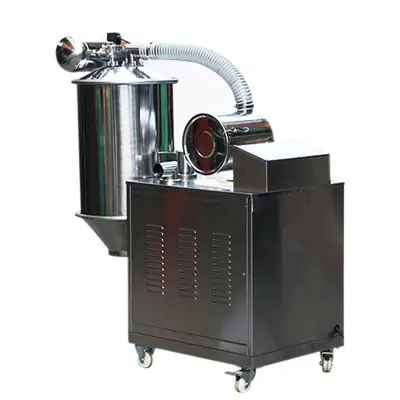
Do ponto de vista prático, um alimentador a vácuo é um dispositivo de transporte pneumático que utiliza pressão negativa – sucção – para coletar pó a granel, grânulos ou pequenas partículas sólidas de um local e descarregá-los em outro. No processamento de pó, laboratórios e ambientes de produção, ele é usado para mover o material através de um caminho fechado, em vez de escavação manual ou transporte aberto. O objetivo não é triturar, misturar ou classificar o material, mas transferi-lo de forma limpa, controlada e com liberação limitada de poeira. Um alimentador a vácuo, portanto, fica entre um ponto de abastecimento e um recipiente receptor, atuando como um elo em um sistema maior de manuseio de pó. Ele pode ser configurado como uma unidade independente ou integrado a misturadores, moinhos, peneiras, secadores, prensas de comprimidos e outros equipamentos de processo. Seu valor vem da combinação de transporte com contenção: o material é aspirado para um bocal coletor, transportado por uma mangueira ou tubo, separado do ar em um receptor e liberado por uma válvula de descarga. Para os leitores que comparam equipamentos, o ponto principal é que um alimentador a vácuo é uma solução de transferência, não uma máquina de redução de tamanho de partículas. Mais detalhes sobre o TENCAN alimentador a vácuo estão disponíveis em a página do produto.
Função central e princípio de funcionamento
A tarefa básica de transferência
Um alimentador a vácuo altera a localização e o estado de manuseio de um material, e não sua forma física ou química. No início de um ciclo, o material pode estar em um saco, tambor, tremonha, recipiente ao nível do chão ou recipiente de processo. No final, espera-se que chegue a uma tremonha de recepção, reator, misturador, moinho, peneira ou linha de embalagem com o mínimo possível de derramamento e poeira no ar. O estado de entrada é, portanto, um sólido solto em um ponto da planta; o estado de saída é o mesmo volume sólido entregue a outro ponto sob condições controladas. Essa distinção é importante ao especificar um sistema. Um alimentador a vácuo não é selecionado principalmente por sua capacidade de reduzir o tamanho das partículas, misturar ingredientes ou alterar a temperatura. Ele é selecionado para coleta confiável, transporte fechado e descarga controlada. Em uma instalação bem projetada, o alimentador torna-se parte de uma sequência repetível de fluxo de material: conecta-se à fonte, puxa o material para a linha de transporte, separa-o do ar de transporte, descarrega-o no destino e reinicia para o próximo lote ou continua em um ciclo controlado.
Como a pressão negativa cria fluxo de material
O princípio de funcionamento baseia-se numa diferença de pressão. Uma fonte de vácuo – normalmente uma bomba de vácuo, soprador ou ejetor pneumático, dependendo do projeto – remove o ar do recipiente receptor. Isto cria uma zona de pressão mais baixa dentro do receptor e da linha de transporte conectada. Como o ponto de captação está a uma pressão mais alta, o ar corre em direção ao receptor e a corrente de ar em movimento arrasta o pó ou grânulos no bocal de coleta. A mistura de ar e material viaja através de uma mangueira ou tubo até o receptor. Dentro do receptor, o ar desacelera e muda de direção, permitindo que o material caia da corrente de ar. Um filtro ou elemento de separação evita que partículas finas sejam transportadas em direção à fonte de vácuo, enquanto um dispositivo de descarga libera o material coletado no destino. Muitos sistemas funcionam em lotes: a sucção aspira o material, o fluxo é interrompido, o receptor é ventilado ou o vácuo é liberado e a válvula de descarga se abre. Outros sistemas utilizam ciclos sequenciados ou arranjos contínuos. A sequência exata afeta o rendimento, a degradação do material e a facilidade com que a unidade pode ser integrada às etapas existentes do processo.
Parâmetros de processo que moldam o desempenho
Vários parâmetros determinam se um alimentador a vácuo funciona sem problemas ou desenvolve problemas como linhas bloqueadas, descarga incompleta ou excesso de poeira. A primeira é a condição de pickup. Um bocal coletor muito pequeno pode restringir o fluxo, enquanto um bocal mal posicionado pode aspirar muito ar e pouco material. A segunda é a velocidade do ar. Deve ser alto o suficiente para manter as partículas suspensas na linha, mas uma velocidade desnecessariamente alta pode causar desgaste, quebra de partículas e carregamento do filtro. O terceiro é o próprio material: a densidade aparente, a distribuição do tamanho das partículas, a forma, o teor de umidade, a coesão e a tendência de gerar carga estática influenciam a facilidade com que ele pode ser transportado. Pós finos e leves podem permanecer no ar e desafiar o filtro; grânulos densos ou abrasivos podem exigir linhas mais robustas e velocidades mais lentas. O comprimento da linha, a elevação vertical, as curvas e o sincronismo das válvulas também são importantes. Um percurso curto e direto com poucas curvas é mais fácil de transmitir do que um percurso longo com múltiplas mudanças de direção. Finalmente, a sequência de descarga deve corresponder ao processo de recebimento. Se o destino não puder aceitar material continuamente, o alimentador poderá precisar de tempo de lote e controles de nível, em vez de um simples comando liga/desliga.
Componentes principais e tecnologias-chave
Fonte de vácuo e controle de ar
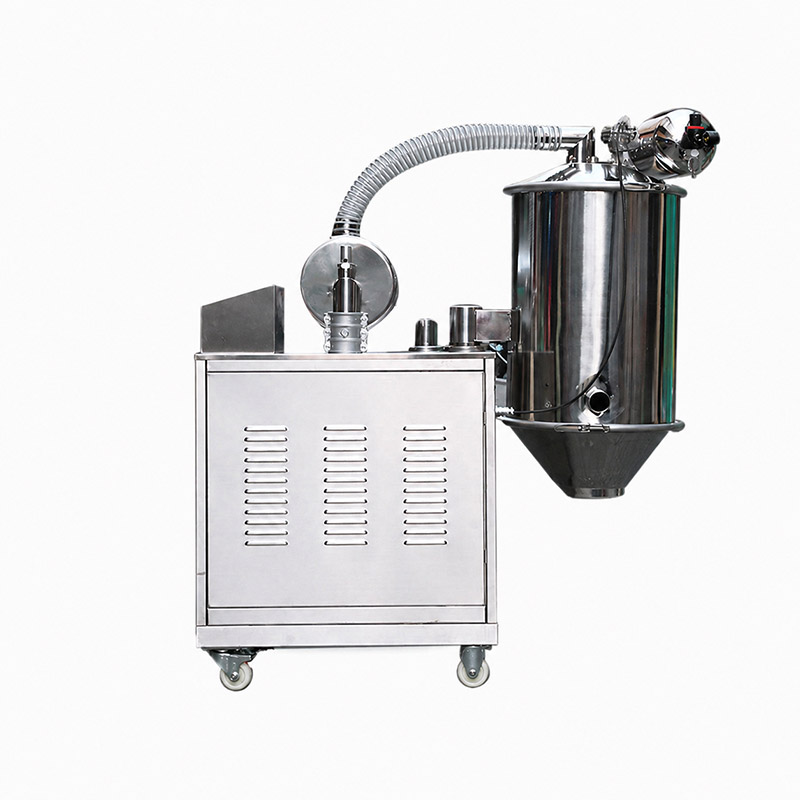
Projetos típicos de alimentadores a vácuo incluem uma fonte de vácuo, válvulas de controle de ar, um receptor, uma seção de filtração ou separação, um mecanismo de descarga e uma linha de transporte com uma interface de coleta. A fonte de vácuo fornece a diferença de pressão que impulsiona o transporte. A escolha entre os estilos de bomba, soprador e ejetor depende do nível de vácuo necessário, do ciclo de trabalho, dos utilitários disponíveis e de considerações sobre ruído ou manutenção. As válvulas de controle de ar determinam quando a sucção é aplicada, quando o receptor é ventilado e quando a descarga pode ocorrer. O tempo destas ações é fundamental para uma operação estável: se a sucção permanecer ligada enquanto a válvula de descarga estiver aberta, o material poderá não ser liberado de forma limpa; se a ventilação for insuficiente, o próximo ciclo poderá começar contra vácuo residual. Os controles podem ser temporizadores eletromecânicos simples ou sistemas programáveis mais flexíveis. A importante questão de seleção não é simplesmente quanto vácuo está disponível, mas se a sequência de controle de ar pode ser ajustada ao material e ao processo. Uma sequência bem combinada reduz o risco de bloqueio, melhora a repetibilidade da descarga e facilita o ajuste do alimentador após a instalação.
Receptor, Filtragem e Descarga
O receptor é o local onde termina o transporte e começa a separação. Seu volume deve ser grande o suficiente para aceitar o lote pretendido sem forçar o material para dentro do filtro, mas não tão grande que a descarga se torne lenta ou a limpeza se torne difícil. Dentro do receptor, a mistura ar-material deve desacelerar o suficiente para que as partículas caiam em direção à saída. O filtro protege a fonte de vácuo e o local de trabalho, capturando partículas finas que de outra forma passariam. A escolha do filtro depende do tamanho das partículas, carga de poeira, umidade e método de limpeza. Um filtro muito grosso pode permitir a passagem de partículas finas; um que seja muito fino ou mal limpo pode criar uma queda de pressão e reduzir o desempenho do transporte. A descarga pode ser obtida com válvula rotativa, válvula de retenção, comporta deslizante ou outro mecanismo, dependendo do nível de contenção e do processo de recebimento. A interface de descarga deve corresponder ao destino: um misturador pode precisar de uma conexão selada, um tambor pode precisar de enchimento livre de poeira e um reator pode precisar de compatibilidade com gás inerte. Em todos os casos, a cadeia receptor-filtro-descarga deve ser avaliada como um sistema e não como partes independentes.
Linha de transporte e interface de coleta
A linha de transporte liga o ponto de coleta ao receptor e seu layout muitas vezes determina se um alimentador a vácuo pode ser instalado sem grandes alterações na planta. Mangueiras flexíveis são úteis onde o ponto de coleta se move ou onde o equipamento precisa ser reposicionado, enquanto tubos rígidos podem ser preferidos para longos percursos, alta resistência ao desgaste ou instalações permanentes. As curvas devem ser minimizadas porque cada curva adiciona perda de pressão e se torna um local potencial para acúmulo de material. A interface de captação é igualmente importante. Pode ser uma varinha, uma lança, um funil, uma conexão de despejo de saco ou um adaptador personalizado projetado para retirar material de um recipiente específico. A interface deve permitir que o material entre no fluxo de ar sem criar zonas mortas, vazamento excessivo de ar ou exposição do operador à poeira. Em algumas aplicações, uma varinha de sucção é movida manualmente de saco para saco; em outros, um coletor fixo é instalado sob uma tremonha ou na saída de uma máquina de processo. A escolha certa depende da frequência com que a fonte muda, de quanto envolvimento do operador é aceitável e de quanta contenção o material requer. Estes detalhes práticos são muitas vezes mais importantes do que uma única especificação de título.
Principais indicadores de desempenho e critérios de seleção
Propriedades de rendimento e materiais
Os usuários geralmente pedem um único valor de rendimento, mas a capacidade do alimentador a vácuo só é significativa quando está vinculada ao material e à rota. O rendimento depende da densidade aparente, tamanho da partícula, fluidez, velocidade do ar, diâmetro da linha, distância, elevação e tempo de ciclo permitido. Um alimentador classificado para grânulos de fluxo livre pode se comportar de maneira muito diferente com um pó micronizado coeso ou um material úmido que tende a formar pontes. Ao comparar opções, solicite uma capacidade nominal com uma densidade aparente definida e uma distância de transporte definida e pergunte como o valor foi medido. Também é importante distinguir a taxa de transferência instantânea da taxa média de produção. Um sistema pode mover o material rapidamente durante a fase de sucção, mas gastar tempo ventilando, descarregando e reiniciando entre os ciclos. Para processos em lote, o número de ciclos por hora e o tamanho do lote podem ser mais importantes do que a taxa de pico de fluxo. Para processos contínuos, a estabilidade a longo prazo torna-se a prioridade. Um processo de seleção realista combina o alimentador com o comportamento do fluxo do material, e não apenas com uma tonelagem nominal ou número de quilogramas por hora.
Distância de transferência, elevação e layout
O transporte a vácuo é sensível à geometria da rota. A distância horizontal, a elevação vertical, o número de curvas e a altura do ponto de descarga consomem pressão diferencial. Uma rota que parece curta em uma planta baixa pode ser exigente se incluir vários cotovelos, uma longa elevação vertical ou uma mangueira flexível que desmorona sob o vácuo. O layout também afeta o acesso para manutenção e limpeza. O receptor precisa de espaço para manutenção do filtro e inspeção de descarga; a fonte de vácuo precisa de ventilação e espaço para serviço; a linha deve ser direcionada para evitar pontos baixos onde o material possa assentar. Se o layout ainda estiver sendo planejado, é melhor envolver o fornecedor do equipamento antecipadamente do que forçar um alimentador a seguir uma rota inadequada. Mudanças simples – encurtar um percurso, substituir uma curva fechada, aumentar um ponto de captação ou usar uma linha maior – podem melhorar a confiabilidade mais do que apenas aumentar a potência do vácuo. A melhor seleção é, portanto, baseada num layout dimensionado e não numa descrição verbal, como cerca de dez metros. Use um desenho e indique o material, origem, destino e tempo de ciclo necessário.
Contenção, limpeza e compatibilidade de materiais
Para muitas operações com pó, a contenção é o principal motivo para escolher a transferência a vácuo. O manuseio manual pode liberar poeira, expor operadores, contaminar produtos e criar contaminação cruzada entre lotes. Um alimentador de vácuo fechado com conexões e filtros adequadamente selecionados pode reduzir esses riscos, mas o desempenho da contenção depende de detalhes: qualidade da junta, design da válvula, integridade do filtro, conexões de mangueira e interfaces de descarga. A limpeza está intimamente relacionada. Se a mesma unidade manuseia produtos diferentes, superfícies acessíveis, geometria interna suave e linhas removíveis podem ser importantes. Se o material for abrasivo, as peças molhadas deverão ser verificadas quanto a desgaste. Se for quimicamente agressivo, os elastômeros e os materiais de contato deverão ser compatíveis. Se for sensível à umidade ou oxidação, a capacidade de usar ar seco ou gás inerte pode ser importante. Esses pontos devem ser discutidos como requisitos de processo e não como reflexões posteriores. Um alimentador que transfere bem, mas é difícil de limpar ou incompatível com o produto criará problemas na operação rotineira. A seleção deve, portanto, incluir uma revisão de contato com material, uma revisão de limpeza e uma revisão de contenção juntamente com o cálculo de capacidade usual.
Automação, Energia e Manutenção
A automação pode melhorar a repetibilidade controlando o tempo de sucção, ventilação, descarga, limpeza do filtro e intertravamentos com equipamentos a montante e a jusante. Sensores de nível no receptor ou destino podem evitar transbordamento; sensores de pressão ou vácuo podem detectar bloqueio de filtro ou problemas na linha; os temporizadores podem coordenar ciclos em lote. O nível certo de automação depende do modelo do operador. Um laboratório ou unidade piloto pode beneficiar de controlos simples e transparentes que são fáceis de ajustar durante os ensaios. Uma instalação de produção pode precisar de configurações de receita, alarmes de falha e integração com um sistema de controle central. O consumo de energia deve ser avaliado ao longo do ciclo completo e não apenas pela classificação do motor. Um sistema que utiliza continuamente uma grande fonte de vácuo pode ser menos eficiente do que aquele que aplica vácuo apenas quando necessário, mas o ciclo de trabalho e os requisitos do processo devem ser considerados em conjunto. A manutenção é outro indicador prático: o acesso ao filtro, a inspeção da válvula, a substituição da mangueira e a disponibilidade de peças de desgaste afetam os custos a longo prazo. Um alimentador a vácuo é uma utilidade na linha de processo, portanto a confiabilidade e a facilidade de manutenção são tão importantes quanto o desempenho nominal.
Candidaturas e Assessoria de Seleção
Alimentadores a vácuo são usados sempre que sólidos a granel precisam ser movidos com poeira limitada e flexibilidade de layout razoável. Configurações comuns incluem manuseio de pós químicos e farmacêuticos, ingredientes alimentícios e nutricionais, materiais cerâmicos e de baterias, pigmentos e cargas, plásticos e aditivos de borracha e pesquisas laboratoriais ou em escala piloto. Eles podem carregar misturadores e reatores, alimentar moinhos e peneiras, transferir material de sacos ou tambores, carregar prensas de comprimidos ou linhas de embalagem e conectar etapas de processo que são difíceis de vincular a transportadores mecânicos. A escolha apropriada depende das prioridades do usuário. Um laboratório pode valorizar tamanho compacto, fácil limpeza e roteamento flexível de mangueiras; uma planta piloto pode precisar de um equilíbrio entre flexibilidade e controles repetíveis; uma linha de produção pode priorizar a contenção, o tempo de atividade e a integração com a automação existente. Os compradores devem começar com uma descrição clara do processo: nome do material e densidade aparente, faixa de tamanho de partícula, comportamento de umidade e fluxo, origem e destino, taxa necessária, distância de transferência e elevação, utilidades disponíveis, regime de limpeza e meta de contenção. Se esses detalhes forem conhecidos, a conversa sobre seleção se torna muito mais produtiva. Para um específico TENCAN configuração, confirme a seleção final em relação ao material e layout reais.
Perguntas comuns antes de escolher um alimentador a vácuo
Um alimentador a vácuo pode lidar com todos os pós?
Não. O transporte a vácuo funciona bem para muitos pós e grânulos, mas materiais muito coesos, úmidos, pegajosos ou facilmente compactados podem precisar de arranjos especiais de coleta, linha ou descarga. Alguns produtos são melhor manuseados por transportadores mecânicos ou por um princípio de transferência diferente. Uma amostra do material e uma descrição clara do seu comportamento são mais úteis do que um nome genérico de categoria.
O alimentador altera o tamanho das partículas ou mistura o produto?
Sua função principal é a transferência. As partículas podem sofrer algum contato e cisalhamento do ar durante o transporte, mas um alimentador a vácuo não é um moinho, misturador ou classificador. Se for necessária redução de tamanho ou homogeneização, isso deverá ser uma etapa separada do processo. O transporte suave ainda pode ser importante para grânulos frágeis, portanto a velocidade do ar e a geometria da linha devem ser revisadas.
Que informações são necessárias para um orçamento confiável?
Forneça o material, densidade aparente, faixa de tamanho de partícula, temperatura, umidade, comportamento do fluxo, origem e destino, rendimento necessário, distância de transferência, elevação vertical, espaço disponível, utilidades, requisitos de limpeza e nível desejado de automação. Um esboço de layout dimensionado é especialmente útil. Sem esses detalhes, o valor da capacidade é apenas uma indicação aproximada.
Um alimentador a vácuo é adequado para áreas limpas ou estéreis?
Pode fazer parte de uma estratégia de transferência contida, mas a adequação depende da construção, do acabamento superficial, da vedação, do acesso para limpeza e do design do filtro. Esses requisitos devem ser declarados explicitamente. O mesmo princípio se aplica aos riscos de explosão, cobertura com gás inerte e controle de contaminação cruzada: eles exigem uma revisão adequada do processo, em vez de um complemento genérico.
Onde aprender mais
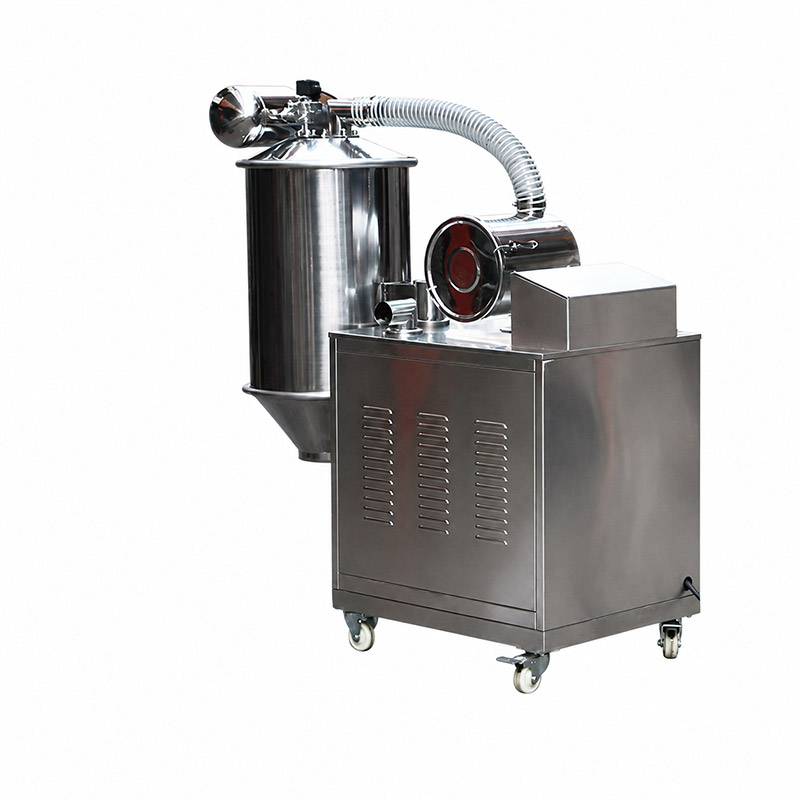
TENCAN'O alimentador a vácuo está listado entre os equipamentos de pesquisa da empresa. A página do produto fornece a imagem atual do produto e o caminho de contato para confirmar os detalhes da configuração: Alimentador a vácuo. Use a página como ponto de partida e, em seguida, combine a unidade com os requisitos de material, layout e processo descritos acima.
Produtos relacionados
Entre em contato
Nossa equipe profissional responderá em até um dia útil. Fique à vontade para entrar em contato conosco!