
¿Qué es un alimentador por vacío? Un dispositivo de transporte neumático para transferencia de polvo a granel
¿Qué es un alimentador por vacío?
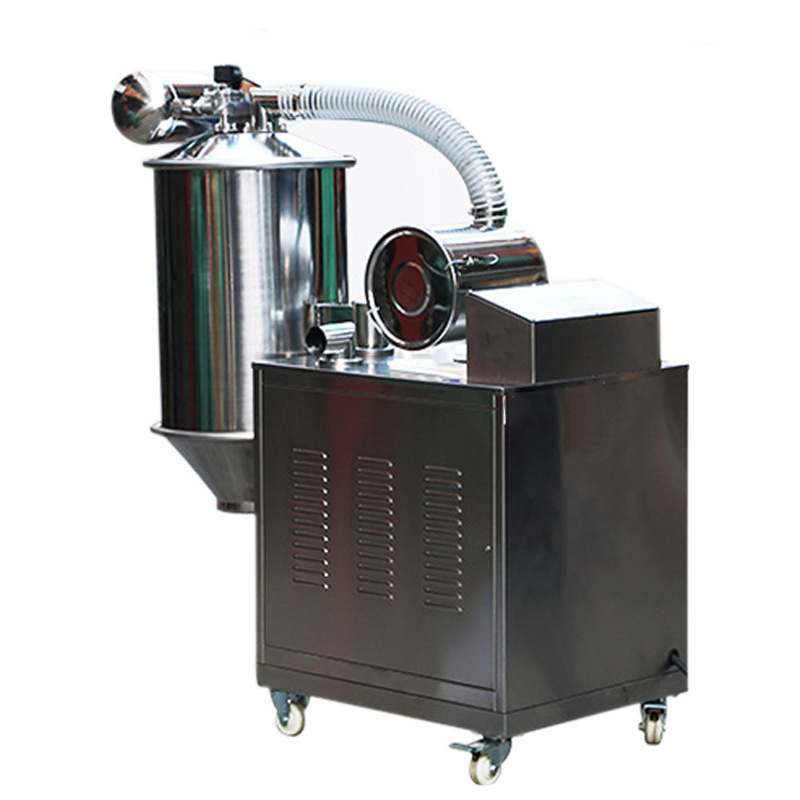
Desde un punto de vista práctico, un alimentador de vacío es un dispositivo de transporte neumático que utiliza presión negativa (succión) para recoger polvo a granel, gránulos o pequeñas partículas sólidas de un lugar y descargarlos en otro. En el procesamiento de polvo, laboratorios y entornos de producción, se utiliza para mover material a través de un camino cerrado en lugar de mediante recogida manual o transporte abierto. El propósito no es moler, mezclar o clasificar el material, sino transferirlo de manera limpia, controlable y con liberación limitada de polvo. Por lo tanto, un alimentador de vacío se encuentra entre un punto de suministro y un recipiente receptor, actuando como un enlace en un sistema de manipulación de polvo más grande. Puede configurarse como una unidad independiente o integrarse con mezcladores, molinos, cribas, secadores, prensas de tabletas y otros equipos de proceso. Su valor proviene de combinar el transporte con la contención: el material se aspira a una boquilla de recogida, se transporta a través de una manguera o tubería, se separa del aire en un receptor y se libera a través de una válvula de descarga. Para los lectores que comparan equipos, el punto clave es que un alimentador de vacío es una solución de transferencia, no una máquina de reducción del tamaño de partículas. Más detalles sobre el TENCAN alimentador de vacío están disponibles en la página del producto.
Función central y principio de funcionamiento
La tarea de transferencia básica
Un alimentador por vacío cambia la ubicación y el estado de manipulación de un material en lugar de su forma física o química. Al comienzo de un ciclo, el material puede estar en una bolsa, tambor, tolva, contenedor a nivel del piso o recipiente de proceso. Al final, se espera que llegue a una tolva receptora, reactor, mezclador, molino, criba o línea de envasado con el menor derrame y polvo en suspensión posible. Por tanto, el estado de entrada es un sólido a granel suelto en un punto de la instalación; el estado de salida es el mismo sólido a granel entregado a otro punto en condiciones controladas. Esa distinción es importante a la hora de especificar un sistema. Un alimentador de vacío no se selecciona principalmente por su capacidad para reducir el tamaño de las partículas, mezclar ingredientes o cambiar la temperatura. Se selecciona para una recogida confiable, transporte cerrado y descarga controlada. En una instalación bien diseñada, el alimentador se convierte en parte de una secuencia repetible de flujo de material: conectarse a la fuente, extraer el material hacia la línea de transporte, separarlo del aire de transporte, descargarlo en el destino y reiniciarlo para el siguiente lote o continuar en un ciclo controlado.
Cómo la presión negativa crea el flujo de material
El principio de funcionamiento se basa en una diferencia de presión. Una fuente de vacío (normalmente una bomba de vacío, un soplador o un eyector impulsado por aire, según el diseño) elimina el aire del recipiente receptor. Esto crea una zona de menor presión dentro del receptor y la línea de transporte conectada. Debido a que el punto de recogida está a una presión más alta, el aire corre hacia el receptor y la corriente de aire en movimiento arrastra polvo o gránulos en la boquilla de recogida. La mezcla de aire y material viaja a través de una manguera o tubería hasta el receptor. Dentro del receptor, el aire se ralentiza y cambia de dirección, lo que permite que el material caiga fuera de la corriente de aire. Un filtro o elemento de separación evita que las partículas finas sean transportadas hacia la fuente de vacío, mientras que un dispositivo de descarga libera el material recolectado en su destino. Muchos sistemas funcionan en lotes: la succión aspira el material, se detiene el flujo, se ventila el receptor o se libera el vacío y se abre la válvula de descarga. Otros sistemas utilizan ciclos secuenciados o disposiciones continuas. La secuencia exacta afecta el rendimiento, la degradación del material y la facilidad con la que la unidad se puede integrar con los pasos del proceso existentes.
Parámetros del proceso que dan forma al rendimiento
Varios parámetros determinan si un alimentador por vacío funciona sin problemas o desarrolla problemas como líneas bloqueadas, descarga incompleta o exceso de polvo. La primera es la condición de recogida. Una boquilla de recogida que sea demasiado pequeña puede restringir el flujo, mientras que una que esté mal colocada puede aspirar demasiado aire y muy poco material. El segundo es la velocidad del aire. Debe ser lo suficientemente alta para mantener las partículas suspendidas en la línea, pero una velocidad innecesariamente alta puede causar desgaste, rotura de partículas y carga del filtro. El tercero es el material en sí: la densidad aparente, la distribución del tamaño de las partículas, la forma, el contenido de humedad, la cohesividad y la tendencia a generar carga estática influyen en la facilidad con la que se puede transportar. Los polvos finos y livianos pueden permanecer en el aire y desafiar el filtro; Los gránulos densos o abrasivos pueden requerir líneas más robustas y velocidades más lentas. La longitud de la línea, la elevación vertical, las curvas y la sincronización de las válvulas también son importantes. Un recorrido corto y directo con pocas curvas es más fácil de transmitir que un recorrido largo con múltiples cambios de dirección. Finalmente, la secuencia de descarga debe coincidir con el proceso de recepción. Si el destino no puede aceptar material continuamente, es posible que el alimentador necesite controles de nivel y sincronización de lotes en lugar de un simple comando de encendido/apagado.
Componentes centrales y tecnologías clave
Fuente de vacío y control de aire
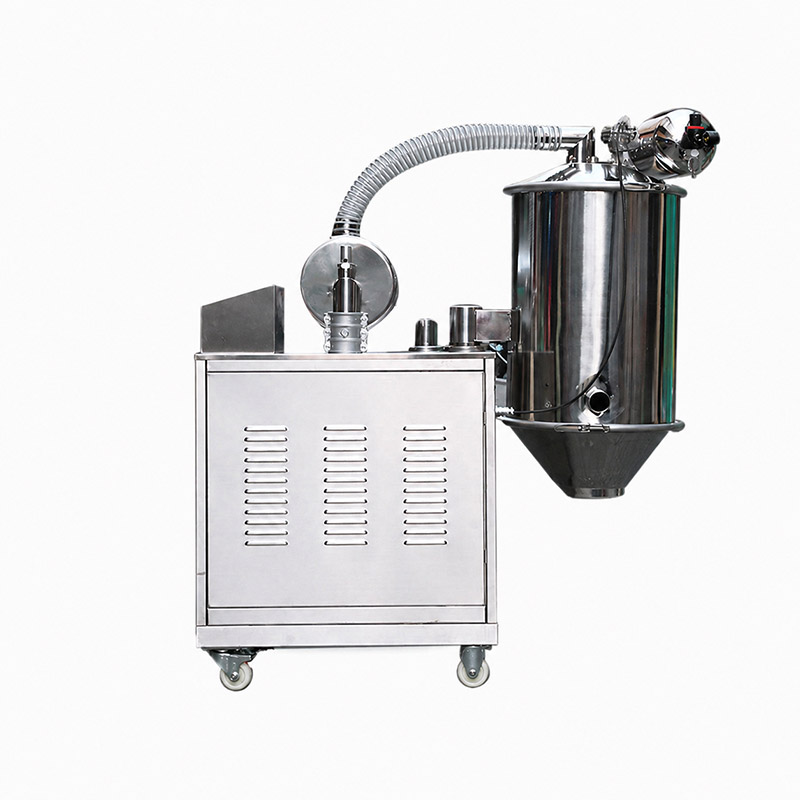
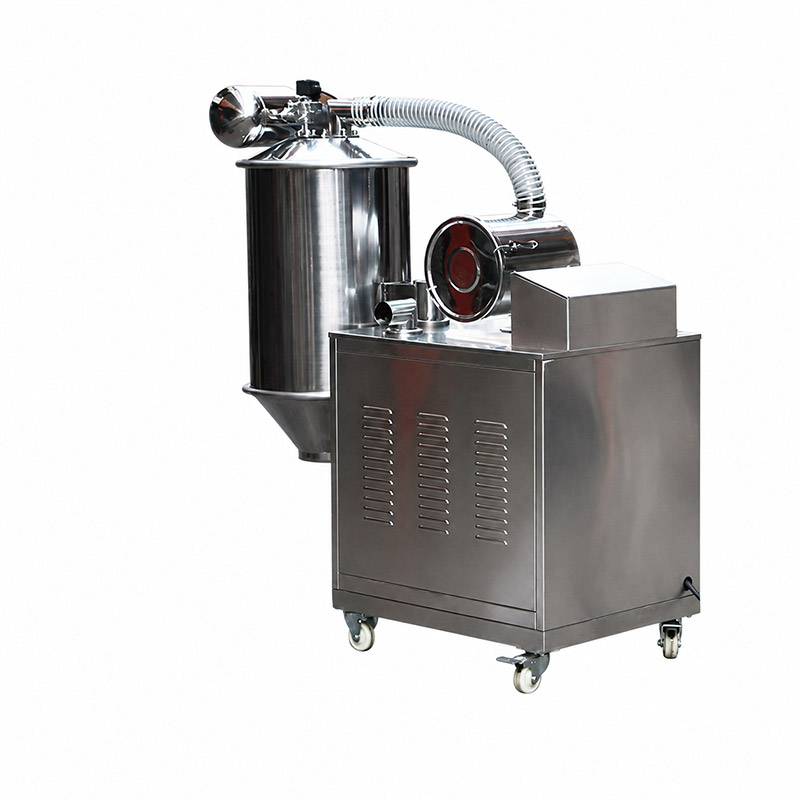
Los diseños típicos de alimentadores de vacío incluyen una fuente de vacío, válvulas de control de aire, un receptor, una sección de filtración o separación, un mecanismo de descarga y una línea de transporte con una interfaz de recogida. La fuente de vacío proporciona la diferencia de presión que impulsa el transporte. La elección entre estilos de bomba, soplador y eyector depende del nivel de vacío requerido, el ciclo de trabajo, los servicios públicos disponibles y las consideraciones de ruido o mantenimiento. Las válvulas de control de aire determinan cuándo se aplica la succión, cuándo se ventila el receptor y cuándo puede ocurrir la descarga. El momento de estas acciones es fundamental para un funcionamiento estable: si la succión permanece encendida mientras la válvula de descarga está abierta, es posible que el material no se libere limpiamente; Si la ventilación es insuficiente, el siguiente ciclo puede comenzar contra el vacío residual. Los controles pueden ser simples temporizadores electromecánicos o sistemas programables más flexibles. La cuestión de selección importante no es simplemente cuánto vacío hay disponible, sino si la secuencia de control de aire se puede ajustar al material y al proceso. Una secuencia bien combinada reduce el riesgo de obstrucción, mejora la repetibilidad de la descarga y hace que el alimentador sea más fácil de ajustar después de la instalación.
Receptor, Filtración y Descarga
El receptor es el lugar donde termina el transporte y comienza la separación. Su volumen debe ser lo suficientemente grande como para aceptar el lote deseado sin forzar el ingreso del material al filtro, pero no tan grande como para que la descarga se vuelva lenta o la limpieza se vuelva difícil. Dentro del receptor, la mezcla de aire y material debe desacelerarse lo suficiente como para que las partículas caigan hacia la salida. El filtro protege la fuente de vacío y el lugar de trabajo capturando partículas finas que de otro modo pasarían a través de ella. La elección del filtro depende del tamaño de las partículas, la carga de polvo, la humedad y el método de limpieza. Un filtro demasiado grueso puede permitir que se trasladen finos; uno que sea demasiado fino o mal limpio puede crear una caída de presión y reducir el rendimiento del transporte. La descarga se puede lograr con una válvula rotativa, válvula de aleta, compuerta deslizante u otro mecanismo, según el nivel de contención y el proceso de recepción. La interfaz de descarga debe coincidir con el destino: un mezclador puede necesitar una conexión sellada, un tambor puede necesitar un llenado libre de polvo y un reactor puede necesitar compatibilidad con gas inerte. En todos los casos, la cadena receptor-filtro-descarga debe evaluarse como un sistema y no como partes independientes.
Línea de transporte e interfaz de recogida
La línea de transporte conecta el punto de recogida con el receptor y su diseño a menudo determina si se puede instalar un alimentador por vacío sin cambios importantes en la planta. Las mangueras flexibles son útiles cuando el punto de recogida se mueve o donde se debe reposicionar el equipo, mientras que las tuberías rígidas pueden ser preferidas para tramos largos, alta resistencia al desgaste o instalaciones permanentes. Las curvaturas deben minimizarse porque cada curvatura añade pérdida de presión y se convierte en un lugar potencial para la acumulación de material. La interfaz de recogida es igualmente importante. Puede ser una varilla, una lanza, una tolva, una conexión de descarga de bolsa o un adaptador personalizado diseñado para extraer material de un contenedor específico. La interfaz debe permitir que el material ingrese a la corriente de aire sin crear zonas muertas, fugas excesivas de aire o exposición del operador al polvo. En algunas aplicaciones, una varilla de succión se mueve manualmente de una bolsa a otra; en otros, se instala un captador fijo debajo de una tolva o a la salida de una máquina de proceso. La elección correcta depende de la frecuencia con la que cambia la fuente, de cuánta participación del operador es aceptable y de cuánta contención requiere el material. Estos detalles prácticos suelen ser más importantes que una sola especificación de título.
Indicadores clave de desempeño y criterios de selección
Rendimiento y propiedades del material
Los usuarios suelen pedir una cifra única de rendimiento, pero la capacidad del alimentador por vacío sólo es significativa cuando está vinculada al material y la ruta. El rendimiento depende de la densidad aparente, el tamaño de las partículas, la fluidez, la velocidad del aire, el diámetro de la línea, la distancia, la elevación y el tiempo de ciclo permitido. Un alimentador clasificado para gránulos de flujo libre puede comportarse de manera muy diferente con un polvo micronizado cohesivo o un material húmedo que tiende a formar puentes. Al comparar opciones, solicite una capacidad nominal con una densidad aparente definida y una distancia de transporte definida, y pregunte cómo se midió la cifra. También es importante distinguir la tasa de transferencia instantánea de la tasa de producción promedio. Un sistema puede mover material rápidamente durante la fase de succión, pero dedicar tiempo a ventilar, descargar y restablecer entre ciclos. Para los procesos por lotes, el número de ciclos por hora y el tamaño del lote pueden importar más que el caudal máximo. Para procesos continuos, la estabilidad a largo plazo se convierte en la prioridad. Un proceso de selección realista hace coincidir el alimentador con el comportamiento del flujo del material, no solo con un tonelaje nominal o un número de kilogramos por hora.
Distancia de transferencia, elevación y diseño
El transporte por vacío es sensible a la geometría de la ruta. La distancia horizontal, la elevación vertical, el número de curvas y la altura del punto de descarga consumen presión diferencial. Una ruta que parece corta en un plano puede resultar exigente si incluye varios codos, una elevación vertical larga o una manguera flexible que colapsa bajo el vacío. La distribución también afecta al acceso de mantenimiento y a la limpieza. El receptor necesita espacio para el servicio de filtrado y la inspección de descargas; la fuente de vacío necesita ventilación y autorización de servicio; La línea debe encaminarse para evitar puntos bajos donde el material pueda asentarse. Si aún se está planificando el diseño, es mejor involucrar al proveedor del equipo lo antes posible que forzar un alimentador a seguir una ruta inadecuada. Los cambios simples (acortar un tramo, reemplazar una curva cerrada, elevar un punto de recogida o usar una línea más grande) pueden mejorar la confiabilidad más que solo aumentar la potencia de vacío. Por lo tanto, la mejor selección se basa en una distribución acotada, no en una descripción verbal como, por ejemplo, unos diez metros. Utilice un dibujo e indique el material, origen, destino y tiempo de ciclo requerido.
Contención, limpieza y compatibilidad de materiales
Para muchas operaciones de polvo, la contención es la razón principal para elegir la transferencia por vacío. La manipulación manual puede liberar polvo, exponer a los operadores, contaminar los productos y crear contaminación cruzada entre lotes. Un alimentador de vacío cerrado con conexiones y filtros seleccionados adecuadamente puede reducir estos riesgos, pero el rendimiento de la contención depende de los detalles: calidad de la junta, diseño de la válvula, integridad del filtro, conexiones de mangueras e interfaces de descarga. La limpieza está estrechamente relacionada. Si la misma unidad maneja diferentes productos, pueden ser importantes las superficies accesibles, la geometría interna suave y las líneas removibles. Si el material es abrasivo, se deben revisar las piezas mojadas para detectar desgaste. Si es químicamente agresivo, los elastómeros y los materiales de contacto deben ser compatibles. Si es sensible a la humedad o la oxidación, la capacidad de utilizar aire seco o gas inerte puede ser importante. Estos puntos deben discutirse como requisitos del proceso, no como ideas de último momento. Un alimentador que transfiere bien pero que es difícil de limpiar o incompatible con el producto creará problemas en la operación de rutina. Por lo tanto, la selección debe incluir una revisión del contacto con el material, una revisión de limpieza y una revisión de contención junto con el cálculo de capacidad habitual.
Automatización, Energía y Mantenimiento
La automatización puede mejorar la repetibilidad al controlar el tiempo de succión, ventilación, descarga, limpieza de filtros y enclavamientos con equipos aguas arriba y aguas abajo. Los sensores de nivel en el receptor o destino pueden evitar el sobrellenado; los sensores de presión o vacío pueden detectar obstrucciones en el filtro o problemas en la línea; Los temporizadores pueden coordinar ciclos por lotes. El nivel adecuado de automatización depende del modelo del operador. Un laboratorio o una unidad piloto pueden beneficiarse de controles simples y transparentes que sean fáciles de ajustar durante las pruebas. Una instalación de producción puede necesitar configuración de recetas, alarmas de fallas e integración con un sistema de control central. El uso de energía debe evaluarse durante todo el ciclo y no únicamente mediante la potencia del motor. Un sistema que hace funcionar continuamente una gran fuente de vacío puede ser menos eficiente que uno que aplica vacío sólo cuando es necesario, pero el ciclo de trabajo y los requisitos del proceso deben considerarse en conjunto. El mantenimiento es otro indicador práctico: el acceso al filtro, la inspección de válvulas, el reemplazo de mangueras y la disponibilidad de piezas de desgaste afectan el costo a largo plazo. Un alimentador de vacío es una utilidad en la línea de proceso, por lo que la confiabilidad y la capacidad de servicio son tan importantes como el rendimiento nominal.
Aplicaciones y consejos de selección
Los alimentadores por vacío se utilizan dondequiera que se deban mover sólidos a granel con polvo limitado y una flexibilidad de diseño razonable. Los entornos comunes incluyen manipulación de polvos químicos y farmacéuticos, ingredientes alimentarios y nutricionales, baterías y materiales cerámicos, pigmentos y rellenos, plásticos y aditivos de caucho, e investigación de laboratorio o a escala piloto. Pueden cargar mezcladores y reactores, fábricas de piensos y cribas, transferir material desde bolsas o tambores, cargar prensas de tabletas o líneas de envasado y conectar pasos de proceso que son difíciles de vincular con transportadores mecánicos. La elección adecuada depende de las prioridades del usuario. Un laboratorio puede valorar el tamaño compacto, la fácil limpieza y el recorrido flexible de las mangueras; una planta piloto puede necesitar un equilibrio entre flexibilidad y controles repetibles; una línea de producción puede priorizar la contención, el tiempo de actividad y la integración con la automatización existente. Los compradores deben comenzar con una descripción clara del proceso: nombre del material y densidad aparente, rango de tamaño de partículas, comportamiento de humedad y flujo, origen y destino, tasa requerida, distancia de transferencia y elevación, servicios públicos disponibles, régimen de limpieza y objetivo de contención. Si se conocen esos detalles, la conversación sobre selección se vuelve mucho más productiva. para un especifico TENCAN configuración, confirme la selección final con el material y el diseño reales.
Preguntas comunes antes de elegir un alimentador por vacío
¿Puede un alimentador por vacío manejar todos los polvos?
No. El transporte por vacío funciona bien para muchos polvos y gránulos, pero los materiales muy cohesivos, húmedos, pegajosos o fácilmente compactables pueden necesitar disposiciones especiales de recolección, línea o descarga. Algunos productos se manipulan mejor mediante transportadores mecánicos o mediante un principio de transferencia diferente. Una muestra de material y una descripción clara de su comportamiento son más útiles que un nombre de categoría genérico.
¿El alimentador cambia el tamaño de las partículas o mezcla el producto?
Su función principal es la transferencia. Las partículas pueden experimentar cierto contacto y cizallamiento del aire durante el transporte, pero un alimentador de vacío no es un molino, mezclador ni clasificador. Si se requiere reducción de tamaño u homogeneización, ese debería ser un paso del proceso separado. El transporte suave aún puede ser importante para los gránulos frágiles, por lo que se deben revisar la velocidad del aire y la geometría de la línea.
¿Qué información se necesita para una cotización confiable?
Proporcione el material, la densidad aparente, el rango de tamaño de partículas, la temperatura, la humedad, el comportamiento del flujo, el origen y el destino, el rendimiento requerido, la distancia de transferencia, la elevación vertical, el espacio disponible, los servicios públicos, los requisitos de limpieza y el nivel deseado de automatización. Un boceto de diseño acotado resulta especialmente útil. Sin estos detalles, una cifra de capacidad es sólo una indicación aproximada.
¿Es un alimentador por vacío adecuado para zonas limpias o estériles?
Puede ser parte de una estrategia de transferencia contenida, pero la idoneidad depende de la construcción, el acabado de la superficie, el sellado, el acceso de limpieza y el diseño del filtro. Estos requisitos deben indicarse explícitamente. El mismo principio se aplica a los riesgos de explosión, la cobertura con gas inerte y el control de la contaminación cruzada: requieren una revisión adecuada del proceso en lugar de un complemento genérico.
Dónde aprender más
TENCAN'El alimentador por vacío figura entre los equipos de investigación de la empresa. La página del producto proporciona la imagen actual del producto y la ruta de contacto para confirmar los detalles de configuración.: alimentador de vacío. Utilice la página como punto de partida y luego haga coincidir la unidad con los requisitos de material, diseño y proceso descritos anteriormente.
Productos relacionados
Contáctenos
Nuestro equipo profesional le responderá en el plazo de un día laborable. ¡No dude en contactarnos!