
Was ist ein Vakuumförderer? Ein pneumatisches Fördergerät für den Massentransport von Pulver
Was ist ein Vakuumförderer?
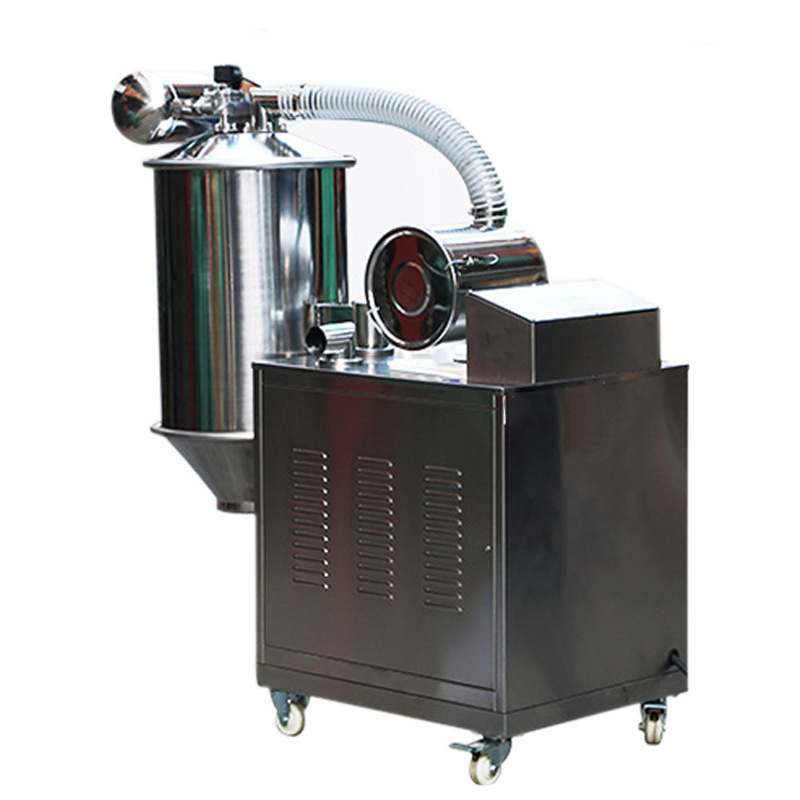
Aus praktischer Sicht ist ein Vakuumförderer ein pneumatisches Fördergerät, das Unterdruck (Saugwirkung) nutzt, um Pulver, Granulat oder kleine Feststoffpartikel von einem Ort aufzunehmen und an einen anderen abzugeben. In Pulververarbeitungs-, Labor- und Produktionsumgebungen wird es verwendet, um Material durch einen geschlossenen Weg zu bewegen, anstatt durch manuelles Schöpfen oder offenes Fördern. Der Zweck besteht nicht darin, das Material zu mahlen, zu mischen oder zu klassifizieren, sondern es sauber, kontrollierbar und mit begrenzter Staubfreisetzung zu transportieren. Ein Vakuumförderer sitzt daher zwischen einem Versorgungspunkt und einem Aufnahmebehälter und fungiert als Bindeglied in einem größeren Pulverhandhabungssystem. Es kann als eigenständige Einheit konfiguriert oder mit Mischern, Mühlen, Sieben, Trocknern, Tablettenpressen und anderen Prozessgeräten integriert werden. Sein Wert ergibt sich aus der Kombination von Transport und Eindämmung: Material wird in eine Aufnahmedüse gesaugt, durch einen Schlauch oder ein Rohr transportiert, in einem Behälter von der Luft getrennt und durch ein Auslassventil abgegeben. Für Leser, die Geräte vergleichen, ist der entscheidende Punkt, dass es sich bei einem Vakuumförderer um eine Transferlösung und nicht um eine Maschine zur Partikelgrößenreduzierung handelt. Weitere Details zum TENCAN Vakuumzuführung sind verfügbar der Produktseite.
Kernfunktion und Arbeitsprinzip
Die grundlegende Übertragungsaufgabe
Ein Vakuumförderer verändert den Standort und den Handhabungszustand eines Materials und nicht seine physikalische oder chemische Form. Zu Beginn eines Zyklus befindet sich das Material möglicherweise in einem Beutel, einem Fass, einem Trichter, einem Behälter auf Bodenhöhe oder einem Prozessbehälter. Es wird erwartet, dass es am Ende in einem Annahmetrichter, Reaktor, Mischer, einer Mühle, einem Sieb oder einer Verpackungslinie ankommt, ohne dass es verschüttet wird und möglichst wenig Staub in der Luft verbleibt. Der Eingangszustand ist somit ein loses Schüttgut an einer Stelle der Anlage; Der Ausgangszustand ist das gleiche Schüttgut, das unter kontrollierten Bedingungen an einen anderen Punkt geliefert wird. Diese Unterscheidung ist bei der Spezifikation eines Systems wichtig. Ein Vakuumdosierer wird nicht in erster Linie wegen seiner Fähigkeit ausgewählt, die Partikelgröße zu reduzieren, Zutaten zu mischen oder die Temperatur zu ändern. Es ist auf zuverlässige Aufnahme, geschlossenen Transport und kontrollierte Entladung ausgelegt. In einer gut konzipierten Installation wird der Zuführer Teil einer wiederholbaren Materialflusssequenz: An die Quelle anschließen, Material in die Förderleitung einsaugen, von der Transportluft trennen, in den Bestimmungsort abgeben und für die nächste Charge zurücksetzen oder in einem kontrollierten Zyklus fortfahren.
Wie Unterdruck Materialfluss erzeugt
Das Funktionsprinzip basiert auf einer Druckdifferenz. Eine Vakuumquelle – typischerweise eine Vakuumpumpe, ein Gebläse oder ein luftbetriebener Ejektor, je nach Ausführung – entfernt Luft aus dem Auffangbehälter. Dadurch entsteht eine Unterdruckzone im Inneren des Empfängers und der angeschlossenen Förderleitung. Da am Aufnahmepunkt ein höherer Druck herrscht, strömt Luft zum Empfänger und der bewegte Luftstrom reißt Pulver oder Granulat an der Aufnahmedüse mit. Das Luft-Material-Gemisch gelangt durch einen Schlauch oder ein Rohr in den Empfänger. Im Inneren des Behälters verlangsamt sich die Luft und ändert ihre Richtung, sodass das Material aus dem Luftstrom fallen kann. Ein Filter oder Trennelement verhindert, dass feine Partikel zur Vakuumquelle transportiert werden, während eine Austragsvorrichtung das gesammelte Material an den Bestimmungsort abgibt. Viele Systeme arbeiten in Chargen: Durch Ansaugen wird Material angesaugt, der Fluss wird gestoppt, der Behälter wird entlüftet oder das Vakuum wird abgebaut und das Auslassventil öffnet sich. Andere Systeme verwenden aufeinanderfolgende Zyklen oder kontinuierliche Anordnungen. Die genaue Reihenfolge beeinflusst den Durchsatz, den Materialabbau und die einfache Integration der Einheit in bestehende Prozessschritte.
Prozessparameter, die die Leistung beeinflussen
Mehrere Parameter bestimmen, ob ein Vakuumförderer reibungslos funktioniert oder Probleme wie verstopfte Leitungen, unvollständige Entladung oder übermäßiger Staub auftreten. Die erste ist die Abholbedingung. Eine zu kleine Aufnahmedüse kann den Durchfluss behindern, während eine schlecht positionierte Aufnahmedüse möglicherweise zu viel Luft und zu wenig Material ansaugt. Die zweite ist die Luftgeschwindigkeit. Sie muss hoch genug sein, um Partikel in der Leitung zu halten, aber eine unnötig hohe Geschwindigkeit kann zu Verschleiß, Partikelbruch und Filterbeladung führen. Der dritte Faktor ist das Material selbst: Schüttdichte, Partikelgrößenverteilung, Form, Feuchtigkeitsgehalt, Kohäsion und Neigung zur Erzeugung statischer Aufladung beeinflussen alle, wie leicht es transportiert werden kann. Feine, leichte Pulver können in der Luft verbleiben und den Filter belasten; Für dichtes oder abrasives Granulat sind möglicherweise robustere Leitungen und langsamere Geschwindigkeiten erforderlich. Auch Leitungslänge, vertikaler Hub, Biegungen und Ventilsteuerung spielen eine Rolle. Eine kurze, direkte Strecke mit wenigen Kurven lässt sich besser vermitteln als eine lange Strecke mit mehreren Richtungswechseln. Schließlich muss die Entladereihenfolge mit dem Empfangsprozess übereinstimmen. Wenn der Zielort das Material nicht kontinuierlich annehmen kann, benötigt der Feeder möglicherweise Chargen-Timing- und Füllstandssteuerungen anstelle eines einfachen Ein-/Aus-Befehls.
Kernkomponenten und Schlüsseltechnologien
Vakuumquelle und Luftsteuerung
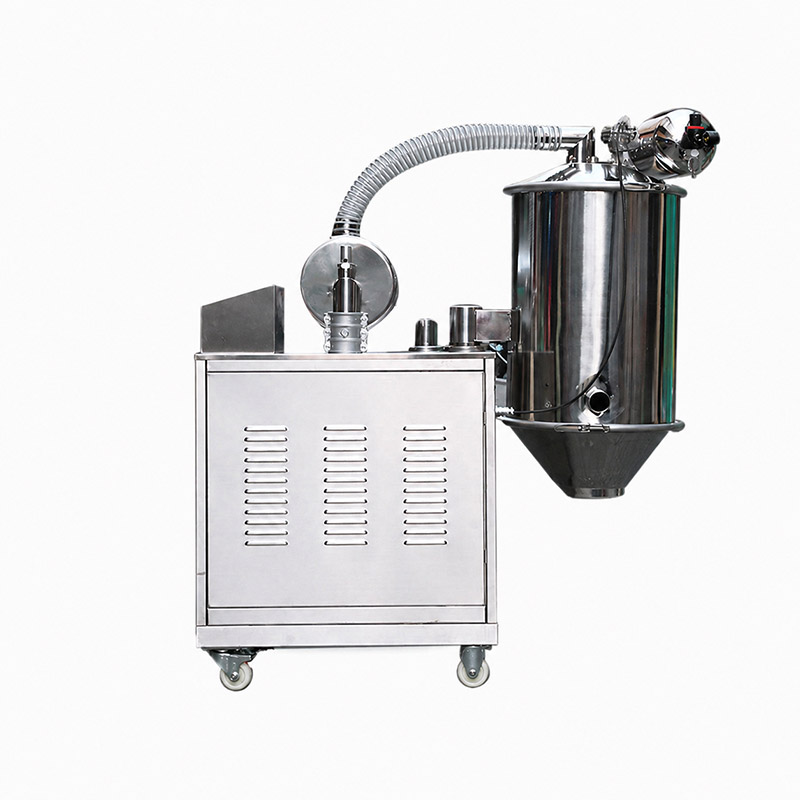
Typische Vakuumfördererkonstruktionen umfassen eine Vakuumquelle, Luftsteuerventile, einen Empfänger, einen Filter- oder Trennabschnitt, einen Austragsmechanismus und eine Förderleitung mit einer Aufnahmeschnittstelle. Die Vakuumquelle sorgt für die Druckdifferenz, die den Transport antreibt. Die Wahl zwischen Pumpen-, Gebläse- und Ejektortypen hängt vom erforderlichen Vakuumniveau, dem Arbeitszyklus, den verfügbaren Versorgungseinrichtungen sowie Geräusch- und Wartungsaspekten ab. Luftregelventile bestimmen, wann angesaugt wird, wann der Behälter entlüftet wird und wann ein Ausstoß erfolgen kann. Der Zeitpunkt dieser Aktionen ist für einen stabilen Betrieb von entscheidender Bedeutung: Wenn die Absaugung bei geöffnetem Auslassventil eingeschaltet bleibt, wird das Material möglicherweise nicht sauber abgegeben. Bei unzureichender Entlüftung kann der nächste Zyklus gegen Restvakuum starten. Steuerungen können einfache elektromechanische Zeitgeber oder flexiblere programmierbare Systeme sein. Die wichtige Auswahlfrage ist nicht nur, wie viel Vakuum zur Verfügung steht, sondern auch, ob die Luftsteuerungssequenz an das Material und den Prozess angepasst werden kann. Eine gut abgestimmte Reihenfolge verringert das Verstopfungsrisiko, verbessert die Wiederholbarkeit der Entladung und erleichtert die Abstimmung des Dosierers nach der Installation.
Empfänger, Filtration und Entladung
Der Empfänger ist der Ort, an dem der Transport endet und die Trennung beginnt. Sein Volumen sollte groß genug sein, um die vorgesehene Charge aufzunehmen, ohne Material in den Filter zu drücken, aber nicht so groß, dass der Austrag träge wird oder die Reinigung schwierig wird. Im Inneren des Empfängers muss das Luft-Material-Gemisch so weit abgebremst werden, dass die Partikel in Richtung Auslass fallen. Der Filter schützt die Vakuumquelle und den Arbeitsplatz, indem er feine Partikel auffängt, die sonst passieren würden. Die Wahl des Filters hängt von der Partikelgröße, der Staubbeladung, der Feuchtigkeit und der Reinigungsmethode ab. Ein zu grober Filter kann zur Verschleppung von Feinpartikeln führen; Eine zu feine oder schlecht gereinigte Flüssigkeit kann zu einem Druckabfall führen und die Förderleistung beeinträchtigen. Die Entleerung kann je nach Eindämmungsgrad und Annahmeprozess mit einem Zellenradschleusen, einem Klappenventil, einem Schieber oder einem anderen Mechanismus erfolgen. Die Entladungsschnittstelle muss zum Bestimmungsort passen: Ein Mischer benötigt möglicherweise eine abgedichtete Verbindung, ein Fass benötigt möglicherweise eine staubfreie Befüllung und ein Reaktor benötigt möglicherweise Inertgaskompatibilität. In allen Fällen sollte die Kette Empfänger-Filter-Entladung als ein System und nicht als unabhängige Teile bewertet werden.
Förderleitung und Pickup-Schnittstelle
Die Förderleitung verbindet den Aufnahmepunkt mit dem Empfänger und ihre Anordnung entscheidet häufig darüber, ob ein Vakuumförderer ohne größere Anlagenänderungen installiert werden kann. Flexible Schläuche sind nützlich, wenn sich der Aufnahmepunkt bewegt oder Geräte neu positioniert werden müssen, während starre Rohre für lange Strecken, hohe Verschleißfestigkeit oder dauerhafte Installationen bevorzugt werden können. Biegungen sollten minimiert werden, da jede Biegung einen zusätzlichen Druckverlust verursacht und zu einem potenziellen Ort für Materialansammlungen wird. Ebenso wichtig ist die Tonabnehmerschnittstelle. Dabei kann es sich um einen Stab, eine Lanze, einen Trichter, eine Sack-Entleer-Verbindung oder einen kundenspezifischen Adapter handeln, der zum Ansaugen von Material aus einem bestimmten Behälter entwickelt wurde. Die Schnittstelle sollte es dem Material ermöglichen, in den Luftstrom einzudringen, ohne tote Zonen, übermäßige Luftlecks oder Staubbelastung des Bedieners zu erzeugen. Bei manchen Anwendungen wird ein Saugstab manuell von Beutel zu Beutel bewegt; In anderen Fällen wird ein fester Aufnehmer unter einem Trichter oder am Auslass einer Prozessmaschine installiert. Die richtige Wahl hängt davon ab, wie oft sich die Quelle ändert, wie viel Bedienereingriff akzeptabel ist und wie viel Eindämmung das Material erfordert. Diese praktischen Details sind oft wichtiger als eine einzelne Überschrift.
Wichtige Leistungsindikatoren und Auswahlkriterien
Durchsatz und Materialeigenschaften
Benutzer fragen oft nach einer einzigen Durchsatzzahl, aber die Kapazität des Vakuumförderers ist nur dann aussagekräftig, wenn sie an das Material und die Route gebunden ist. Der Durchsatz hängt von der Schüttdichte, der Partikelgröße, der Fließfähigkeit, der Luftgeschwindigkeit, dem Leitungsdurchmesser, dem Abstand, dem Hub und der zulässigen Zykluszeit ab. Ein Dosierer, der für ein frei fließendes Granulat ausgelegt ist, kann sich bei einem kohäsiven, mikronisierten Pulver oder einem feuchten Material, das zur Brückenbildung neigt, ganz anders verhalten. Fordern Sie beim Vergleich von Optionen eine Nennkapazität bei einer definierten Schüttdichte und einer definierten Förderstrecke an und fragen Sie, wie dieser Wert gemessen wurde. Es ist auch wichtig, zwischen der momentanen Übertragungsrate und der durchschnittlichen Produktionsrate zu unterscheiden. Während der Saugphase kann ein System zwar Material schnell bewegen, zwischen den Zyklen jedoch Zeit für das Entlüften, Entleeren und Zurücksetzen aufwenden. Bei Chargenprozessen können die Anzahl der Zyklen pro Stunde und die Chargengröße wichtiger sein als die Spitzendurchflussrate. Bei kontinuierlichen Prozessen steht die Stabilität über lange Laufzeiten im Vordergrund. Ein realistischer Auswahlprozess passt den Dosierer an das Fließverhalten des Materials an und nicht nur an eine Nenntonnage oder einen Kilogramm-pro-Stunde-Wert.
Transferentfernung, Hub und Layout
Die Vakuumförderung ist empfindlich gegenüber der Streckengeometrie. Der horizontale Abstand, der vertikale Hub, die Anzahl der Biegungen und die Höhe des Auslasspunkts verbrauchen alle die Druckdifferenz. Eine Route, die im Grundriss kurz aussieht, kann anspruchsvoll sein, wenn sie mehrere Bögen, einen langen vertikalen Anstieg oder einen flexiblen Schlauch umfasst, der unter Vakuum zusammenfällt. Das Layout wirkt sich auch auf den Wartungszugang und die Reinigung aus. Der Empfänger benötigt Platz für die Filterwartung und die Auslasskontrolle; Die Vakuumquelle benötigt eine Belüftung und einen Wartungsfreiraum. Die Leitung sollte so verlegt werden, dass Tiefpunkte vermieden werden, an denen sich Material absetzen kann. Wenn die Anlage noch in der Planungsphase ist, ist es besser, den Ausrüster frühzeitig einzubeziehen, als einen Zubringer auf eine ungeeignete Trasse zu zwingen. Einfache Änderungen – die Verkürzung einer Strecke, der Austausch einer engen Biegung, die Anhebung eines Aufnahmepunkts oder die Verwendung einer größeren Leitung – können die Zuverlässigkeit stärker verbessern als nur eine Erhöhung der Vakuumleistung. Die beste Auswahl basiert daher auf einem bemaßten Grundriss und nicht auf einer verbalen Beschreibung wie etwa zehn Metern. Verwenden Sie eine Zeichnung und geben Sie Material, Quelle, Ziel und erforderliche Zykluszeit an.
Eindämmung, Reinigung und Materialverträglichkeit
Bei vielen Pulververarbeitungsbetrieben ist die Eindämmung der Hauptgrund für die Wahl des Vakuumtransfers. Bei der manuellen Handhabung kann Staub freigesetzt, Bediener exponiert, Produkte kontaminiert und eine Kreuzkontamination zwischen Chargen entstehen. Ein geschlossener Vakuumförderer mit richtig ausgewählten Anschlüssen und Filtern kann diese Risiken verringern, die Eindämmungsleistung hängt jedoch von Details ab: Dichtungsqualität, Ventildesign, Filterintegrität, Schlauchverbindungen und Auslassschnittstellen. Die Reinigung hängt eng damit zusammen. Wenn die gleiche Einheit unterschiedliche Produkte verarbeitet, können zugängliche Oberflächen, eine glatte Innengeometrie und abnehmbare Leitungen wichtig sein. Wenn das Material abrasiv ist, sollten die benetzten Teile auf Verschleiß überprüft werden. Wenn es chemisch aggressiv ist, müssen Elastomere und Kontaktmaterialien kompatibel sein. Wenn es empfindlich gegenüber Feuchtigkeit oder Oxidation ist, kann die Möglichkeit, trockene Luft oder Inertgas zu verwenden, von Bedeutung sein. Diese Punkte sollten als Prozessanforderungen und nicht als nachträgliche Überlegungen besprochen werden. Ein Zuführgerät, das gut transportiert, aber schwer zu reinigen ist oder mit dem Produkt nicht kompatibel ist, führt zu Problemen im Routinebetrieb. Die Auswahl sollte daher neben der üblichen Kapazitätsberechnung auch eine Überprüfung des Materialkontakts, eine Überprüfung der Reinigung und eine Überprüfung der Eindämmung umfassen.
Automatisierung, Energie und Wartung
Die Automatisierung kann die Wiederholbarkeit verbessern, indem die Ansaugzeit, die Entlüftung, der Austrag, die Filterreinigung und die Verriegelungen mit vor- und nachgeschalteten Geräten gesteuert werden. Füllstandssensoren im Empfänger oder Ziel können eine Überfüllung verhindern; Druck- oder Vakuumsensoren können Filterverstopfungen oder Leitungsprobleme erkennen; Timer können Chargenzyklen koordinieren. Der richtige Automatisierungsgrad hängt vom Betreibermodell ab. Ein Labor oder eine Pilotanlage kann von einfachen, transparenten Steuerungen profitieren, die sich während der Versuche leicht anpassen lassen. Eine Produktionsanlage benötigt möglicherweise Rezepteinstellungen, Fehleralarme und die Integration in ein zentrales Steuerungssystem. Der Energieverbrauch sollte über den gesamten Zyklus und nicht nur anhand der Motorleistung bewertet werden. Ein System, das kontinuierlich eine große Vakuumquelle betreibt, ist möglicherweise weniger effizient als eines, das Vakuum nur bei Bedarf anlegt, aber der Arbeitszyklus und die Prozessanforderungen müssen gemeinsam berücksichtigt werden. Die Wartung ist ein weiterer praktischer Indikator: Filterzugang, Ventilinspektion, Schlauchaustausch und Verfügbarkeit von Verschleißteilen wirken sich alle auf die langfristigen Kosten aus. Ein Vakuumförderer ist ein Hilfsmittel in der Prozesslinie, daher sind Zuverlässigkeit und Wartungsfreundlichkeit ebenso wichtig wie die Nennleistung.
Bewerbungs- und Auswahlberatung
Vakuumförderer werden überall dort eingesetzt, wo Schüttgüter staubarm und mit angemessener Flexibilität bei der Anordnung bewegt werden müssen. Zu den üblichen Einsatzgebieten gehören der Umgang mit chemischen und pharmazeutischen Pulvern, Lebensmittel- und Nahrungsbestandteile, Batterie- und Keramikmaterialien, Pigmente und Füllstoffe, Kunststoffe und Gummizusätze sowie Forschung im Labor- oder Pilotmaßstab. Sie können Mischer und Reaktoren beschicken, Mühlen und Siebe beschicken, Material aus Säcken oder Fässern umfüllen, Tablettenpressen oder Verpackungslinien beladen und Prozessschritte verbinden, die mit mechanischen Förderbändern nur schwer zu verbinden sind. Die geeignete Wahl hängt von den Prioritäten des Benutzers ab. Ein Labor legt möglicherweise Wert auf kompakte Größe, einfache Reinigung und flexible Schlauchführung. Eine Pilotanlage benötigt möglicherweise ein Gleichgewicht zwischen Flexibilität und wiederholbaren Kontrollen. Eine Produktionslinie kann Eindämmung, Betriebszeit und Integration in die vorhandene Automatisierung priorisieren. Käufer sollten mit einer klaren Prozessbeschreibung beginnen: Materialname und Schüttdichte, Partikelgrößenbereich, Feuchtigkeits- und Fließverhalten, Quelle und Ziel, erforderliche Geschwindigkeit, Transferentfernung und -hub, verfügbare Versorgungseinrichtungen, Reinigungssystem und Eindämmungsziel. Wenn diese Details bekannt sind, wird das Auswahlgespräch viel produktiver. Für einen bestimmten TENCAN Bestätigen Sie die endgültige Auswahl anhand des tatsächlichen Materials und Layouts.
Häufige Fragen vor der Auswahl eines Vakuumförderers
Kann ein Vakuumförderer jedes Pulver verarbeiten?
Nein. Die Vakuumförderung eignet sich gut für viele Pulver und Granulate, aber sehr kohäsive, nasse, klebrige oder leicht zu verdichtende Materialien erfordern möglicherweise spezielle Aufnahme-, Leitungs- oder Austragsanordnungen. Manche Produkte lassen sich besser mit mechanischen Förderbändern oder einem anderen Transferprinzip handhaben. Eine Materialprobe und eine klare Beschreibung ihres Verhaltens sind nützlicher als ein allgemeiner Kategoriename.
Verändert der Dosierer die Partikelgröße oder mischt er das Produkt?
Seine Hauptaufgabe ist die Übertragung. Während der Förderung können Partikel Kontakt und Luftscherung erfahren, ein Vakuumförderer ist jedoch keine Mühle, kein Mischer oder Klassierer. Wenn eine Zerkleinerung oder Homogenisierung erforderlich ist, sollte dies ein separater Prozessschritt sein. Bei zerbrechlichem Granulat kann eine sanfte Förderung dennoch von Bedeutung sein, daher sollten Luftgeschwindigkeit und Leitungsgeometrie überprüft werden.
Welche Informationen werden für ein verlässliches Angebot benötigt?
Geben Sie Material, Schüttdichte, Partikelgrößenbereich, Temperatur, Feuchtigkeit, Fließverhalten, Quelle und Ziel, erforderlichen Durchsatz, Transferentfernung, vertikalen Hub, verfügbaren Platz, Versorgungseinrichtungen, Reinigungsanforderungen und den gewünschten Automatisierungsgrad an. Besonders hilfreich ist eine bemaßte Grundrissskizze. Ohne diese Angaben ist eine Kapazitätsangabe nur ein grober Anhaltspunkt.
Ist ein Vakuumförderer für saubere oder sterile Bereiche geeignet?
Es kann Teil einer geschlossenen Transferstrategie sein, die Eignung hängt jedoch von der Konstruktion, der Oberflächenbeschaffenheit, der Abdichtung, dem Reinigungszugang und dem Filterdesign ab. Diese Anforderungen sollten explizit angegeben werden. Das gleiche Prinzip gilt für Explosionsgefahren, Schutzgase und die Kontrolle von Kreuzkontaminationen: Sie erfordern eine ordnungsgemäße Prozessüberprüfung und keinen generischen Zusatz.
Wo Sie mehr erfahren können
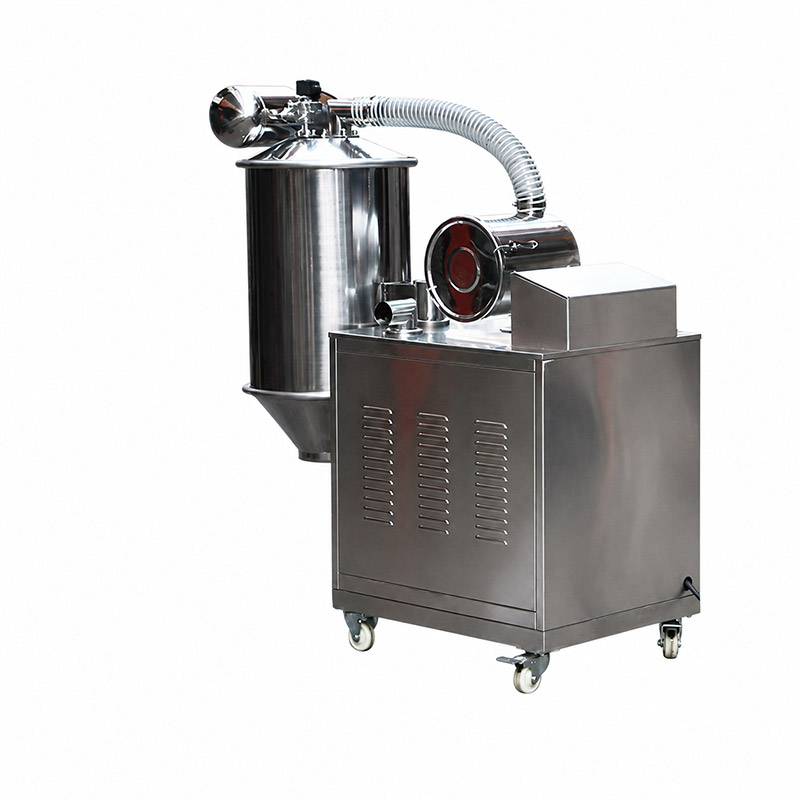
TENCAN'Der Vakuumförderer von s ist unter den Forschungsgeräten des Unternehmens aufgeführt. Die Produktseite bietet das aktuelle Produktbild und den Kontaktpfad zur Bestätigung der Konfigurationsdetails: Vakuumzuführung. Nutzen Sie die Seite als Ausgangspunkt und passen Sie dann die Einheit an die oben beschriebenen Material-, Layout- und Prozessanforderungen an.
Ähnliche Produkte
Kontakt aufnehmen
Unser professionelles Team antwortet Ihnen innerhalb eines Werktages. Kontaktieren Sie uns jederzeit gern!