
Qu'est-ce qu'un alimentateur sous vide ? Un dispositif de transport pneumatique pour le transfert de poudre en vrac
Qu'est-ce qu'un alimentateur sous vide ?
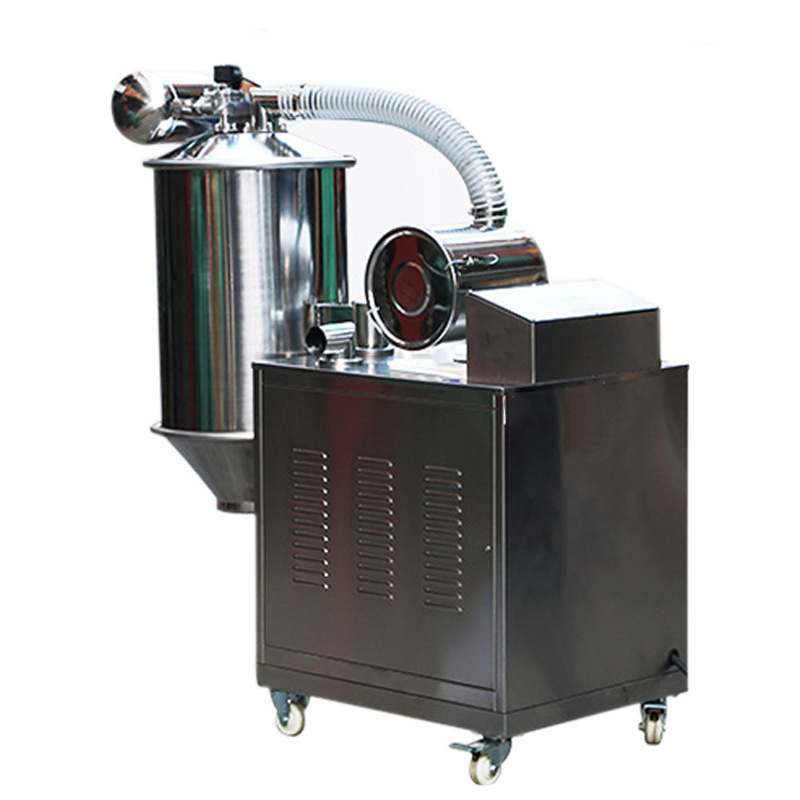
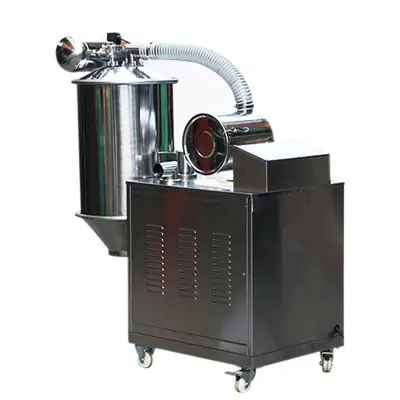
D'un point de vue pratique, un alimentateur sous vide est un dispositif de transport pneumatique qui utilise une pression négative (aspiration) pour ramasser de la poudre en vrac, des granulés ou de petites particules solides d'un endroit et les décharger dans un autre. Dans le traitement des poudres, les laboratoires et les environnements de production, il est utilisé pour déplacer les matériaux via un chemin fermé plutôt que par ramassage manuel ou par transport ouvert. Le but n’est pas de broyer, de mélanger ou de classer le matériau, mais de le transférer de manière propre, contrôlable et avec un dégagement de poussière limité. Un alimentateur sous vide se situe donc entre un point d’approvisionnement et un récipient de réception, agissant comme un lien dans un système de manipulation de poudre plus vaste. Il peut être configuré comme une unité autonome ou intégré à des mélangeurs, des broyeurs, des tamis, des séchoirs, des presses à comprimés et d'autres équipements de traitement. Sa valeur vient de la combinaison du transport et du confinement : le matériau est aspiré dans une buse de collecte, transporté par un tuyau ou un tuyau, séparé de l'air dans un récepteur et libéré par une vanne de décharge. Pour les lecteurs comparant les équipements, le point clé est qu’un alimentateur sous vide est une solution de transfert et non une machine de réduction de la taille des particules. Plus de détails sur le TENCAN les alimentateurs sous vide sont disponibles sur la page produit.
Fonction principale et principe de fonctionnement
La tâche de transfert de base
Un alimentateur sous vide modifie l'emplacement et l'état de manipulation d'un matériau plutôt que sa forme physique ou chimique. Au début d'un cycle, le matériau peut se trouver dans un sac, un tambour, une trémie, un bac au niveau du sol ou une cuve de traitement. À la fin, il devrait arriver dans une trémie de réception, un réacteur, un mélangeur, un broyeur, un tamis ou une ligne de conditionnement avec le moins de déversements et de poussières en suspension possible. L’état d’entrée est donc un solide en vrac en un point de l’usine ; l'état de sortie est le même solide en vrac livré à un autre point dans des conditions contrôlées. Cette distinction est importante lors de la spécification d'un système. Un alimentateur sous vide n'est pas choisi principalement pour sa capacité à réduire la taille des particules, à mélanger les ingrédients ou à modifier la température. Il est sélectionné pour un ramassage fiable, un transport fermé et un déchargement contrôlé. Dans une installation bien conçue, le doseur fait partie d'une séquence de flux de matériaux reproductible : se connecte à la source, aspire le matériau dans la ligne de transport, le sépare de l'air de transport, le décharge vers la destination et est réinitialisé pour le lot suivant ou continue dans un cycle contrôlé.
Comment la pression négative crée un flux de matériaux
Le principe de fonctionnement est basé sur une différence de pression. Une source de vide (généralement une pompe à vide, un ventilateur ou un éjecteur pneumatique, selon la conception) élimine l'air du récipient récepteur. Cela crée une zone de pression inférieure à l'intérieur du récepteur et de la conduite de transport connectée. Étant donné que le point de ramassage est à une pression plus élevée, l'air se précipite vers le récepteur et le flux d'air en mouvement entraîne la poudre ou les granulés au niveau de la buse de ramassage. Le mélange d'air et de matériau circule à travers un tuyau ou un tuyau jusqu'au récepteur. À l’intérieur du récepteur, l’air ralentit et change de direction, permettant ainsi au matériau de tomber hors du flux d’air. Un filtre ou un élément de séparation empêche les fines particules d'être transportées vers la source de vide, tandis qu'un dispositif de décharge libère les matériaux collectés vers leur destination. De nombreux systèmes fonctionnent par lots : l'aspiration aspire le matériau, le flux est arrêté, le récepteur est purgé ou le vide est libéré et la vanne de refoulement s'ouvre. D'autres systèmes utilisent des cycles séquencés ou des arrangements continus. La séquence exacte affecte le débit, la dégradation des matériaux et la facilité avec laquelle l'unité peut être intégrée aux étapes de processus existantes.
Paramètres de processus qui façonnent les performances
Plusieurs paramètres déterminent si un alimentateur à vide fonctionne correctement ou s'il développe des problèmes tels que des conduites bloquées, une décharge incomplète ou un excès de poussière. La première est la condition de ramassage. Une buse de prélèvement trop petite peut restreindre le débit, tandis qu'une buse mal positionnée peut aspirer trop d'air et pas assez de matériau. La seconde est la vitesse de l’air. Elle doit être suffisamment élevée pour maintenir les particules en suspension dans la conduite, mais une vitesse inutilement élevée peut provoquer une usure, une rupture des particules et une charge du filtre. Le troisième est le matériau lui-même : la densité apparente, la distribution granulométrique, la forme, la teneur en humidité, la cohésion et la tendance à générer une charge statique influencent tous la facilité avec laquelle il peut être transporté. Des poudres fines et légères peuvent rester en suspension dans l'air et attaquer le filtre ; les granulés denses ou abrasifs peuvent nécessiter des lignes plus robustes et des vitesses plus lentes. La longueur de la conduite, la levée verticale, les courbures et le calage des soupapes sont également importants. Un trajet court et direct avec peu de virages est plus facile à réaliser qu'un long itinéraire avec de multiples changements de direction. Enfin, la séquence de déchargement doit correspondre au processus de réception. Si la destination ne peut pas accepter le matériau en continu, le chargeur peut avoir besoin de contrôles de synchronisation et de niveau des lots plutôt qu'une simple commande marche/arrêt.
Composants de base et technologies clés
Source de vide et contrôle de l'air
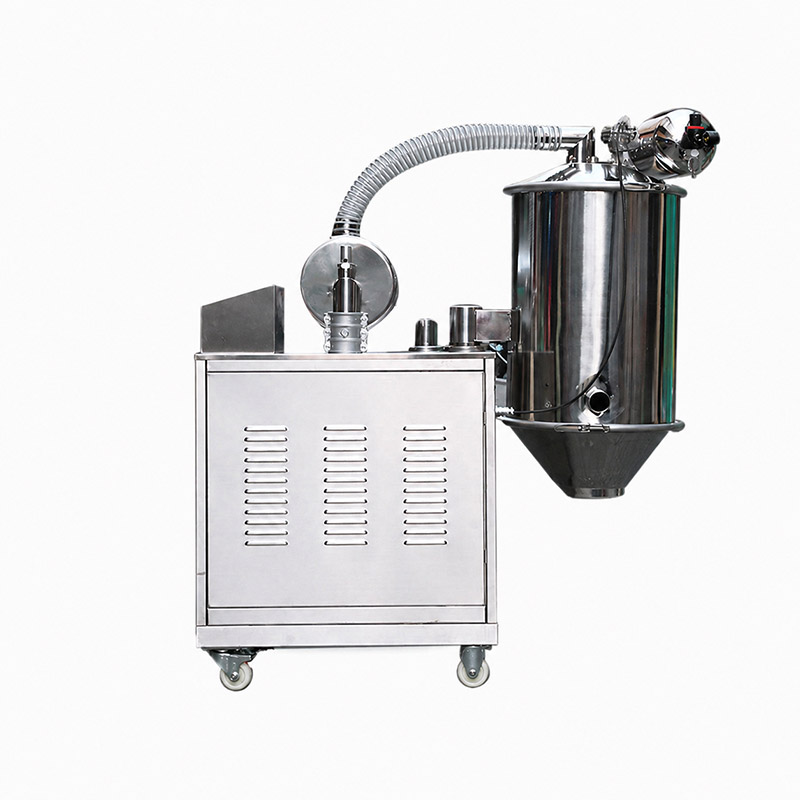
Les conceptions typiques d'alimentation sous vide comprennent une source de vide, des vannes de régulation d'air, un récepteur, une section de filtration ou de séparation, un mécanisme de décharge et une ligne de transport avec une interface de collecte. La source de vide fournit la différence de pression qui entraîne le transport. Le choix entre les styles de pompe, de ventilateur et d'éjecteur dépend du niveau de vide requis, du cycle de service, des utilitaires disponibles et des considérations de bruit ou de maintenance. Les vannes de régulation d'air déterminent quand l'aspiration est appliquée, quand le récepteur est purgé et quand la décharge peut se produire. Le timing de ces actions est essentiel à un fonctionnement stable : si l'aspiration reste activée alors que la vanne de refoulement est ouverte, le matériau peut ne pas s'évacuer proprement ; si la ventilation est insuffisante, le cycle suivant peut démarrer contre le vide résiduel. Les commandes peuvent être de simples minuteries électromécaniques ou des systèmes programmables plus flexibles. La question importante lors du choix n'est pas simplement de savoir quelle quantité de vide est disponible, mais si la séquence de contrôle de l'air peut être adaptée au matériau et au processus. Une séquence bien adaptée réduit le risque de blocage, améliore la répétabilité de la décharge et facilite le réglage du doseur après l'installation.
Récepteur, filtration et décharge
Le destinataire est le lieu où se termine le transport et où commence la séparation. Son volume doit être suffisamment grand pour accepter le lot prévu sans forcer le matériau dans le filtre, mais pas au point que l'évacuation devienne lente ou que le nettoyage devienne difficile. À l’intérieur du récepteur, le mélange air-matériau doit décélérer suffisamment pour que les particules tombent vers la sortie. Le filtre protège la source de vide et le lieu de travail en capturant les fines particules qui autrement passeraient à travers. Le choix du filtre dépend de la taille des particules, de la charge de poussière, de l'humidité et de la méthode de nettoyage. Un filtre trop grossier peut laisser passer les fines ; un produit trop fin ou mal nettoyé peut créer une chute de pression et réduire les performances de transport. La décharge peut être obtenue à l'aide d'une vanne rotative, d'un clapet, d'une vanne coulissante ou d'un autre mécanisme, en fonction du niveau de confinement et du processus de réception. L'interface de décharge doit correspondre à la destination : un mélangeur peut nécessiter une connexion étanche, un fût peut nécessiter un remplissage sans poussière et un réacteur peut nécessiter une compatibilité avec un gaz inerte. Dans tous les cas, la chaîne récepteur-filtre-décharge doit être évaluée comme un seul système plutôt que comme des éléments indépendants.
Ligne de transport et interface de ramassage
La ligne de transport relie le point de ramassage au récepteur et sa disposition détermine souvent si un alimentateur sous vide peut être installé sans modifications majeures de l'installation. Les tuyaux flexibles sont utiles lorsque le point de ramassage se déplace ou lorsque l'équipement doit être repositionné, tandis que les tuyaux rigides peuvent être préférés pour les longs trajets, une résistance élevée à l'usure ou des installations permanentes. Les coudes doivent être minimisés car chaque coude ajoute une perte de pression et devient un emplacement potentiel pour l'accumulation de matériaux. L'interface de prise en charge est tout aussi importante. Il peut s'agir d'une lance, d'une trémie, d'un raccord de sac-vidage ou d'un adaptateur personnalisé conçu pour extraire le matériau d'un conteneur spécifique. L'interface doit permettre au matériau de pénétrer dans le flux d'air sans créer de zones mortes, de fuite d'air excessive ou d'exposition de l'opérateur à la poussière. Dans certaines applications, une baguette d'aspiration est déplacée manuellement d'un sac à l'autre ; dans d'autres, un ramasseur fixe est installé sous une trémie ou à la sortie d'une machine de transformation. Le bon choix dépend de la fréquence à laquelle la source change, du degré d'implication acceptable de l'opérateur et du niveau de confinement requis par le matériau. Ces détails pratiques sont souvent plus importants qu’une seule spécification principale.
Indicateurs clés de performance et critères de sélection
Débit et propriétés des matériaux
Les utilisateurs demandent souvent un chiffre de débit unique, mais la capacité du système d'alimentation par le vide n'a de sens que lorsqu'elle est liée au matériau et à l'itinéraire. Le débit dépend de la densité apparente, de la taille des particules, de la fluidité, de la vitesse de l'air, du diamètre de la ligne, de la distance, de la portance et du temps de cycle autorisé. Un alimentateur conçu pour un granulé à écoulement libre peut se comporter très différemment avec une poudre micronisée cohésive ou un matériau humide qui a tendance à se combler. Lorsque vous comparez les options, demandez une capacité nominale à une densité apparente définie et une distance de transport définie, et demandez comment ce chiffre a été mesuré. Il est également important de distinguer le taux de transfert instantané du taux de production moyen. Un système peut déplacer le matériau rapidement pendant la phase d'aspiration, mais passer du temps à ventiler, décharger et réinitialiser entre les cycles. Pour les processus par lots, le nombre de cycles par heure et la taille du lot peuvent être plus importants que le débit de pointe. Pour les processus continus, la stabilité sur de longues séries devient la priorité. Un processus de sélection réaliste adapte le doseur au comportement d'écoulement du matériau, et pas seulement à un tonnage nominal ou à un nombre de kilogrammes par heure.
Distance de transfert, ascenseur et disposition
Le transport par le vide est sensible à la géométrie du parcours. La distance horizontale, la levée verticale, le nombre de virages et la hauteur du point de refoulement consomment tous un différentiel de pression. Un itinéraire qui semble court sur un plan d'étage peut être exigeant s'il comprend plusieurs coudes, une longue montée verticale ou un tuyau flexible qui s'effondre sous le vide. La disposition affecte également l’accès à la maintenance et le nettoyage. Le récepteur a besoin d'espace pour l'entretien du filtre et l'inspection du rejet ; la source de vide a besoin d'une ventilation et d'une autorisation de service ; la ligne doit être tracée de manière à éviter les points bas où les matériaux peuvent se déposer. Si le tracé est encore en cours de planification, il est préférable d'impliquer le fournisseur d'équipement le plus tôt possible plutôt que de forcer un distributeur à emprunter un itinéraire inapproprié. Des changements simples (raccourcir un tronçon, remplacer un virage serré, élever un point de ramassage ou utiliser une ligne plus grande) peuvent améliorer la fiabilité bien plus que l'augmentation seule de la puissance de l'aspirateur. La meilleure sélection repose donc sur un tracé dimensionné et non sur une description verbale comme une dizaine de mètres. Utilisez un dessin et indiquez le matériau, la source, la destination et le temps de cycle requis.
Confinement, nettoyage et compatibilité des matériaux
Pour de nombreuses opérations de poudre, le confinement est la principale raison de choisir le transfert sous vide. La manipulation manuelle peut libérer de la poussière, exposer les opérateurs, contaminer les produits et créer une contamination croisée entre les lots. Un distributeur à vide fermé avec des connexions et des filtres correctement sélectionnés peut réduire ces risques, mais les performances du confinement dépendent de détails : qualité du joint, conception de la vanne, intégrité du filtre, connexions des tuyaux et interfaces de décharge. Le nettoyage est étroitement lié. Si la même unité gère différents produits, des surfaces accessibles, une géométrie interne lisse et des lignes amovibles peuvent être importantes. Si le matériau est abrasif, l'usure des pièces mouillées doit être vérifiée. S'il est chimiquement agressif, les élastomères et les matériaux de contact doivent être compatibles. S'il est sensible à l'humidité ou à l'oxydation, la possibilité d'utiliser de l'air sec ou un gaz inerte peut avoir de l'importance. Ces points doivent être discutés comme des exigences du processus, et non comme des réflexions après coup. Un distributeur qui transfère bien mais qui est difficile à nettoyer ou incompatible avec le produit créera des problèmes lors de son fonctionnement de routine. La sélection doit donc inclure un examen du contact avec les matériaux, un examen du nettoyage et un examen du confinement parallèlement au calcul habituel de la capacité.
Automatisation, énergie et maintenance
L'automatisation peut améliorer la répétabilité en contrôlant le temps d'aspiration, la ventilation, le refoulement, le nettoyage des filtres et les verrouillages avec les équipements en amont et en aval. Les capteurs de niveau dans le récepteur ou la destination peuvent empêcher un remplissage excessif ; des capteurs de pression ou de vide peuvent détecter un blocage du filtre ou des problèmes de conduite ; les minuteries peuvent coordonner les cycles de lots. Le bon niveau d’automatisation dépend du modèle d’opérateur. Un laboratoire ou une unité pilote peut bénéficier de contrôles simples, transparents et faciles à ajuster lors des essais. Une installation de production peut nécessiter des paramètres de recettes, des alarmes de panne et une intégration avec un système de contrôle central. La consommation d'énergie doit être évaluée sur l'ensemble du cycle plutôt que sur la seule base de la puissance du moteur. Un système qui fait fonctionner une grande source de vide en continu peut être moins efficace qu'un système qui applique le vide uniquement en cas de besoin, mais le cycle de service et les exigences du processus doivent être pris en compte ensemble. La maintenance est un autre indicateur pratique : l'accès au filtre, l'inspection des vannes, le remplacement des tuyaux et la disponibilité des pièces d'usure affectent tous les coûts à long terme. Un alimentateur sous vide est un outil utile dans la chaîne de traitement, la fiabilité et la facilité d'entretien sont donc aussi importantes que les performances nominales.
Candidatures et conseils de sélection
Les alimentateurs sous vide sont utilisés partout où des solides en vrac doivent être déplacés avec une poussière limitée et une flexibilité de disposition raisonnable. Les paramètres courants incluent la manipulation de poudres chimiques et pharmaceutiques, les ingrédients alimentaires et nutritionnels, les matériaux pour batteries et céramiques, les pigments et les charges, les additifs pour plastiques et caoutchouc, ainsi que la recherche en laboratoire ou à l'échelle pilote. Ils peuvent charger des mélangeurs et des réacteurs, des broyeurs d'aliments et des cribles, transférer des matériaux à partir de sacs ou de fûts, charger des presses à comprimés ou des lignes de conditionnement et relier des étapes de processus difficiles à relier aux convoyeurs mécaniques. Le choix approprié dépend des priorités de l'utilisateur. Un laboratoire peut apprécier une taille compacte, un nettoyage facile et un acheminement flexible des tuyaux ; une usine pilote peut avoir besoin d'un équilibre entre flexibilité et contrôles reproductibles ; une ligne de production peut donner la priorité au confinement, à la disponibilité et à l'intégration avec l'automatisation existante. Les acheteurs doivent commencer par une description claire du processus : nom du matériau et densité apparente, plage de granulométrie, comportement en matière d'humidité et d'écoulement, source et destination, débit requis, distance de transfert et hauteur de levage, services publics disponibles, régime de nettoyage et objectif de confinement. Si ces détails sont connus, la conversation de sélection devient beaucoup plus productive. Pour un spécifique TENCAN configuration, confirmez la sélection finale par rapport au matériau et à la disposition réels.
Questions courantes avant de choisir un alimentateur sous vide
Un alimentateur sous vide peut-il traiter toutes les poudres ?
Le transport par vide fonctionne bien pour de nombreuses poudres et granulés, mais les matériaux très cohésifs, humides, collants ou facilement compactés peuvent nécessiter des dispositions spéciales de ramassage, de conduite ou de déchargement. Certains produits sont mieux manipulés par des convoyeurs mécaniques ou par un principe de transfert différent. Un échantillon de matériau et une description claire de son comportement sont plus utiles qu'un nom de catégorie générique.
Le doseur modifie-t-il la taille des particules ou mélange-t-il le produit ?
Son rôle premier est le transfert. Les particules peuvent subir un certain contact et un cisaillement de l'air pendant le transport, mais un alimentateur sous vide n'est pas un broyeur, un mélangeur ou un classificateur. Si une réduction de taille ou une homogénéisation est nécessaire, cela devrait être une étape de processus distincte. Un transport doux peut toujours être important pour les granulés fragiles, c'est pourquoi la vitesse de l'air et la géométrie de la ligne doivent être revues.
Quelles informations sont nécessaires pour un devis fiable ?
Fournissez le matériau, la densité apparente, la plage granulométrique, la température, l'humidité, le comportement d'écoulement, la source et la destination, le débit requis, la distance de transfert, le levage vertical, l'espace disponible, les services publics, les exigences de nettoyage et le niveau d'automatisation souhaité. Un croquis de mise en page coté est particulièrement utile. Sans ces détails, un chiffre de capacité n’est qu’une indication approximative.
Un alimentateur sous vide est-il adapté aux zones propres ou stériles ?
Il peut faire partie d’une stratégie de transfert confiné, mais son adéquation dépend de la construction, de la finition de la surface, de l’étanchéité, de l’accès au nettoyage et de la conception du filtre. Ces exigences doivent être énoncées explicitement. Le même principe s'applique aux risques d'explosion, à la couverture par gaz inerte et au contrôle de la contamination croisée : ils nécessitent un examen approprié du processus plutôt qu'un module complémentaire générique.
Où en savoir plus
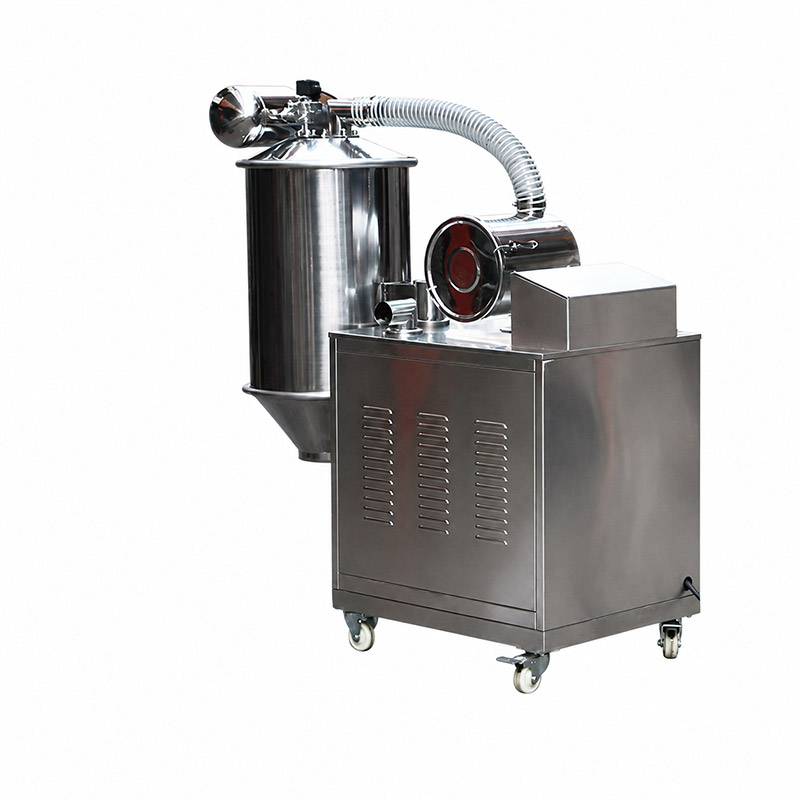
TENCAN'L'alimentateur sous vide figure parmi les équipements de recherche de l'entreprise. La page du produit fournit l'image du produit actuel et le chemin de contact pour confirmer les détails de configuration.: Alimentateur sous vide. Utilisez la page comme point de départ, puis adaptez l'unité aux exigences en matière de matériaux, de mise en page et de processus décrites ci-dessus.
Produits associés
Contactez-nous
Notre équipe professionnelle vous répondra sous un jour ouvrable. N'hésitez pas à nous contacter !