
O que é um forno de liofilização a vácuo? Um dispositivo de secagem em baixa temperatura para uso em laboratório
O que é um forno de liofilização a vácuo?
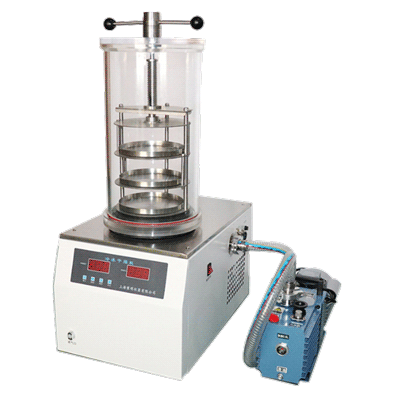
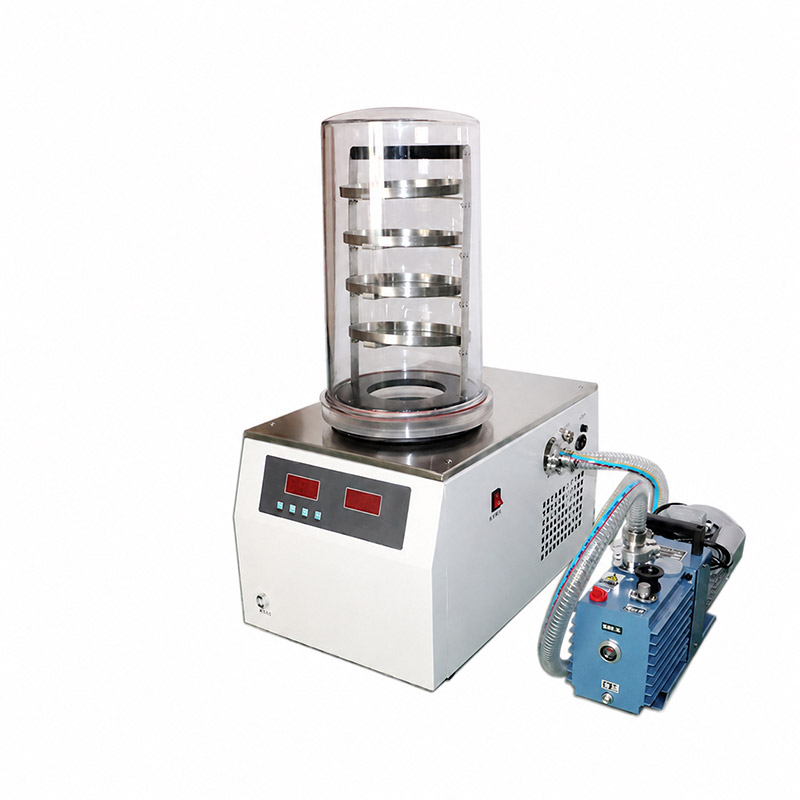
Em sua essência, um forno de liofilização a vácuo é um sistema especializado de secagem em baixa temperatura que remove a água de um material enquanto a água é congelada, combinando um vácuo profundo com calor cuidadosamente controlado. Laboratórios, desenvolvedores farmacêuticos, tecnólogos de alimentos e pesquisadores de materiais utilizam-no para transformar amostras úmidas ou congeladas — soluções aquosas, suspensões, tecidos biológicos, pedaços de frutas e vegetais, pastas cerâmicas e pós úmidos — em sólidos secos e porosos sem o encolhimento, a formação de crostas e os danos causados pelo calor que a secagem comum com ar quente causa. Como a água sai por sublimação e não por evaporação, o produto mantém sua forma original, sua estrutura interna de poros e grande parte de sua atividade química ou biológica. O forno de liofilização a vácuo oferecido por TENCAN pertence a esta família de equipamentos e segue a mesma arquitetura básica: câmara hermética, prateleiras ou manifold com temperatura controlada, coletor de frio refrigerado e conjunto de bombeamento a vácuo.
Funções essenciais e princípio de funcionamento
A transformação básica: de amostra úmida em sólido seco e poroso
A tarefa fundamental do equipamento é mover um material do estado úmido ou congelado para o estado seco, mantendo o solvente - quase sempre água - abaixo do seu ponto de congelamento durante a maior parte do ciclo. Num forno de secagem convencional, o calor evapora a água líquida; à medida que o líquido sai da superfície, a tensão superficial puxa a matriz sólida para dentro e a amostra encolhe, endurece ou racha. Em um forno de liofilização, a água é primeiro congelada no local e só depois removida na forma de vapor. Como não existe interface líquido-vapor dentro do material, não há nada para unir a estrutura. O que resta é um bolo seco que preserva a geometria da amostra congelada junto com uma rede de poros abertos e interconectados onde costumavam estar os cristais de gelo. São esses poros que tornam os produtos liofilizados tão fáceis de reidratar, dissolver ou moer.
As três etapas de um ciclo de liofilização
As máquinas diferem amplamente em tamanho e nível de automação, mas praticamente todos os ciclos de liofilização seguem a mesma sequência de três etapas: congelamento, secagem primária e secagem secundária. Cada etapa tem sua própria física, seus próprios parâmetros de controle e sua própria influência na qualidade do produto acabado.
1. Congelamento
O congelamento fixa o material na forma que ele manterá durante o resto do processo e decide o tamanho dos cristais de gelo – e, portanto, dos poros –. O congelamento lento produz cristais grandes e poros grosseiros; o congelamento rápido produz muitos cristais pequenos e uma estrutura de poros fina e uniforme. Para amostras biológicas, uma taxa de congelamento controlada ajuda a limitar os danos às membranas celulares, enquanto para pedaços de alimentos e pastas cerâmicas o objetivo usual é um bloco totalmente congelado, sem bolsas de líquido no interior. Uma amostra que esteja apenas parcialmente congelada irá ferver e respingar quando o vácuo for aplicado, o que é uma das causas mais comuns de falha na execução.
2. Secagem Primária (Sublimação)
A secagem primária é a etapa mais longa do ciclo. A pressão da câmara é reduzida muito abaixo do ponto triplo da água – cerca de 6,1 mbar – para que o gelo possa passar diretamente para o vapor sem nunca derreter. O calor é então distribuído através das prateleiras ou do ambiente circundante, e esse calor impulsiona lentamente a frente de sublimação para dentro da superfície congelada. A energia deve ser fornecida a uma taxa que o material possa tolerar: muito calor e o gelo derrete ou a estrutura amolece e desmorona; muito pouco calor e o ciclo se arrasta por dias. O vapor de água liberado durante esta etapa não é puxado diretamente pela bomba de vácuo; ele é capturado em um condensador refrigerado, geralmente chamado de armadilha fria.
3. Secagem Secundária (Dessorção)
Uma vez sublimado o último gelo, o produto ainda retém água que está física ou quimicamente ligada à matriz sólida. A secagem secundária remove esta umidade residual aumentando gradualmente a temperatura da prateleira enquanto o vácuo é mantido até o final do ciclo. Aqui a água é dessorvida em vez de sublimada, e o processo é mais suave e lento do que a secagem primária. A umidade residual é um dos atributos de qualidade mais importantes de um produto liofilizado: muita água reduz o prazo de validade e estimula a aglomeração ou o crescimento microbiano, enquanto a secagem excessiva desperdiça energia e pode degradar compostos sensíveis. Os valores alvo geralmente estão na faixa de um a três por cento de umidade, dependendo do material e do uso pretendido.
Parâmetros-chave do processo e seus efeitos no produto
Vários parâmetros determinam se um lote resulta como um bolo uniforme e intacto ou como uma massa desmoronada e parcialmente derretida. Todos eles são configurados através do sistema de controle da máquina:
- Pressão da câmara define a força motriz para a sublimação. A pressão mais baixa acelera a secagem, mas também remove o calor mais lentamente e aumenta o risco de formação de espuma.
- Temperatura de prateleira fornece a energia para sublimação e dessorção e deve permanecer abaixo da temperatura de colapso ou fusão da formulação a cada momento.
- Taxa de congelamento e temperatura final de congelamento determine o tamanho dos poros, a área de superfície específica e a facilidade com que o bolo seco se reidrata.
- Taxas de rampa e tempos de espera definir a rapidez com que as prateleiras se movem entre os setpoints e quanto tempo dura cada etapa; mudanças abruptas são uma causa comum de falha de lote.
- Temperatura do condensador deve permanecer bem abaixo da temperatura do produto, caso contrário o vapor não será retido de forma eficiente e o vácuo se deteriorará.
Principais Tipos e Configurações
Liofilizadores múltiplos (frasco)
Os liofilizadores múltiplos são a configuração mais simples e acessível. As amostras pré-congeladas são mantidas em frascos de fundo redondo ou pequenos recipientes que são fixados às portas de um coletor conectado ao coletor de frio, e o vácuo é aplicado diretamente na parte externa de cada recipiente. Como os frascos podem ser girados em um banho resfriado ou deixados em temperatura ambiente durante a secagem, a entrada de calor é amplamente descontrolada, portanto, esse design é adequado para soluções aquosas com baixo teor de sólidos, culturas bacterianas e celulares e triagem rápida de novas formulações, em vez de produtos biológicos delicados que exigem um perfil térmico preciso.
Liofilizadores tipo prateleira (bandeja)
Os liofilizadores tipo prateleira colocam o produto em bandejas, frascos ou ampolas apoiadas diretamente em prateleiras com temperatura controlada dentro da câmara de vácuo. As mesmas prateleiras podem resfriar o produto para congelamento in loco e depois aquecê-lo em uma rampa programada para secagem primária e secundária, o que torna todo o ciclo reproduzível de lote para lote. Como o calor chega ao produto por condução através da prateleira, a secagem é mais rápida e uniforme do que em um coletor, e os frascos podem ser tampados automaticamente sob vácuo no final do ciclo para proteger o produto seco da umidade. Esta é a configuração normalmente escolhida para trabalhos farmacêuticos, biológicos e de pós de alto valor.
Escolhendo entre tamanhos e configurações
Os liofilizadores também são divididos por escala. Unidades de bancada com volume de câmara de alguns litros são destinadas à pesquisa e desenvolvimento, triagem de formulações e preparação de pequenas amostras. Sistemas em escala piloto, geralmente na casa das dezenas de litros, preenchem a lacuna entre o laboratório e a produção e são usados para estudos de aumento de escala, lotes clínicos e fabricação de pequenos volumes. As unidades de produção são construídas como gabinetes maiores ou como sistemas de túneis contínuos e são otimizadas para produtividade, temperatura uniforme nas prateleiras e carga e descarga automática. A escala é importante porque um ciclo desenvolvido em uma unidade de bancada não é transferido para uma máquina de produção sem ajuste.
Componentes principais e tecnologias-chave
Câmara de vácuo e sistema de prateleira
A câmara de vácuo é o recipiente de pressão no qual ocorre todo o processo. Geralmente é feito de aço inoxidável, com porta frontal ou superior vedada por gaxeta e dotada de janela de visualização para que o operador possa observar o produto. No interior, as prateleiras funcionam tanto como fonte de calor como como suporte para bandejas, frascos ou pratos; eles são ocos ou contêm canais de fluido incorporados através dos quais circula um fluido de transferência de calor. O nivelamento da prateleira, o espaçamento e o acabamento da superfície afetam a uniformidade com que o calor atinge cada recipiente e, portanto, a uniformidade do lote acabado.
Condensador (Cold Trap) e Circuito de Refrigeração
O condensador, ou armadilha fria, é o componente que possibilita a secagem contínua. O vapor de água que sai do produto fica preso como gelo em bobinas ou placas mantidas a uma temperatura bem abaixo do produto, normalmente entre 40 e 85 graus Celsius negativos, dependendo da aplicação. Se o purgador não estiver suficientemente frio, o vapor passa para a bomba de vácuo, a pressão aumenta e a secagem para. A capacidade do purgador, ou seja, quanto gelo ele pode conter antes de ser descongelado, define o limite prático do tamanho do lote, portanto, uma regra útil é escolher um purgador cuja capacidade de gelo exceda confortavelmente o conteúdo total de água do maior lote que você pretende operar.
Sistema de bombeamento a vácuo
Uma bomba de vácuo de palhetas rotativas ou de rolagem seca, às vezes apoiada por um soprador Roots em sistemas maiores, mantém a baixa pressão dentro da câmara. A bomba não remove o vapor de água diretamente durante a secagem primária; sua função é remover gases não condensáveis que vazam e manter a câmara no ponto de ajuste. As bombas seladas a óleo precisam de trocas regulares de óleo e sifões para evitar a contaminação de água e solventes, enquanto as bombas secas evitam a migração de óleo e são preferidas onde há vapores de solvente. O vácuo máximo que a bomba pode atingir, juntamente com a estanqueidade da câmara, definem a pressão mais baixa alcançável.
Sistema de Controle, Programação e Registro de Dados
Os liofilizadores modernos são controlados por um microprocessador ou PLC com interface touch-screen. O operador cria uma receita de pontos de ajuste de temperatura e pressão com taxas de rampa e tempos de espera, e o controlador a executa automaticamente enquanto registra a temperatura da prateleira, a temperatura do produto de termopares ou sensores de resistência, a pressão da câmara e o tempo decorrido. O registro de dados é importante por dois motivos: permite diagnosticar um lote com falha e, em ambientes regulamentados, fornece a documentação necessária para demonstrar que o ciclo foi executado conforme especificado. Alguns controladores também oferecem limites de alarme, monitoramento remoto e níveis de acesso do usuário.
Principais indicadores de desempenho e pontos de seleção
Capacidade de secagem e volume do lote
A capacidade de secagem é geralmente expressa como o volume da câmara, o número de prateleiras ou bandejas ou a massa total de água que a máquina pode remover em um ciclo. O volume da câmara por si só pode ser enganoso, porque a capacidade útil depende da espessura da camada do produto enquanto ainda seca em um tempo razoável. Como regra prática, um enchimento mais espesso retarda consideravelmente a secagem, de modo que uma máquina com uma câmara grande e um condensador pequeno pode manusear menos produto do que as suas dimensões sugerem.
Temperatura da armadilha fria e vácuo final
Dois números descrevem o lado do vácuo da máquina: a temperatura mais baixa que o coletor de frio pode atingir e a pressão final que o sistema de bombeamento pode manter. Um purgador mais frio captura mais vapor de água e encurta o ciclo, enquanto uma pressão final mais baixa amplia a gama de solventes e formulações que podem ser processados. Ambos os valores devem ser cotados em condições de trabalho, com o purgador carregado, e não como valores ideais. Também vale a pena verificar o rápido pull-down até o ponto de ajuste e a rápida recuperação após o descongelamento.
Faixa de temperatura e uniformidade da prateleira
A faixa de temperatura e a uniformidade da prateleira decidem quais formulações a máquina pode manipular. Uma ampla faixa, de aproximadamente 40 graus Celsius negativos para congelamento até bem acima da temperatura ambiente para secagem secundária, oferece flexibilidade para processar material biológico congelado e alimentos ou produtos cerâmicos tolerantes ao calor. A uniformidade em toda a área da prateleira é igualmente importante: um gradiente de alguns graus entre a frente e o verso de uma prateleira secará alguns frascos mais rapidamente do que outros, produzindo um lote com umidade residual inconsistente. O controle independente de prateleira ou zoneamento é um recurso útil em unidades maiores.
Consumo de energia e eficiência geral
A liofilização consome muita energia porque a refrigeração deve funcionar continuamente por horas ou dias enquanto a bomba de vácuo mantém uma pressão baixa. As principais alavancas de eficiência são o tamanho e o isolamento do coletor de frio, a eficiência do compressor de refrigeração e a capacidade de executar um ciclo mais curto e melhor otimizado. Um ciclo bem projetado que mantém o produto logo abaixo de sua temperatura crítica utiliza muito menos energia do que um ciclo excessivamente cauteloso, o que é uma das razões pelas quais o desenvolvimento do ciclo e o monitoramento do processo se pagam ao longo da vida útil do equipamento.
Automação, Programabilidade e Manutenção
A automação e a programabilidade separam uma cabine de secagem básica de um instrumento de processo genuíno. Procure armazenamento de receitas, rampas de múltiplas etapas, controle automático de pressão, exportação de dados e funções de alarme e intertravamento que protegem o produto em caso de falha de vácuo ou refrigeração. Os requisitos de manutenção merecem igual atenção: as vedações e juntas das portas, as prateleiras e o separador de frio necessitam de limpeza e descongelamento periódicos; a bomba de vácuo precisa de manutenção de óleo ou filtro; e o circuito de refrigeração deve ser verificado quanto a vazamentos. Máquinas com fácil acesso ao condensador e às prateleiras, suportes de prateleiras removíveis e intervalos de manutenção claramente documentados são mais simples e baratas de manter em funcionamento.
Candidaturas e Assessoria de Seleção
Indústrias e materiais típicos
A liofilização a vácuo é utilizada sempre que um material úmido deve ser seco sem perder sua estrutura ou atividade. Na indústria farmacêutica e de biotecnologia, estabiliza vacinas, anticorpos, proteínas, produtos de plasma e reagentes de diagnóstico, muitas vezes em frascos selados sob vácuo. No processamento de alimentos produz café solúvel, frutas secas, ervas, probióticos e refeições prontas que hidratam rapidamente e mantêm o sabor. A ciência dos materiais utiliza-o para preparar precursores de cerâmica e nanopó, aerogéis e estruturas porosas para engenharia de tecidos, enquanto universidades, institutos de pesquisa e laboratórios forenses dependem dele para preparação de amostras, preservação de amostras biológicas e arquivamento.
Qual configuração é adequada para qual usuário
A escolha certa depende do usuário. Os laboratórios de ensino e pesquisa geralmente são mais bem atendidos por uma unidade compacta de bancada com um coletor para frascos e um pequeno conjunto de prateleiras, que cobre a maior parte do trabalho de preparação e formulação de amostras, mantendo o espaço ocupado e o preço modestos. Grupos de desenvolvimento que precisam de ciclos reproduzíveis e documentados devem procurar uma máquina piloto ou de bancada do tipo prateleira com receitas programáveis, medição de temperatura do produto e registro de dados. As operações de produção precisam de maior capacidade de condensador, temperatura de prateleira uniforme em uma ampla área, carregamento automatizado e, em indústrias regulamentadas, suporte de validação e documentação de fácil auditoria. Os compradores que desejam comparar tamanhos de câmaras, classificações de condensadores e recursos de controle em um só lugar podem revisar o Forno de liofilização a vácuo página de especificações antes de solicitar um orçamento.
Perguntas frequentes
Qualquer material úmido pode ser liofilizado?
A maioria dos materiais aquosos pode ser seca desta forma, mas nem todos são fáceis. Soluções muito diluídas demoram muito porque a máquina deve remover uma grande quantidade de água, materiais com baixa temperatura de colapso requerem uma prateleira mais fria e uma rampa mais lenta, e produtos contendo solventes orgânicos precisam de um condensador e bomba adequados para esses vapores. Amostras com alto teor de gordura ou açúcar também podem secar lentamente ou permanecer pegajosas. Na prática, um pequeno ensaio numa unidade de bancada é a forma mais fiável de descobrir se uma determinada formulação é adequada.
Por que a temperatura da câmara fria é tão crítica?
A armadilha fria é o único local onde o vapor de água que sai do produto pode ser transformado novamente em gelo. Se a superfície da armadilha não estiver suficientemente fria, a pressão do vapor acima dela aumenta, a pressão da câmara segue e a força motriz para a sublimação desaparece; a secagem é efetivamente interrompida e a bomba pode ficar contaminada. Como regra geral, o purgador deve estar 15 a 20 graus Celsius mais frio que a superfície mais fria do produto em qualquer ponto do ciclo. É por isso que a temperatura do purgador é uma das primeiras leituras a serem verificadas quando um lote se comporta de forma inesperada.
Quanto tempo leva um ciclo de liofilização?
A duração do ciclo depende da amostra, da profundidade de enchimento e da máquina. Uma fina camada de solução aquosa em uma pequena unidade de bancada pode terminar durante a noite, enquanto uma prateleira cheia de frascos com vários centímetros de profundidade pode levar de dois a quatro dias. O congelamento em si pode durar de uma a várias horas, a secagem primária leva a maior parte do tempo e a secagem secundária acrescenta mais algumas horas. Como o ciclo é dominado pela transferência de calor e massa e não apenas pela máquina, encurtá-lo geralmente significa otimizar a receita em vez de comprar uma bomba de vácuo maior.
Produtos relacionados
Entre em contato
Nossa equipe profissional responderá em até um dia útil. Fique à vontade para entrar em contato conosco!