
Qu'est-ce qu'un four de lyophilisation sous vide ? Un appareil de séchage à basse température pour une utilisation en laboratoire
Qu'est-ce qu'un four de lyophilisation sous vide ?
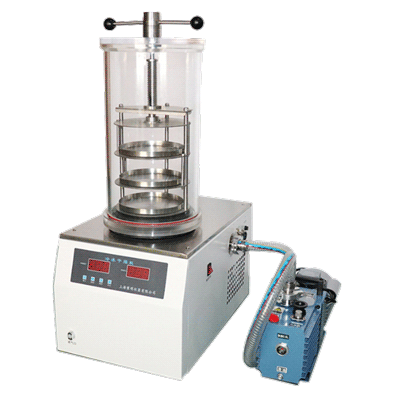
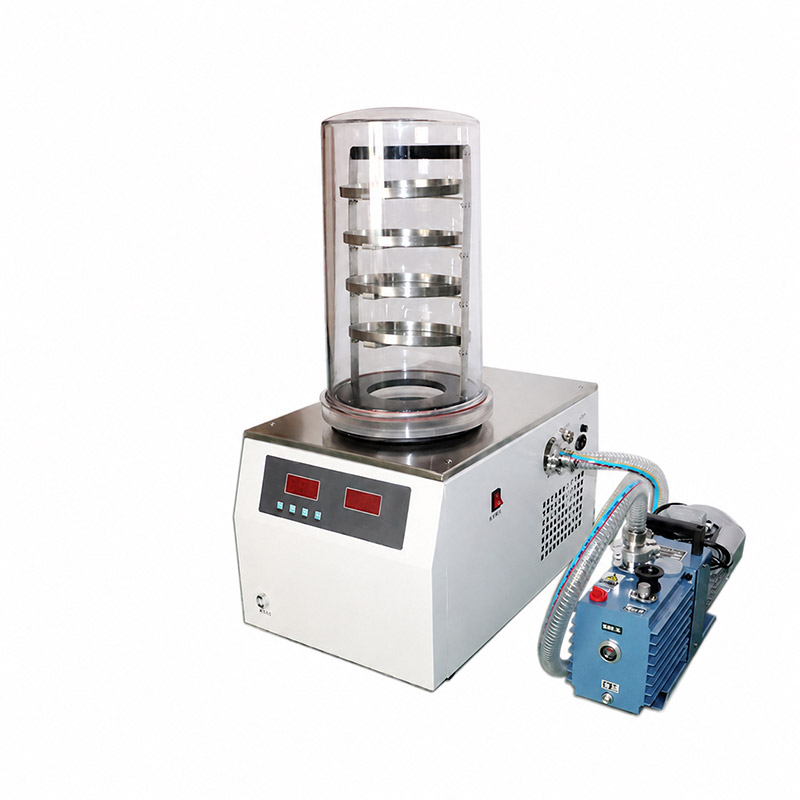
À la base, une étuve de lyophilisation sous vide est un système de séchage spécialisé à basse température qui élimine l’eau d’un matériau pendant que cette eau est congelée, combinant un vide profond avec une chaleur soigneusement contrôlée. Les laboratoires, les développeurs pharmaceutiques, les technologues alimentaires et les chercheurs en matériaux l'utilisent pour transformer des échantillons humides ou congelés (solutions aqueuses, suspensions, tissus biologiques, morceaux de fruits et légumes, boues céramiques et poudres humides) en solides secs et poreux sans le retrait, la formation de croûtes et les dommages causés par la chaleur que provoque le séchage ordinaire à l'air chaud. Parce que l’eau sort par sublimation plutôt que par évaporation, le produit conserve sa forme originale, sa structure de pores internes et une grande partie de son activité chimique ou biologique. Le étuve de lyophilisation sous vide offert par TENCAN appartient à cette famille d'équipements et suit la même architecture de base : une enceinte étanche, des étagères ou un collecteur thermorégulés, un piège froid réfrigéré et un groupe de pompage sous vide.
Fonctions de base et principe de fonctionnement
La transformation de base : de l’échantillon humide au solide sec et poreux
La tâche fondamentale de l’équipement est de faire passer un matériau d’un état humide ou gelé à un état sec tout en maintenant le solvant – presque toujours de l’eau – en dessous de son point de congélation pendant la majeure partie du cycle. Dans une étuve de séchage conventionnelle, la chaleur fait évaporer l'eau liquide ; Lorsque le liquide quitte la surface, la tension superficielle tire la matrice solide vers l'intérieur et l'échantillon rétrécit, durcit ou se fissure. Dans une étuve de lyophilisation, l’eau est d’abord congelée sur place, puis ensuite éliminée sous forme de vapeur. Puisqu’il n’existe aucune interface liquide-vapeur à l’intérieur du matériau, il n’y a rien pour rassembler la structure. Ce qui reste est un gâteau sec qui préserve la géométrie de l’échantillon congelé ainsi qu’un réseau de pores ouverts et interconnectés là où se trouvaient les cristaux de glace. Ce sont ces pores qui rendent les produits lyophilisés si faciles à réhydrater, à dissoudre ou à broyer.
Les trois étapes d'un cycle de lyophilisation
Les machines diffèrent considérablement en taille et en niveau d'automatisation, mais pratiquement chaque cycle de lyophilisation suit la même séquence en trois étapes : congélation, séchage primaire et séchage secondaire. Chaque étape a sa propre physique, ses propres paramètres de contrôle et sa propre influence sur la qualité du produit fini.
1. Congélation
La congélation fixe le matériau dans la forme qu’il conservera pour le reste du processus et décide de la taille des cristaux de glace – et donc des pores –. La congélation lente produit de gros cristaux et des pores grossiers ; une congélation rapide produit de nombreux petits cristaux et une structure de pores fine et uniforme. Pour les échantillons biologiques, un taux de congélation contrôlé permet de limiter les dommages aux membranes cellulaires, tandis que pour les morceaux d'aliments et les boues de céramique, l'objectif habituel est d'obtenir un bloc entièrement congelé sans poches de liquide laissées à l'intérieur. Un échantillon qui n’est que partiellement congelé va bouillir et éclabousser une fois le vide appliqué, ce qui est l’une des causes les plus courantes d’échec d’une analyse.
2. Séchage primaire (Sublimation)
Le séchage primaire est l'étape la plus longue du cycle. La pression de la chambre est abaissée bien en dessous du point triple de l’eau – environ 6,1 mbar – afin que la glace puisse passer directement en vapeur sans jamais fondre. La chaleur est ensuite délivrée à travers les étagères ou l'environnement environnant, et cette chaleur entraîne lentement le front de sublimation vers l'intérieur depuis la surface gelée. L'énergie doit être fournie à un rythme que le matériau peut tolérer : trop de chaleur et la glace fond ou la structure se ramollit et s'effondre, trop peu et le cycle s'éternise pendant des jours. La vapeur d'eau libérée lors de cette étape n'est pas aspirée directement à travers la pompe à vide ; elle est captée sur un condenseur réfrigéré, généralement appelé piège froid.
3. Séchage secondaire (désorption)
Une fois la dernière glace sublimée, le produit contient encore de l’eau liée qui est physiquement ou chimiquement attachée à la matrice solide. Le séchage secondaire élimine cette humidité résiduelle en augmentant progressivement la température des étagères tout en maintenant le vide jusqu'à la fin du cycle. Ici, l’eau est désorbée plutôt que sublimée, et le processus est plus doux et plus lent que le séchage primaire. L'humidité résiduelle est l'un des attributs de qualité les plus importants d'un produit lyophilisé : trop d'eau raccourcit la durée de conservation et favorise l'agglomération ou la croissance microbienne, tandis qu'un séchage excessif gaspille de l'énergie et peut dégrader les composés sensibles. Les valeurs cibles se situent généralement entre un et trois pour cent d’humidité, selon le matériau et son utilisation prévue.
Paramètres clés du processus et leur effet sur le produit
Une poignée de paramètres déterminent si un lot se présente sous la forme d’un gâteau uniforme et intact ou d’une masse effondrée et partiellement fondue. Tous sont réglés via le système de contrôle de la machine:
- Pression de la chambre définit la force motrice de la sublimation. Une pression plus faible accélère le séchage mais élimine également la chaleur plus lentement et augmente le risque de formation de mousse.
- Température des étagères fournit l’énergie nécessaire à la sublimation et à la désorption et doit rester en dessous de la température d’effondrement ou de fusion de la formulation à tout moment.
- Taux de congélation et température de congélation finale déterminer la taille des pores, la surface spécifique et la facilité avec laquelle le gâteau séché se réhydrate.
- Taux de rampe et temps de maintien définir la rapidité avec laquelle les étagères se déplacent entre les points de consigne et la durée de chaque étape ; les changements brusques sont une cause fréquente d’échec de lots.
- Température du condenseur doit rester bien en dessous de la température du produit, sinon la vapeur n'est pas piégée efficacement et le vide se détériore.
Principaux types et configurations
Lyophilisateurs à collecteur (flacon)
Les lyophilisateurs à collecteur sont la configuration la plus simple et la plus abordable. Les échantillons précongelés sont conservés dans des flacons à fond rond ou de petits conteneurs qui se fixent aux ports d'un collecteur connecté au piège froid, et le vide est appliqué directement à l'extérieur de chaque conteneur. Étant donné que les flacons peuvent être tournés dans un bain réfrigéré ou laissés à température ambiante pendant le séchage, l'apport de chaleur est largement incontrôlé. Cette conception convient donc aux solutions aqueuses à faible teneur en solides, aux cultures bactériennes et cellulaires, et au criblage rapide de nouvelles formulations plutôt que de produits biologiques délicats qui nécessitent un profil thermique précis.
Lyophilisateurs à étagères (à plateaux)
Les lyophilisateurs à étagères placent le produit dans des barquettes, flacons ou ampoules reposant directement sur des étagères à température contrôlée à l'intérieur de la chambre à vide. Les mêmes étagères peuvent refroidir le produit pour une congélation in situ, puis le réchauffer dans une rampe programmée pour le séchage primaire et secondaire, ce qui rend l'ensemble du cycle reproductible d'un lot à l'autre. La chaleur atteignant le produit par conduction à travers l'étagère, le séchage est plus rapide et plus uniforme que sur un collecteur, et les flacons peuvent être automatiquement bouchés sous vide à la fin du cycle pour protéger le produit séché de l'humidité. C'est la configuration normalement choisie pour les travaux pharmaceutiques, biologiques et sur poudres de grande valeur.
Choisir entre les tailles et les configurations
Les lyophilisateurs sont également divisés par échelle. Les unités de paillasse avec un volume de chambre de quelques litres sont destinées à la recherche et au développement, au criblage de formulations et à la préparation de petits échantillons. Les systèmes à l'échelle pilote, généralement de l'ordre de plusieurs dizaines de litres, comblent le fossé entre le laboratoire et la production et sont utilisés pour des études à grande échelle, des lots cliniques et une fabrication en petits volumes. Les unités de production sont construites sous forme d'armoires plus grandes ou sous forme de systèmes de tunnel continu et sont optimisées pour le débit, la température uniforme des étagères et le chargement et le déchargement automatiques. L'échelle est importante car un cycle développé sur une unité de paillasse n'est pas transféré à une machine de production sans ajustement.
Composants de base et technologies clés
Chambre à vide et système d'étagères
La chambre à vide est le récipient sous pression dans lequel se déroule l’ensemble du processus. Il est généralement fabriqué en acier inoxydable, avec une porte avant ou supérieure scellée par un joint et équipée d'une fenêtre de visualisation permettant à l'opérateur de regarder le produit. À l’intérieur, les étagères font à la fois office de source de chaleur et de support pour plateaux, flacons ou plats ; ils sont creux ou contiennent des canaux de fluide noyés dans lesquels circule un fluide caloporteur. La planéité des étagères, l'espacement et la finition de la surface affectent tous la manière dont la chaleur atteint chaque récipient, et donc l'uniformité du lot fini.
Condenseur (piège à froid) et circuit de réfrigération
Le condenseur, ou piège froid, est l'élément qui permet un séchage continu. La vapeur d'eau quittant le produit est emprisonnée sous forme de glace sur des serpentins ou des plaques maintenues à une température bien inférieure au produit, généralement entre moins 40 et moins 85 degrés Celsius selon l'application. Si le piège n'est pas assez froid, la vapeur passe jusqu'à la pompe à vide, la pression augmente et le séchage s'arrête. La capacité du piège, c'est-à-dire la quantité de glace qu'il peut contenir avant de devoir être décongelée, fixe la limite pratique de la taille du lot. Une règle utile consiste donc à choisir un piège dont la capacité en glace dépasse confortablement la teneur totale en eau du plus gros lot que vous avez l'intention d'exploiter.
Système de pompage sous vide
Une pompe à vide à palettes rotatives ou à défilement sec, parfois soutenue par un ventilateur Roots sur les systèmes plus grands, maintient la basse pression à l'intérieur de la chambre. La pompe n'élimine pas la vapeur d'eau directement pendant le séchage primaire ; son rôle est d'éliminer les gaz non condensables qui s'infiltrent et de maintenir la chambre au point de consigne. Les pompes à joint d'huile nécessitent des vidanges d'huile régulières et des pièges pour éviter la contamination par l'eau et les solvants, tandis que les pompes sèches évitent la migration de l'huile et sont préférées lorsque des vapeurs de solvant sont présentes. Le vide limite que la pompe peut atteindre, ainsi que l'étanchéité de la chambre, définissent la pression la plus basse possible.
Système de contrôle, programmation et enregistrement des données
Les lyophilisateurs modernes sont contrôlés par un microprocesseur ou un PLC avec une interface à écran tactile. L'opérateur crée une recette de points de consigne de température et de pression avec des taux de rampe et des temps de maintien, et le contrôleur l'exécute automatiquement tout en enregistrant la température des étagères, la température du produit provenant des thermocouples ou des capteurs à résistance, la pression de la chambre et le temps écoulé. L'enregistrement des données est important pour deux raisons : il permet de diagnostiquer un lot défaillant et, dans les environnements réglementés, il fournit la documentation nécessaire pour démontrer que le cycle a été exécuté comme spécifié. Certains contrôleurs offrent également des limites d'alarme, une surveillance à distance et des niveaux d'accès utilisateur.
Indicateurs de performance clés et points de sélection
Capacité de séchage et volume du lot
La capacité de séchage est généralement exprimée en volume de la chambre, en nombre d'étagères ou de plateaux, ou en masse totale d'eau que la machine peut éliminer en un cycle. Le volume de la chambre à lui seul peut être trompeur, car la capacité utile dépend de l'épaisseur de la couche de produit tout en séchant dans un temps raisonnable. En règle générale, un remplissage plus épais ralentit considérablement le séchage, de sorte qu'une machine dotée d'une grande chambre et d'un petit condenseur peut traiter moins de produit que ses dimensions ne le suggèrent.
Température du piège froid et vide ultime
Deux chiffres décrivent le côté vide de la machine : la température la plus basse que le piège froid peut atteindre et la pression ultime que le système de pompage peut maintenir. Un piège plus froid capture plus de vapeur d'eau et raccourcit le cycle, tandis qu'une pression ultime plus faible élargit la gamme de solvants et de formulations pouvant être traitées. Les deux valeurs doivent être indiquées dans des conditions de travail, avec le piège chargé, plutôt que comme chiffres idéaux. L'abaissement rapide jusqu'au point de consigne et la récupération rapide après le dégivrage méritent également d'être vérifiés.
Plage de température et uniformité des étagères
La plage de température et l’uniformité des étagères déterminent les formulations que la machine peut gérer. Une large plage, allant d'environ moins 40 degrés Celsius pour la congélation à bien au-dessus de la température ambiante pour le séchage secondaire, offre la flexibilité nécessaire pour traiter à la fois des matières biologiques congelées et des produits alimentaires ou céramiques tolérants à la chaleur. L'uniformité sur toute la surface du rayon est tout aussi importante : une pente de quelques degrés entre l'avant et l'arrière d'un rayon fera sécher certains flacons plus rapidement que d'autres, produisant un lot avec une humidité résiduelle incohérente. Le contrôle indépendant des étagères ou le zonage est une fonctionnalité utile sur les unités plus grandes.
Consommation d'énergie et efficacité globale
La lyophilisation est gourmande en énergie car la réfrigération doit fonctionner en continu pendant des heures ou des jours tandis que la pompe à vide maintient une basse pression. Les principaux leviers d’efficacité sont la taille et l’isolation du piège froid, l’efficacité du compresseur frigorifique et la possibilité d’exécuter un cycle plus court et mieux optimisé. Un cycle bien conçu qui maintient le produit juste en dessous de sa température critique consomme beaucoup moins d'énergie qu'un cycle trop prudent, ce qui explique en partie pourquoi le développement du cycle et la surveillance du processus s'amortissent tout au long de la durée de vie de l'équipement.
Automatisation, Programmabilité et Maintenance
L'automatisation et la programmabilité séparent une armoire de séchage de base d'un véritable instrument de traitement. Recherchez le stockage des recettes, les rampes à plusieurs étapes, le contrôle automatique de la pression, l'exportation des données et les fonctions d'alarme et de verrouillage qui protègent le produit en cas de panne du vide ou de la réfrigération. Les exigences d'entretien méritent la même attention : les joints de porte, les étagères et le piège à froid nécessitent tous un nettoyage et un dégivrage périodiques ; la pompe à vide a besoin d'un service d'huile ou de filtre ; et le circuit de réfrigération doit être vérifié pour détecter les fuites. Les machines offrant un accès facile au condenseur et aux étagères, des supports d'étagères amovibles et des intervalles d'entretien clairement documentés sont plus simples et moins coûteuses à entretenir.
Candidatures et conseils de sélection
Industries et matériaux typiques
La lyophilisation sous vide est utilisée partout où un matériau humide doit être séché sans perdre sa structure ou son activité. Dans l'industrie pharmaceutique et biotechnologique, il stabilise les vaccins, les anticorps, les protéines, les produits plasmatiques et les réactifs de diagnostic, souvent dans des flacons scellés sous vide. Dans la transformation alimentaire, on produit du café instantané, des fruits secs, des herbes, des probiotiques et des plats cuisinés qui se réhydratent rapidement et conservent leur saveur. La science des matériaux l'utilise pour préparer des précurseurs de céramiques et de nanopoudres, des aérogels et des échafaudages poreux pour l'ingénierie tissulaire, tandis que les universités, les instituts de recherche et les laboratoires médico-légaux s'en servent pour la préparation d'échantillons, la conservation et l'archivage d'échantillons biologiques.
Quelle configuration convient à quel utilisateur
Le bon choix dépend de l'utilisateur. Les laboratoires d’enseignement et de recherche sont généralement mieux servis par une unité de paillasse compacte dotée d’un collecteur pour flacons et d’un petit ensemble d’étagères, qui couvre la plupart des travaux de préparation et de formulation des échantillons tout en gardant un encombrement et un prix modestes. Les groupes de développement qui ont besoin de cycles reproductibles et documentés doivent rechercher une machine de paillasse ou pilote de type étagère avec des recettes programmables, une mesure de la température du produit et un enregistrement des données. Les opérations de production nécessitent une plus grande capacité de condenseur, une température de stockage uniforme sur une vaste zone, un chargement automatisé et, dans les industries réglementées, une assistance à la validation et une documentation conviviale pour les audits. Les acheteurs qui souhaitent comparer les tailles de chambre, les valeurs nominales des condenseurs et les fonctionnalités de contrôle en un seul endroit peuvent consulter le Four de lyophilisation sous vide page de spécifications avant de demander un devis.
Foire aux questions
Tout matériau humide peut-il être lyophilisé ?
La plupart des matières aqueuses peuvent être séchées de cette manière, mais toutes ne sont pas faciles. Les solutions très diluées prennent beaucoup de temps car la machine doit éliminer une grande quantité d'eau, les matériaux ayant une faible température d'effondrement nécessitent une étagère plus froide et une rampe plus lente, et les produits contenant des solvants organiques nécessitent un condenseur et une pompe conçus pour ces vapeurs. Les échantillons à forte teneur en graisse ou en sucre peuvent également sécher lentement ou rester collants. En pratique, un petit essai sur une unité de paillasse constitue le moyen le plus fiable de déterminer si une formulation donnée est adaptée.
Pourquoi la température du piège froid est-elle si critique ?
Le piège froid est le seul endroit où la vapeur d’eau s’échappant du produit peut être reconvertie en glace. Si la surface du piège n'est pas assez froide, la pression de vapeur au-dessus augmente, la pression de la chambre suit et la force motrice de la sublimation disparaît ; le séchage s'arrête effectivement et la pompe peut être contaminée. En règle générale, le piège doit être de 15 à 20 degrés Celsius plus froid que la surface du produit la plus froide à tout moment du cycle. C'est pourquoi la température du piège est l'une des premières mesures à vérifier lorsqu'un lot se comporte de manière inattendue.
Combien de temps dure un cycle de lyophilisation ?
La durée du cycle dépend de l'échantillon, de la profondeur de remplissage et de la machine. Une fine couche de solution aqueuse dans une petite unité de paillasse peut finir pendant la nuit, tandis qu'une étagère complète de flacons de plusieurs centimètres de profondeur peut prendre de deux à quatre jours. La congélation elle-même peut durer une à plusieurs heures, le séchage primaire prend la plus grande partie du temps et le séchage secondaire ajoute quelques heures supplémentaires. Étant donné que le cycle est dominé par le transfert de chaleur et de masse plutôt que par la machine seule, le raccourcir signifie généralement optimiser la recette plutôt que d'acheter une pompe à vide plus grosse.
Produits associés
Contactez-nous
Notre équipe professionnelle vous répondra sous un jour ouvrable. N'hésitez pas à nous contacter !