
¿Qué es un horno de liofilización al vacío? Un dispositivo de secado a baja temperatura para uso en laboratorio
¿Qué es un horno de liofilización al vacío?
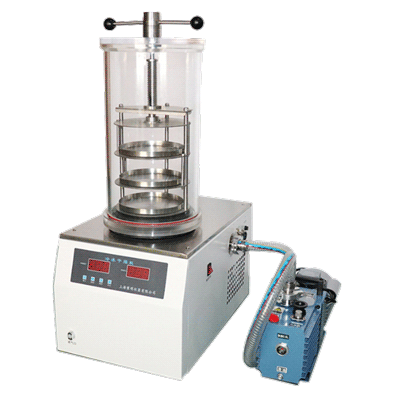
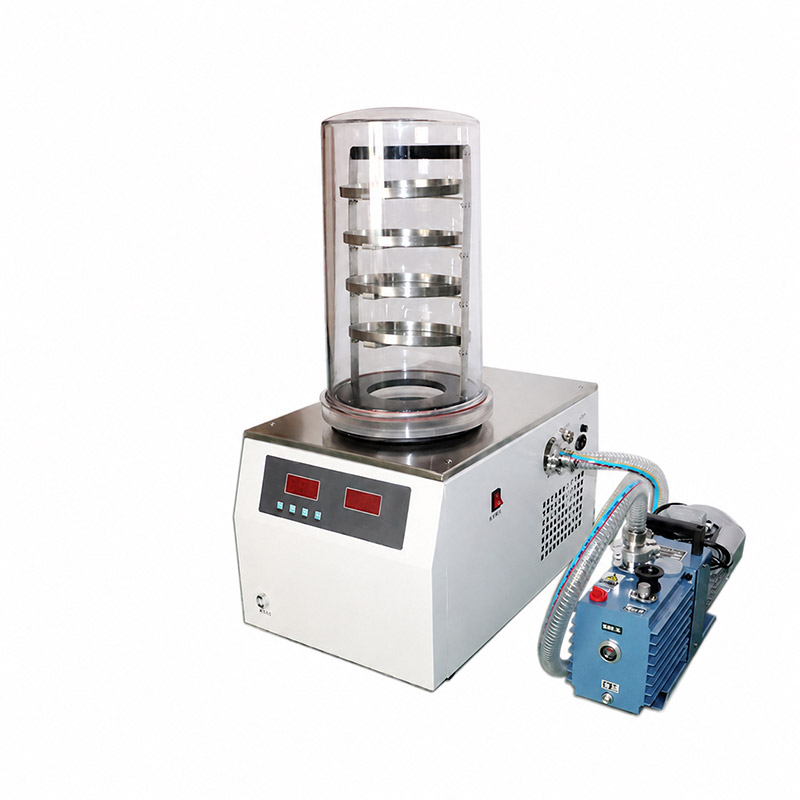
En esencia, un horno de liofilización al vacío es un sistema especializado de secado a baja temperatura que elimina el agua de un material mientras esa agua está congelada, combinando un vacío profundo con un calor cuidadosamente controlado. Los laboratorios, los desarrolladores farmacéuticos, los tecnólogos de alimentos y los investigadores de materiales lo utilizan para convertir muestras húmedas o congeladas (soluciones acuosas, suspensiones, tejidos biológicos, trozos de frutas y verduras, lodos cerámicos y polvos húmedos) en sólidos secos y porosos sin la contracción, la formación de costras y el daño por calor que causa el secado con aire caliente ordinario. Debido a que el agua sale por sublimación en lugar de evaporación, el producto mantiene su forma original, su estructura de poros internos y gran parte de su actividad química o biológica. El horno de liofilización al vacío ofrecido por TENCAN pertenece a esta familia de equipos y sigue la misma arquitectura básica: cámara estanca, estantes o colector con temperatura controlada, trampa de frío refrigerada y grupo de bombeo de vacío.
Funciones principales y principio de funcionamiento
La transformación básica: de una muestra húmeda a un sólido seco y poroso
La tarea fundamental del equipo es mover un material de un estado húmedo o congelado a un estado seco manteniendo el solvente (casi siempre agua) por debajo de su punto de congelación durante la mayor parte del ciclo. En un horno de secado convencional, el calor evapora el agua líquida; A medida que el líquido abandona la superficie, la tensión superficial empuja la matriz sólida hacia adentro y la muestra se contrae, endurece o agrieta. En un horno de liofilización, el agua se congela primero en su lugar y solo luego se elimina en forma de vapor. Debido a que no existe una interfaz líquido-vapor dentro del material, no hay nada que una la estructura. Lo que queda es una torta seca que conserva la geometría de la muestra congelada junto con una red de poros abiertos e interconectados donde solían estar los cristales de hielo. Esos poros son los que hacen que los productos liofilizados sean tan fáciles de rehidratar, disolver o moler.
Las tres etapas de un ciclo de liofilización
Las máquinas difieren ampliamente en tamaño y nivel de automatización, pero prácticamente todos los ciclos de liofilización siguen la misma secuencia de tres pasos: congelación, secado primario y secado secundario. Cada paso tiene su propia física, sus propios parámetros de control y su propia influencia en la calidad del producto terminado.
1. Congelación
La congelación fija el material en la forma que mantendrá durante el resto del proceso y decide qué tan grandes serán los cristales de hielo y, por lo tanto, los poros. La congelación lenta produce cristales grandes y poros gruesos; La congelación rápida produce muchos cristales pequeños y una estructura de poros fina y uniforme. Para las muestras biológicas, una tasa de congelación controlada ayuda a limitar el daño a las membranas celulares, mientras que para los trozos de comida y lodos cerámicos el objetivo habitual es un bloque completamente congelado sin bolsas de líquido en su interior. Una muestra que está sólo parcialmente congelada hervirá y salpicará una vez que se aplique el vacío, lo cual es una de las causas más comunes de una ejecución fallida.
2. Secado Primario (Sublimación)
El secado primario es la etapa más larga del ciclo. La presión de la cámara se reduce muy por debajo del punto triple del agua (aproximadamente 6,1 mbar) para que el hielo pueda pasar directamente al vapor sin derretirse nunca. Luego, el calor se entrega a través de los estantes o del entorno circundante, y ese calor impulsa el frente de sublimación lentamente hacia adentro desde la superficie congelada. La energía debe suministrarse a un ritmo que el material pueda tolerar: demasiado calor y el hielo se derrite o la estructura se ablanda y colapsa; muy poca y el ciclo se prolonga durante días. El vapor de agua liberado durante esta etapa no pasa directamente a través de la bomba de vacío; se captura en un condensador refrigerado, generalmente llamado trampa de frío.
3. Secado Secundario (Desorción)
Una vez que el último hielo se ha sublimado, el producto todavía contiene agua unida física o químicamente a la matriz sólida. El secado secundario elimina esta humedad residual elevando gradualmente la temperatura del estante mientras se mantiene el vacío hasta el final del ciclo. Aquí el agua se desorbe en lugar de sublimar, y el proceso es más suave y lento que el secado primario. La humedad residual es uno de los atributos de calidad más importantes de un producto liofilizado: demasiada agua acorta la vida útil y fomenta el apelmazamiento o el crecimiento microbiano, mientras que el secado excesivo desperdicia energía y puede degradar compuestos sensibles. Los valores objetivo suelen estar en el rango de uno a tres por ciento de humedad, según el material y su uso previsto.
Parámetros clave del proceso y su efecto en el producto
Un puñado de parámetros determinan si un lote resulta como una torta intacta y uniforme o como una masa colapsada y parcialmente derretida. Todos ellos se configuran a través del sistema de control de la máquina.:
- Presión de la cámara establece la fuerza impulsora para la sublimación. Una presión más baja acelera el secado pero también elimina el calor más lentamente y aumenta el riesgo de formación de espuma.
- Temperatura del estante suministra la energía para la sublimación y desorción y debe permanecer por debajo de la temperatura de colapso o fusión de la formulación en todo momento.
- Tasa de congelación y temperatura de congelación final. determine el tamaño de los poros, el área de superficie específica y la facilidad con la que se rehidrata la torta seca.
- Tarifas de rampa y tiempos de espera definir qué tan rápido se mueven los estantes entre los puntos de ajuste y cuánto dura cada paso; Los cambios abruptos son una causa común de fallas en los lotes.
- Temperatura del condensador debe permanecer muy por debajo de la temperatura del producto; de lo contrario, el vapor no queda atrapado de manera eficiente y el vacío se deteriora.
Principales tipos y configuraciones
Liofilizadores de colector (matraz)
Los liofilizadores múltiples son la configuración más simple y asequible. Las muestras precongeladas se guardan en matraces de fondo redondo o contenedores pequeños que se conectan a puertos en un colector conectado a la trampa de frío, y se aplica vacío directamente al exterior de cada contenedor. Debido a que los matraces pueden girarse en un baño frío o dejarse a temperatura ambiente mientras se secan, la entrada de calor no está controlada en gran medida, por lo que este diseño es adecuado para soluciones acuosas con un bajo contenido de sólidos, cultivos bacterianos y celulares y una detección rápida de nuevas formulaciones en lugar de productos biológicos delicados que requieren un perfil térmico preciso.
Liofilizadores tipo estante (bandeja)
Los liofilizadores de estante colocan el producto en bandejas, viales o ampollas que descansan directamente sobre estantes con temperatura controlada dentro de la cámara de vacío. Los mismos estantes pueden enfriar el producto para su congelación in situ y luego calentarlo en una rampa programada para el secado primario y secundario, lo que hace que todo el ciclo sea reproducible de un lote a otro. Debido a que el calor llega al producto por conducción a través del estante, el secado es más rápido y más uniforme que en un colector, y los viales se pueden tapar automáticamente al vacío al final del ciclo para proteger el producto seco de la humedad. Esta es la configuración normalmente elegida para trabajos farmacéuticos, biológicos y con polvos de alto valor.
Elegir entre tamaños y configuraciones
Los liofilizadores también se dividen por escala. Las unidades de sobremesa con un volumen de cámara de unos pocos litros están destinadas a la investigación y el desarrollo, el análisis de formulaciones y la preparación de muestras pequeñas. Los sistemas a escala piloto, generalmente de decenas de litros, cierran la brecha entre el laboratorio y la producción y se utilizan para estudios a escala, lotes clínicos y fabricación de pequeño volumen. Las unidades de producción se construyen como gabinetes más grandes o como sistemas de túnel continuo y están optimizadas para el rendimiento, la temperatura uniforme de los estantes y la carga y descarga automática. La escala importa porque un ciclo desarrollado en una unidad de mesa no se transfiere a una máquina de producción sin ajuste.
Componentes centrales y tecnologías clave
Sistema de cámara de vacío y estante
La cámara de vacío es el recipiente a presión en el que tiene lugar todo el proceso. Suele estar fabricado en acero inoxidable, con una puerta frontal o superior sellada con una junta y provista de una ventana de visualización para que el operador pueda observar el producto. En el interior, los estantes actúan como fuente de calor y soporte para bandejas, viales o platos; son huecos o contienen canales de fluido incrustados a través de los cuales circula un fluido caloportador. La planitud de los estantes, el espaciado y el acabado de la superficie afectan la uniformidad con la que el calor llega a cada recipiente y, por lo tanto, la uniformidad del lote terminado.
Condensador (trampa de frío) y circuito de refrigeración
El condensador, o trampa de frío, es el componente que posibilita el secado continuo. El vapor de agua que sale del producto queda atrapado en forma de hielo en bobinas o placas mantenidas a una temperatura muy por debajo del producto, normalmente entre -40 y -85 grados Celsius, según la aplicación. Si la trampa no está lo suficientemente fría, el vapor pasa a la bomba de vacío, la presión aumenta y el secado se detiene. La capacidad de la trampa, es decir, la cantidad de hielo que puede contener antes de descongelarla, establece el límite práctico en el tamaño del lote, por lo que una regla útil es elegir una trampa cuya capacidad de hielo exceda cómodamente el contenido total de agua del lote más grande que desee utilizar.
Sistema de bombeo al vacío
Una bomba de vacío de paletas rotativas o de desplazamiento seco, a veces respaldada por un soplador Roots en sistemas más grandes, mantiene la baja presión dentro de la cámara. La bomba no elimina el vapor de agua directamente durante el secado primario; su trabajo es eliminar los gases no condensables que se filtran y mantener la cámara en el punto de ajuste. Las bombas selladas con aceite necesitan cambios de aceite y trampas regulares para evitar la contaminación por agua y solventes, mientras que las bombas secas evitan la migración de aceite y son preferidas cuando hay vapores de solventes presentes. El vacío máximo que puede alcanzar la bomba, junto con la estanqueidad de la cámara, definen la presión más baja alcanzable.
Sistema de Control, Programación y Registro de Datos
Los liofilizadores modernos están controlados por un microprocesador o PLC con una interfaz de pantalla táctil. El operador crea una receta de puntos de ajuste de temperatura y presión con velocidades de rampa y tiempos de retención, y el controlador la ejecuta automáticamente mientras registra la temperatura del estante, la temperatura del producto de termopares o sensores de resistencia, la presión de la cámara y el tiempo transcurrido. El registro de datos es importante por dos razones: permite diagnosticar un lote fallido y, en entornos regulados, proporciona la documentación necesaria para demostrar que el ciclo se ejecutó según lo especificado. Algunos controladores también ofrecen límites de alarma, monitoreo remoto y niveles de acceso de usuarios.
Indicadores clave de desempeño y puntos de selección
Capacidad de secado y volumen de lote
La capacidad de secado generalmente se expresa como el volumen de la cámara, la cantidad de estantes o bandejas o la masa total de agua que la máquina puede eliminar en un ciclo. El volumen de la cámara por sí solo puede ser engañoso, porque la capacidad útil depende de qué tan gruesa pueda ser la capa del producto mientras se seca en un tiempo razonable. Como regla práctica, un relleno más espeso ralentiza considerablemente el secado, por lo que una máquina con una cámara grande y un condensador pequeño puede manejar menos producto de lo que sugieren sus dimensiones.
Temperatura de la trampa fría y vacío máximo
Dos números describen el lado de vacío de la máquina: la temperatura más baja que puede alcanzar la trampa fría y la presión máxima que puede soportar el sistema de bombeo. Una trampa más fría captura más vapor de agua y acorta el ciclo, mientras que una presión final más baja amplía la gama de disolventes y formulaciones que se pueden procesar. Ambos valores deben indicarse en condiciones de trabajo, con la trampa cargada, y no como cifras ideales. También vale la pena comprobar el descenso rápido hasta el punto de ajuste y la recuperación rápida después de la descongelación.
Rango de temperatura y uniformidad del estante
El rango de temperatura y la uniformidad de los estantes deciden qué formulaciones puede manejar la máquina. Un amplio rango, desde aproximadamente -40 grados Celsius para la congelación hasta muy por encima de la temperatura ambiente para el secado secundario, brinda la flexibilidad para procesar tanto material biológico congelado como alimentos o productos cerámicos tolerantes al calor. La uniformidad en toda el área del estante es igualmente importante: un gradiente de unos pocos grados entre el frente y la parte posterior de un estante secará algunos viales más rápido que otros, produciendo un lote con humedad residual inconsistente. El control independiente de estantes o la zonificación es una característica útil en unidades más grandes.
Consumo de energía y eficiencia general
La liofilización consume mucha energía porque la refrigeración debe funcionar continuamente durante horas o días mientras la bomba de vacío mantiene una presión baja. Los principales factores de eficiencia son el tamaño y el aislamiento de la trampa de frío, la eficiencia del compresor de refrigeración y la capacidad de ejecutar un ciclo más corto y mejor optimizado. Un ciclo bien diseñado que mantiene el producto justo por debajo de su temperatura crítica utiliza mucha menos energía que uno demasiado cauteloso, lo cual es una de las razones por las que el desarrollo del ciclo y el monitoreo del proceso se amortizan a lo largo de la vida útil del equipo.
Automatización, Programabilidad y Mantenimiento
La automatización y la programabilidad separan un gabinete de secado básico de un instrumento de proceso genuino. Busque almacenamiento de recetas, rampas de varios pasos, control automático de presión, exportación de datos y funciones de alarma y bloqueo que protejan el producto si falla el vacío o la refrigeración. Los requisitos de mantenimiento merecen la misma atención: los sellos y juntas de las puertas, los estantes y la trampa de frío necesitan limpieza y descongelación periódicas; la bomba de vacío necesita servicio de aceite o filtro; y se debe revisar el circuito de refrigeración para detectar fugas. Las máquinas con fácil acceso al condensador y a los estantes, soportes de estantes extraíbles e intervalos de servicio claramente documentados son más sencillos y económicos de mantener en funcionamiento.
Aplicaciones y consejos de selección
Industrias y materiales típicos
La liofilización al vacío se utiliza siempre que se deba secar un material húmedo sin perder su estructura o actividad. En la industria farmacéutica y biotecnológica estabiliza vacunas, anticuerpos, proteínas, productos plasmáticos y reactivos de diagnóstico, a menudo en viales sellados al vacío. En el procesamiento de alimentos produce café instantáneo, frutos secos, hierbas, probióticos y platos preparados que se rehidratan rápidamente y mantienen su sabor. La ciencia de materiales lo utiliza para preparar precursores cerámicos y de nanopolvos, aerogeles y estructuras porosas para la ingeniería de tejidos, mientras que universidades, institutos de investigación y laboratorios forenses confían en él para la preparación de muestras, la preservación y el archivo de muestras biológicas.
¿Qué configuración se adapta a qué usuario?
La elección correcta depende del usuario. Los laboratorios de enseñanza e investigación suelen contar mejor con una unidad de mesa compacta con un colector para matraces y un pequeño juego de estantes, que cubre la mayor parte del trabajo de preparación y formulación de muestras manteniendo el tamaño y el precio modestos. Los grupos de desarrollo que necesitan ciclos reproducibles y documentados deben buscar una máquina piloto o de mesa tipo estante con recetas programables, medición de la temperatura del producto y registro de datos. Las operaciones de producción necesitan una mayor capacidad del condensador, una temperatura uniforme en los estantes en un área amplia, carga automatizada y, en industrias reguladas, soporte de validación y documentación fácil de auditar. Los compradores que quieran comparar tamaños de cámaras, clasificaciones de condensadores y características de control en un solo lugar pueden revisar el Horno de liofilización al vacío página de especificaciones antes de solicitar una cotización.
Preguntas frecuentes
¿Se puede liofilizar cualquier material húmedo?
La mayoría de los materiales acuosos se pueden secar de esta manera, pero no todos son fáciles. Las soluciones muy diluidas toman mucho tiempo porque la máquina debe eliminar una gran cantidad de agua, los materiales con una temperatura de colapso baja requieren un estante más frío y una rampa más lenta, y los productos que contienen solventes orgánicos necesitan un condensador y una bomba aptos para esos vapores. Las muestras con un alto contenido de grasa o azúcar también pueden secarse lentamente o permanecer pegajosas. En la práctica, una pequeña prueba en una unidad de mesa es la forma más confiable de determinar si una formulación determinada es adecuada.
¿Por qué la temperatura de la trampa fría es tan crítica?
La trampa de frío es el único lugar donde el vapor de agua que sale del producto puede volver a convertirse en hielo. Si la superficie de la trampa no está lo suficientemente fría, la presión de vapor sobre ella aumenta, seguida de la presión de la cámara y la fuerza impulsora de la sublimación desaparece; el secado se detiene efectivamente y la bomba puede contaminarse. Como regla general, la trampa debe estar entre 15 y 20 grados Celsius más fría que la superficie más fría del producto en cualquier punto del ciclo. Es por eso que la temperatura de la trampa es una de las primeras lecturas para verificar cuando un lote se comporta inesperadamente.
¿Cuánto tiempo dura un ciclo de liofilización?
La duración del ciclo depende de la muestra, la profundidad de llenado y la máquina. Una capa delgada de una solución acuosa en una pequeña unidad de mesa puede terminar durante la noche, mientras que un estante lleno de viales de varios centímetros de profundidad puede tardar de dos a cuatro días. La congelación en sí puede durar de una a varias horas, el secado primario ocupa la mayor parte del tiempo y el secado secundario agrega algunas horas más. Debido a que el ciclo está dominado por la transferencia de calor y masa y no solo por la máquina, acortarlo generalmente significa optimizar la receta en lugar de comprar una bomba de vacío más grande.
Productos relacionados
Contáctenos
Nuestro equipo profesional le responderá en el plazo de un día laborable. ¡No dude en contactarnos!