
自動電動打錠機とは何ですか?タブレット製造用のベンチトップマシン
自動電動打錠機とは何ですか?
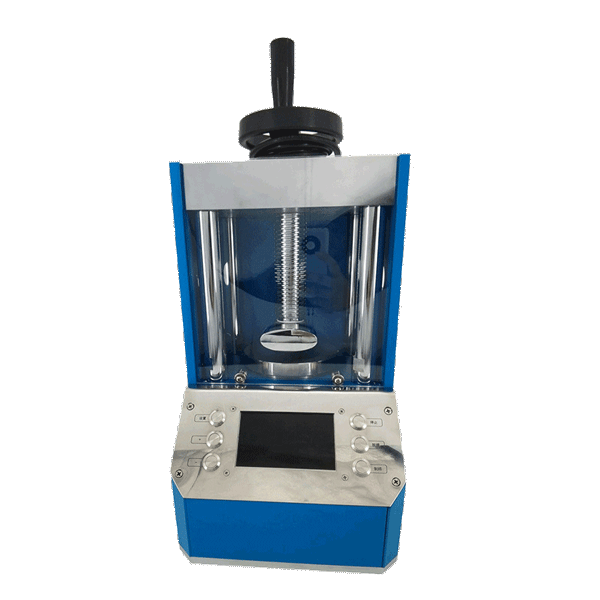
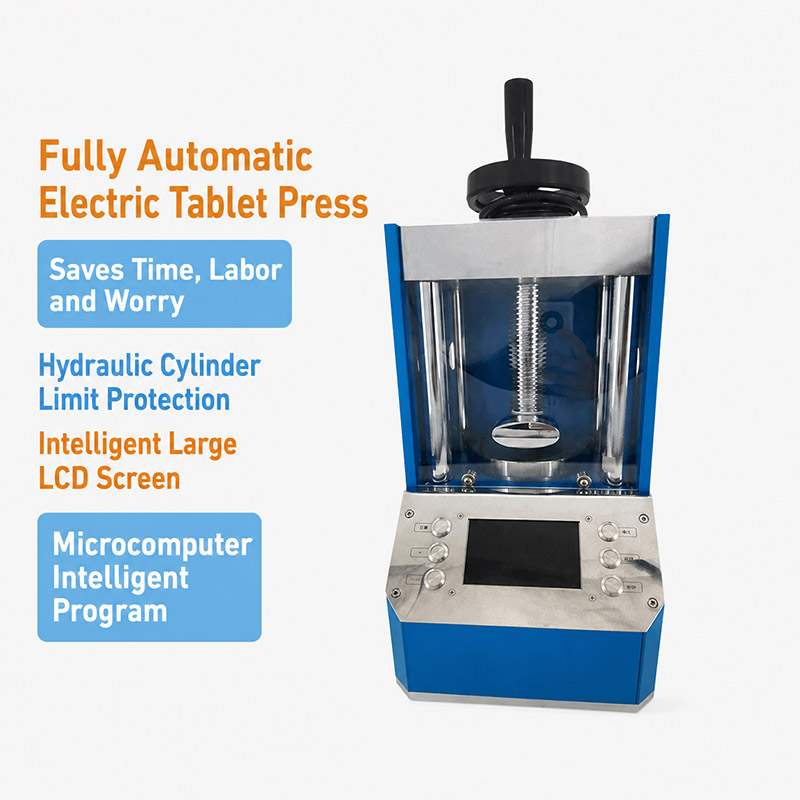
簡単に言えば、 自動電動打錠機 は、研究室、パイロット プラント、および小規模生産ユニットが、ルースパウダーまたは粒状ブレンドを、再現可能な形状、重量、硬度を備えた固体錠剤に加工するために使用するコンパクトな圧縮機です。 「自動」という言葉は、機械の仕組みを表しています。金型の充填、粉末の計量、パンチの移動、圧縮、錠剤の排出はすべて、手動レバーではなく電気モーターと制御システムによって実行されます。 「電動」という言葉は、油圧ベンチプレスや純粋に機械式のハンドプレスとは区別されます。実際の結果は、工業用打錠機の小型版のように動作する機械です。同じ設定で同じ圧縮サイクルを何度も繰り返すことができます。これはまさに、配合物が開発されている場合、粉末ブレンドがスクリーニングされている場合、または研究やテストのために成形サンプルの小バッチが必要な場合に必要なものです。
コア機能と動作原理
この機械の基本的な機能は状態の変換です。つまり、緩い空気で満たされた粉体層が、緻密で機械的に安定した圧縮体に変換されます。これは、粉砕、混合、乾燥、焼結とは根本的に異なる操作です。材料は除去されず、意図的に熱も加えられません。代わりに、粉末粒子は強制的に密着、再配置、変形され、多くの配合ではバインダーまたは冷間圧接によって結合されます。したがって、打錠機は材料の性質を変えるのではなく、その材料がどのように充填されるか、そしてその粒子が互いにどれだけ強く保持されるかを変更します。
これを達成するために、マシンは 3 つの重要な部分を中心に構築されています。ダイはタブレットの直径を定義し、圧縮中に粉末を保持する精密な穴です。下部パンチはダイの底を閉じ、粉末がどの程度の深さに沈むかを設定します。上パンチが金型内に降下して圧力を加えます。これらの部品の周囲には、粉末を供給するホッパーまたはフィード シュー、完成した錠剤を金型から持ち上げる排出機構、および圧縮サイクルと呼ばれることが多いシーケンス全体を調整する制御システムが配置されています。
ステージ 1: ダイへの充填と計量
最初の段階では、下部パンチがダイ内の規定の深さに配置され、既知の体積の空のキャビティが残ります。粉末はホッパーから、通常はダイテーブル上をスライドするフィードシューを通って流れ、そのキャビティを満たす。キャビティの容積はパンチの位置によって固定されるため、充填深さは錠剤の重量を制御する最初で最も重要な要素です。キャビティが深くなるとより多くの粉末が受け入れられ、より重い錠剤が生成され、キャビティが浅ければより軽い錠剤が生成されます。正確に充填するには、粉末が適度によく流れる必要があります。流動性の低いブレンドは充填が不均一になる傾向があり、後に錠剤ごとの重量のばらつきとして現れます。これが、造粒、流動促進剤の添加、または粉末の簡単な前処理が、プレス設定自体と同じくらい重要である理由です。
ステージ 2: 圧縮と滞留
ダイに充填されると、余分な粉末が削り取られ、上パンチが下降します。パンチが下降すると、まず粉体層が再配置され、粒子が互いに滑り落ちて粒子間の空隙を埋めます。次に、圧力が上昇すると、粒子は弾性的に変形し始め、次に塑性的に変形し、脆い粒子が破壊する可能性があります。粒子間の接触面積が増大し、粒子間の結合が形成され、成形体の機械的強度が向上します。電動プレスでは、パンチはカム、偏心機構、またはねじ機構を介してモーターによって駆動されるため、圧縮力と下降速度はオペレーターの腕ではなくコントローラーによって設定されます。
見落とされがちですが、錠剤の品質に大きな影響を与えるパラメータの 1 つは滞留時間、つまり粉末が最大圧力下で過ごす時間の長さです。滞留時間は、材料がどの程度完全に変形できるか、および圧縮体からどれだけの空気が逃げることができるかを制御します。パンチの上昇が速すぎると、錠剤内部に閉じ込められた空気が膨張し、錠剤が水平に割れたり、錠剤の上部が剥がれたりするキャッピングまたはラミネートが発生する可能性があります。プログラム可能な電気プレスを使用すると、滞留や減圧などの圧縮プロファイルを調整できるため、難しい粉末を割れることなく圧縮できます。
ステージ 3: 排出と弾性回復
圧縮後、上部パンチが後退し、下部パンチが上昇して完成した錠剤を金型から押し出します。取り出しは重要な瞬間です。錠剤と金型の壁の間の摩擦は、成形体を取り出すのにかなりの力が必要になる可能性があることを意味し、その摩擦によって金型に傷がついたり、錠剤の端が損傷したりする可能性があります。配合者は、ステアリン酸マグネシウムなどの潤滑剤や慎重に研磨した金型表面を使用してこれを管理します。排出された後も、錠剤は少量の弾性回復を起こし、厚みがわずかに戻ることがあります。これが、錠剤の厚さが通常短い静置期間の後に測定される理由であり、同じ配合でも 2 つの異なる機械でわずかに異なる結果が得られる理由です。
主なタイプと構成の選択肢
打錠機は一般に 2 つの方法でグループ化されます。1 つはサイクルのどの程度が自動化されているか、もう 1 つは圧縮ステーションが含まれているかどうかです。両方の分類を理解することは、購入者が機械を目の前の作業に適合させるのに役立ちます。
手動、半自動、全自動電動プレス
手動プレスは、ハンドレバーまたはハンドホイールを使用して力を生成します。これは安価で、オペレータに直接的な触覚フィードバックを提供しますが、2 人のオペレータが同じタブレットを作成することはほとんどないため、疲れるし、時間がかかり、再現するのが困難です。半自動機械はサイクルの一部を電動化し、オペレーターは材料の積み下ろしを行います。全自動電動打錠機は、粉末の供給から排出までのシーケンス全体を電動化するため、同じプログラムを無限に繰り返すことができます。配合開発、品質管理サンプル、小バッチ生産の場合、通常、自動電動タイプが再現性とベンチトップの設置面積との間の最良の妥協点となります。
シングルパンチおよびロータリー構成
シングルパンチプレスには 1 つのダイと 1 対のパンチがあります。サイクルごとに 1 つのタブレットを生成するため、研究、小規模バッチ、高価または希少な材料に最適です。意味のあるサンプルのセットを生成するには、数グラムの実験用粉末で十分です。輪転機は回転タレットに多数のパンチ アンド ダイ ステーションを搭載しているため、複数の錠剤が同時に圧縮され、生産量が大幅に増加します。回転機械は工業生産の主流を占めていますが、充填して安定させるにははるかに大量の材料が必要であり、工具の変更もより複雑です。自動電動卓上プレスはシングルパンチファミリーに属し、通常は大型の回転装置の上流または横で使用されます。
工具、金型、タブレットの形状
タブレットの形状はプレス本体ではなくツーリングに由来するため、フレキシブルなプレスは幅広い金型を受け入れることができます。円形、楕円形、長円形、四角形、および特殊な形状のダイスはすべて可能であり、平面、凹面、面取りされたパンチ面も可能です。深い凹面ツールでは形状を正確に再現するためにより高い圧縮力が必要となる場合がありますが、非常に薄い錠剤では充填深さをより厳密に制御する必要があります。多層錠剤やコアを含む錠剤の場合、追加の供給機能と位置合わせ機能が必要となるため、購入者は機械を選択する前に利用可能なツールの範囲を確認する必要があります。
コアコンポーネントと主要テクノロジー
打錠の原理は単純ですが、自動電動プレスの信頼性は、いくつかのよく設計されたサブシステムに依存します。これらが何であるかを理解すると、ビルドの品質を判断し、メンテナンスを計画することが容易になります。
モーターと駆動システム
モーターとそのトランスミッションは、プレス機がどれくらいの力を伝達できるか、そしてそれをどれだけスムーズに伝達できるかを決定します。カムまたは偏心機構を駆動するギア付きモーターは、予測可能な力曲線を生成します。ネジ駆動システムは低速で大きな力を発揮します。どのようなメカニズムであっても、重要な特性は、負荷をかけた状態での安定した速度、最小限のバックラッシュ、およびダイの詰まりがパンチを損傷しないようにする過負荷保護です。可変速ドライブでは、通常、ゆっくりと運転すると重量の均一性が向上するため、オペレータは速度と引き換えに安定性を得ることができます。
パンチ、ダイ、フィードのアセンブリ
パンチとダイのセットは機械の心臓部です。工具は通常、硬化鋼、または研磨性または金属に敏感な粉末の場合はセラミックまたは超硬で作られています。パンチとダイの間の隙間は非常に小さく保たれているため、粉末が横に漏れることはありません。また、ダイの壁の摩擦が排出力と錠剤の品質に直接影響するため、表面仕上げが重要です。ダイの上では、ホッパーとフィードシューが粉末を分配し、調整可能なスクレーパーまたはレベラーが最終的にキャビティ内に残る材料の量を決定します。
制御システム、監視および安全性
最新の自動電動プレスは、多くの場合タッチ スクリーンやキーパッドを備えたデジタル コントローラーを使用して、圧縮力、サイクル速度、充填深さ、排出深さを設定します。保存されたレシピにより、研究室は数か月後に一連の条件を再現できます。これはトレーサビリティにとって不可欠です。安全機能には通常、インターロックされたガード、緊急停止ボタン、および一部の設計では、異常なサイクルにフラグを立てる力または圧力の監視が含まれます。印刷機がプログラム可能な場合、圧縮力やサイクル数などのデータを記録できることが多く、これは内部レポートや監査の文書化に役立ちます。
洗浄性と摩耗部品
粉末は汚れやすく、共同研究室では相互汚染が非常に危険であるため、材料に触れる部分は簡単に取り外して掃除できる必要があります。特別な工具を使わずに交換できる工具、溶剤に耐える表面、細かい粉塵に強いシールを探してください。摩耗部品は通常、パンチ、ダイ、シールです。スペアを手元に置いておくと、ダウンタイムが大幅に短縮されます。
KPIと選定ポイント
自動電動打錠機を比較する場合、カタログの光沢よりも、いくつかの測定可能な指標がはるかに重要です。次のセクションでは、何を探すべきかをまとめます。
スループットとタブレットサイズの範囲
通常、生産量は 1 時間あたりまたは 1 分あたりの錠剤として見積もられますが、現実的な数値は錠剤のサイズとプレスされる材料によって異なります。 1 時間あたり数千個の小さくて流れやすい錠剤を製造できるプレス機では、大きな錠剤や粘着性のある錠剤を処理できるのははるかに少ないかもしれません。同様に重要なのは、サイズウィンドウ、つまり錠剤の最大直径と最小直径、最大充填深さ、したがって錠剤の最大重量、および最大厚さです。新しい製剤でより大きな錠剤やより厚い錠剤が必要になると、ウィンドウが狭い機械はすぐに制限されてしまいます。
圧縮力、重量均一性、硬度
圧縮力によって、粉末を圧縮できるかどうか、および得られる錠剤の硬さが決まります。力は通常、キロニュートンまたはトンで表され、天井が高いほど、硬い、脆い、または粗い材料に対してより多くの余裕が得られます。ただし、ピーク力は話の半分にすぎません。あるサイクルから次のサイクルまでのその力の一貫性が、均一な錠剤の重量と硬度を生み出すのです。プレスが充填深さをどのように制御するか (機械的停止、サーボ位置決め、または完全にプログラム可能な深さを通じて)、およびその制御が長期にわたってどの程度再現可能であるかを尋ねてください。
エネルギー効率、自動化、メンテナンス
ベンチトッププレスは適度な電力を消費するため、エネルギーコストが決定要因になることはほとんどありません。さらに重要なのは、材料と時間の意味での効率、つまりバッチをいかに迅速に実行できるか、セットアップ中にどれだけ材料の損失が少ないかです。これは自動化のレベルによって決まります。プログラム可能なレシピ、自動充填と排出、パラメータのデジタル記録はすべて、オペレータに依存する変動を軽減します。メンテナンス面では、注油が必要かどうか、およびその頻度、ドライブが防塵に密閉されているかどうか、メーカーが工具、スペアパーツ、および明確な文書を供給しているかどうかを確認してください。わかりやすいマニュアルと利用可能なスペアを備えた印刷機は、不明瞭な部品や製造中止された部品を備えた印刷機よりもはるかに長く生産性を維持できます。
申請と選択のアドバイス
自動電動打錠機は、粉末を圧縮した状態で評価する必要がある場所に設置されています。代表的なフィールドには次のものがあります。:
- 医薬品および栄養補助食品の開発。製剤をスケールアップする前に、溶解、硬度、破砕性をテストするために試用錠剤が作成されます。
- セラミック、触媒、電池、金属の粉末をディスクまたはペレットに圧縮して焼結、導電率測定、密度分析を行う材料研究。
- 化学および食品加工。触媒ペレット、塩および調味料のタブレット、洗剤のタブレット、および特殊な形状が形成されます。
- 教育および品質管理の研究室。この装置により、学生や技術者は圧縮、工具、プロセス制御を実際に体験できます。
作品の材質や規模に応じて選択してください。目的が限られた材料での配合スクリーニングである場合は、幅広いツーリング範囲、正確な低力制御、簡単な金型交換、小さい最小バッチサイズを備えたプレスを優先します。試験や販売のために錠剤を小さなバッチで製造する必要がある場合は、より高いスループット、プログラム可能なレシピ、および再現可能な重量制御を探してください。研磨性のあるセラミックまたは金属粉末が含まれる場合は、工具および接触面がそれらの材料用に指定されていることを確認し、耐摩耗性の金型を検討してください。どのような場合でも、サプライヤーが実際に必要なダイ サイズを提供していることを確認してください。多くの場合、機械自体よりも工具の入手可能性によってプレスが制限されるためです。最後に、印刷機を組織が必要とする文書に合わせます。再現可能な設定と記録可能なパラメータにより、監査と内部レビューがはるかに簡単になります。
さらに詳しく知りたい方はこちら
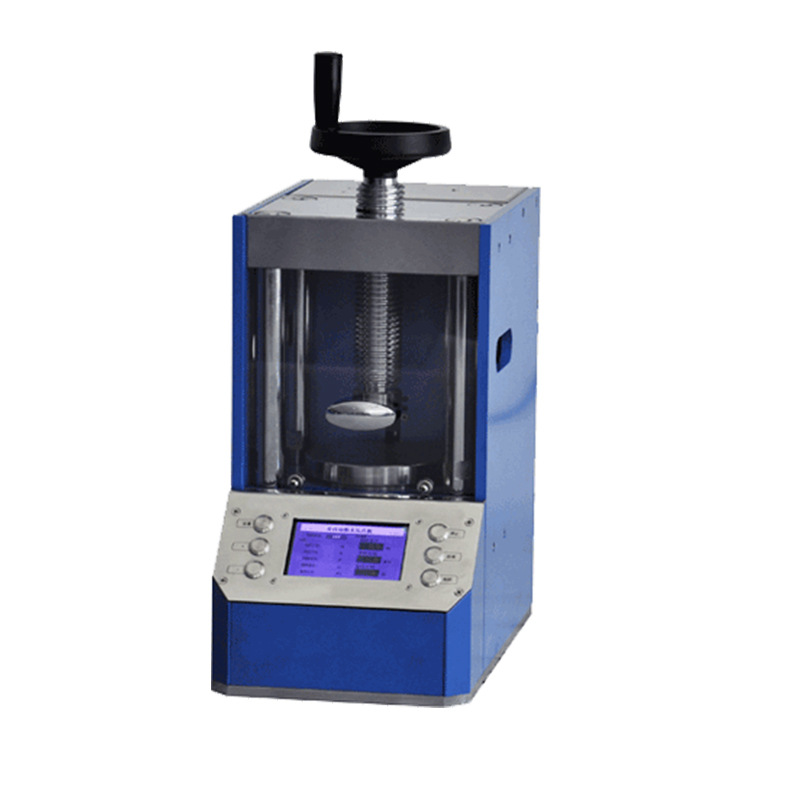
この記事で紹介しているマシンは、 自動電動打錠機 プレス成形範囲では、工具オプション、技術パラメータ、追加の製品画像がリストされています。粉体研究室用の圧縮装置を比較している場合、同じカタログで関連する製品もカバーしています。 ベンチトップ錠剤ソリューション、製品ページは依然として、独自のアプリケーションにとって重要な仕様を確認するための最も信頼できる場所です。
関連製品
お問い合わせ
当社の専門チームが1営業日以内に返信します。お気軽にお問い合わせください。