
Qu'est-ce qu'une presse à comprimés électrique automatique ? Une machine de paillasse pour la fabrication de comprimés
Qu'est-ce qu'une presse à comprimés électrique automatique ?
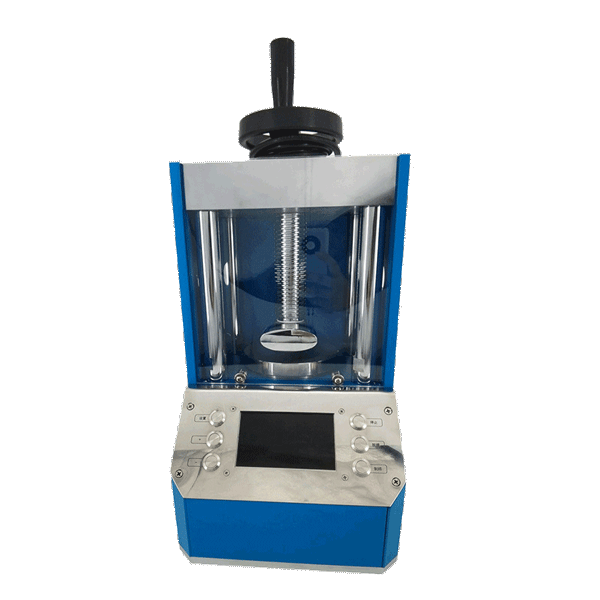
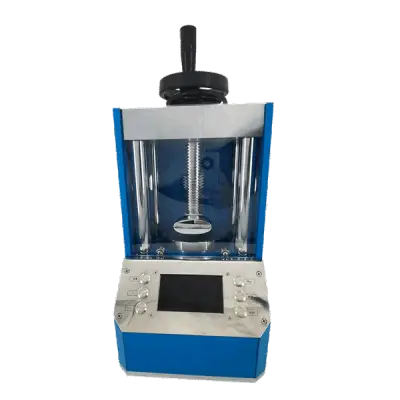
En termes simples, un presse à comprimés électrique automatique est une machine de compression compacte que les laboratoires, les usines pilotes et les petites unités de production utilisent pour transformer des poudres libres ou des mélanges granulaires en comprimés solides avec une forme, un poids et une dureté reproductibles. Le mot « automatique » décrit le fonctionnement de la machine : le remplissage des matrices, le dosage de la poudre, le mouvement du poinçon, la compression et l'éjection des comprimés sont tous effectués par un moteur électrique et un système de commande plutôt que par un levier manuel. Le mot « électrique » le distingue des presses d'établi hydrauliques et des presses manuelles purement mécaniques. Le résultat pratique est une machine qui se comporte comme une version miniature d'une presse à comprimés industrielle : elle peut répéter le même cycle de compression encore et encore avec les mêmes réglages, ce qui est exactement ce qui est nécessaire lorsqu'une formulation est en cours de développement, qu'un mélange de poudres est examiné ou qu'un petit lot d'échantillons façonnés est requis pour la recherche et les tests.
Fonction principale et principe de fonctionnement
La fonction de base de la machine est une transformation d’état : un lit de poudre libre rempli d’air est transformé en un compact dense et mécaniquement stable. Il s’agit d’une opération fondamentalement différente du broyage, du mélange, du séchage ou du frittage. Aucun matériau n'est retiré et aucune chaleur n'est intentionnellement ajoutée ; au lieu de cela, les particules de poudre sont forcées d'entrer en contact étroit, réarrangées, déformées et, dans de nombreuses formulations, liées entre elles par un liant ou par soudage à froid. Une presse à comprimés ne change donc pas ce qu'est un matériau : elle change la façon dont ce matériau est emballé et la force avec laquelle ses particules s'accrochent les unes aux autres.
Pour y parvenir, la machine est construite autour de trois parties essentielles. La filière est un alésage de précision qui définit le diamètre du comprimé et retient la poudre pendant la compression. Le poinçon inférieur ferme le fond de la matrice et définit la profondeur de la poudre. Le poinçon supérieur descend dans la matrice pour appliquer une pression. Autour de ces pièces se trouvent une trémie ou un sabot d'alimentation qui délivre la poudre, un mécanisme d'éjection qui soulève le comprimé fini hors de la filière et un système de contrôle qui coordonne l'ensemble de la séquence, souvent appelé cycle de compression.
Première étape : remplir et mesurer la filière
Dans un premier temps, le poinçon inférieur est positionné à une profondeur définie à l'intérieur de la matrice, laissant une cavité vide d'un volume connu. La poudre s'écoule de la trémie, généralement à travers un sabot d'alimentation qui glisse sur la table de filière et remplit cette cavité. Étant donné que le volume de la cavité est fixé par la position du poinçon, la profondeur de remplissage est le premier et le plus important contrôle du poids du comprimé : une cavité plus profonde accepte plus de poudre et produit un comprimé plus lourd, tandis qu'une cavité moins profonde en produit un plus léger. Pour que le remplissage soit précis, la poudre doit s'écouler raisonnablement bien. Les mélanges avec un faible débit ont tendance à se remplir de manière inégale, ce qui se manifeste plus tard par une variation de poids d'un comprimé à l'autre. C'est pourquoi la granulation, l'ajout d'un agent de glissement ou le simple préconditionnement d'une poudre sont souvent aussi importants que les réglages de la presse eux-mêmes.
Deuxième étape : compression et maintien
Une fois la filière remplie, l'excédent de poudre est gratté et le poinçon supérieur descend. Au fur et à mesure que le poinçon descend, le lit de poudre est d'abord réorganisé : les particules glissent les unes sur les autres et remplissent les vides entre elles. Puis, à mesure que la pression augmente, les particules commencent à se déformer élastiquement puis plastiquement, et les particules fragiles peuvent se fracturer. La zone de contact entre les particules augmente, des liaisons interparticulaires se forment et le compact développe une résistance mécanique. Dans une presse électrique, le poinçon est entraîné par un moteur via un mécanisme à came, excentrique ou à vis, de sorte que la force de compression et la vitesse de descente sont réglées par le contrôleur plutôt que par le bras de l'opérateur.
Un paramètre facile à négliger mais qui a un effet important sur la qualité des comprimés est le temps de séjour : la durée pendant laquelle la poudre passe sous une pression maximale. Le temps de séjour contrôle le degré de déformation du matériau et la quantité d'air qui peut s'échapper du compact. Si le poinçon monte trop rapidement, l'air emprisonné à l'intérieur du comprimé se dilate et peut provoquer un bouchage ou un laminage, où le comprimé se divise horizontalement ou son sommet se sépare. Les presses électriques programmables permettent de régler le profil de compression, y compris le maintien et la décompression, afin que les poudres difficiles puissent être compactées sans se fissurer.
Troisième étape : éjection et récupération élastique
Après compression, le poinçon supérieur se retire et le poinçon inférieur se lève pour pousser le comprimé fini hors de la matrice. L'éjection est un moment critique : la friction entre le comprimé et la paroi du die signifie qu'une force considérable peut être nécessaire pour libérer le compact, et cette friction peut rayer le die ou endommager les bords du comprimé. Les formulateurs y parviennent avec des lubrifiants tels que le stéarate de magnésium ou avec des surfaces de matrice soigneusement polies. Une fois éjecté, le comprimé peut encore subir une légère récupération élastique, remontant légèrement en épaisseur. C'est pourquoi l'épaisseur des comprimés est généralement mesurée après une courte période de décantation, et pourquoi la même formulation peut donner des résultats légèrement différents sur deux machines différentes.
Principaux types et choix de configuration
Les presses à comprimés sont généralement regroupées de deux manières : selon le degré d'automatisation du cycle et selon le nombre de stations de compression qu'elles contiennent. Comprendre les deux classifications aide un acheteur à adapter une machine au travail à accomplir.
Presses électriques manuelles, semi-automatiques et entièrement automatiques
Une presse manuelle utilise un levier à main ou un volant pour générer une force. Il est peu coûteux et donne à l'opérateur un retour tactile direct, mais il est fatiguant, lent et difficile à reproduire, car deux opérateurs produiront rarement des tablettes identiques. Une machine semi-automatique motorise une partie du cycle pendant que l'opérateur charge et décharge le matériel. Une presse à comprimés électrique entièrement automatique motorise toute la séquence, de l'alimentation en poudre à l'éjection, afin que le même programme puisse être répété indéfiniment. Pour le développement de formulations, le contrôle qualité des échantillons et la production en petits lots, le type électrique automatique constitue généralement le meilleur compromis entre reproductibilité et encombrement sur table.
Configurations à poinçon unique et rotatives
Une presse à un seul poinçon comporte une matrice et une paire de poinçons. Il produit un comprimé par cycle, ce qui le rend idéal pour la recherche, les petits lots et les matériaux coûteux ou rares : quelques grammes d'une poudre expérimentale suffisent pour produire un ensemble significatif d'échantillons. Une presse rotative transporte de nombreuses stations de poinçonnage et de matrice sur une tourelle rotative, de sorte que plusieurs comprimés sont compressés simultanément et que le rendement augmente considérablement. Les machines rotatives dominent la production industrielle, mais elles nécessitent des quantités de matériaux beaucoup plus importantes pour être remplies et stabilisées, et leurs changements d'outillage sont plus complexes. La presse d'établi électrique automatique appartient à la famille des monopoinçons et est généralement utilisée en amont ou à côté d'équipements rotatifs de plus grande taille.
Outillage, matrices et forme de tablette
La géométrie de la tablette provient de l'outillage et non du corps de la presse. Une presse flexible est donc une presse qui accepte une large gamme de matrices. Des matrices rondes, ovales, oblongues, carrées et de forme spéciale sont toutes possibles, tout comme des faces de poinçon plates, concaves et biseautées. Les outils concaves profonds peuvent nécessiter une force de compression plus élevée pour reproduire la forme avec précision, tandis que les comprimés très fins exigent un contrôle plus strict de la profondeur de remplissage. Pour les comprimés multicouches ou contenant un noyau, des fonctionnalités d'alimentation et d'alignement supplémentaires sont nécessaires, c'est pourquoi les acheteurs doivent confirmer la gamme d'outils disponibles avant de choisir une machine.
Composants de base et technologies clés
Bien que le principe de la compression soit simple, la fiabilité d’une presse électrique automatique dépend d’une poignée de sous-systèmes bien conçus. Savoir de quoi il s’agit permet de juger plus facilement de la qualité de la construction et de planifier l’entretien.
Le moteur et le système d'entraînement
Le moteur et sa transmission déterminent la force que la presse peut fournir et la douceur avec laquelle elle la délivre. Un motoréducteur entraînant une came ou un excentrique produit une courbe de force prévisible ; un système à vis fournit une force élevée à faible vitesse. Quel que soit le mécanisme, les caractéristiques importantes sont une vitesse stable sous charge, un jeu minimal et une protection contre les surcharges, afin qu'une matrice coincée n'endommage pas le poinçon. Les entraînements à vitesse variable permettent à l'opérateur d'échanger la vitesse contre la cohérence, car un fonctionnement lent améliore généralement l'uniformité du poids.
Ensemble poinçon, matrice et alimentation
Le jeu de poinçons et de matrices est le cœur de la machine. L'outillage est normalement en acier trempé ou, pour les poudres abrasives ou sensibles aux métaux, en céramique ou en carbure. Les espaces entre le poinçon et la matrice sont très réduits afin que la poudre ne puisse pas s'échapper latéralement, et l'état de surface est important car le frottement sur la paroi de la matrice affecte directement la force d'éjection et la qualité du comprimé. Au-dessus de la filière, une trémie et un sabot d'alimentation distribuent la poudre, tandis qu'un grattoir ou un niveleur réglable détermine la quantité de matériau qui reste finalement dans la cavité.
Système de contrôle, surveillance et sécurité
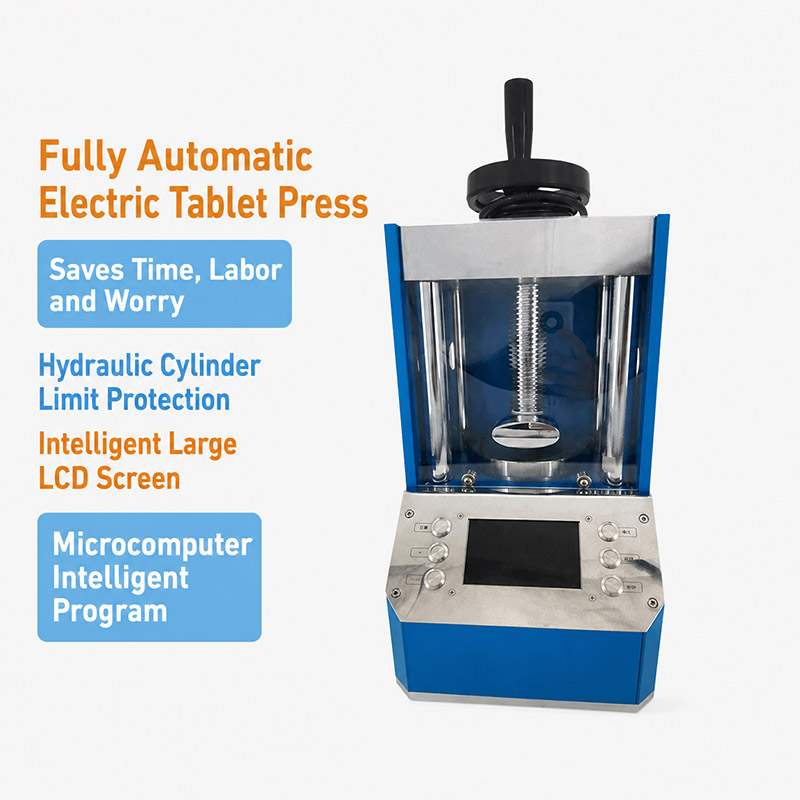
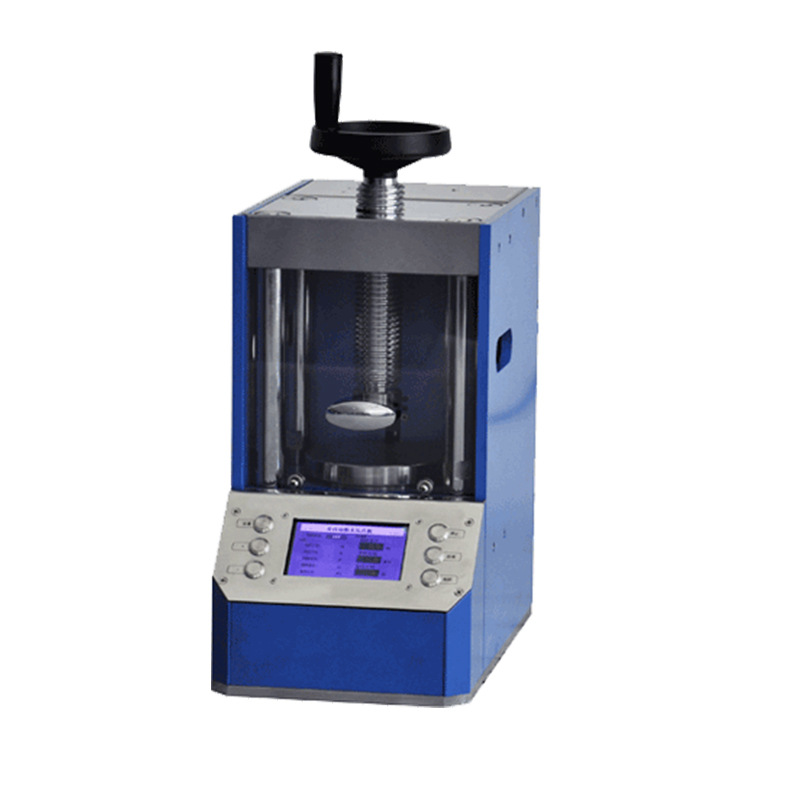
Les presses électriques automatiques modernes utilisent un contrôleur numérique, souvent doté d'un écran tactile ou d'un clavier, pour régler la force de compression, la vitesse de cycle, la profondeur de remplissage et la profondeur d'éjection. Les recettes stockées permettent au laboratoire de reproduire un ensemble de conditions des mois plus tard, ce qui est essentiel pour la traçabilité. Les dispositifs de sécurité comprennent généralement des protections verrouillées, des boutons d'arrêt d'urgence et, dans certaines conceptions, une surveillance de la force ou de la pression qui signale un cycle anormal. Lorsque la presse est programmable, des données telles que la force de compression ou le nombre de cycles peuvent souvent être enregistrées, ce qui permet de documenter les rapports et audits internes.
Nettoyabilité et pièces d'usure
Parce que les poudres sont salissantes et que la contamination croisée constitue un risque réel dans un laboratoire partagé, les pièces qui touchent le matériau doivent être faciles à retirer et à nettoyer. Recherchez des outils pouvant être remplacés sans outils spéciaux, des surfaces qui tolèrent les solvants et des joints qui résistent aux poussières fines. Les pièces d'usure sont généralement les poinçons, les matrices et les joints ; garder les pièces de rechange à portée de main réduit considérablement les temps d’arrêt.
Indicateurs de performance clés et points de sélection
Lorsque l’on compare les presses à comprimés électriques automatiques, quelques indicateurs mesurables comptent bien plus que la brillance du catalogue. Les sections suivantes résument ce qu'il faut rechercher.
Plage de débit et de taille de tablette
Le rendement est généralement indiqué en comprimés par heure ou par minute, mais le chiffre réaliste dépend de la taille des comprimés et du matériau pressé. Une presse capable de produire des milliers de petits comprimés fluides par heure peut en gérer beaucoup moins de gros ou de collants. La fenêtre de taille est tout aussi importante : le diamètre maximum et minimum du comprimé, la profondeur de remplissage maximale et donc le poids maximum du comprimé et l'épaisseur maximale. Une machine avec une fenêtre étroite sera limitée dès qu'une nouvelle formulation nécessite un comprimé plus gros ou plus épais.
Force de compression, consistance du poids et dureté
La force de compression détermine si une poudre peut être compactée et quelle sera la dureté du comprimé obtenu. La force est généralement exprimée en kilonewtons ou en tonnes, et un plafond plus élevé donne plus de marge pour les matériaux durs, cassants ou grossiers. Cependant, la force maximale ne représente que la moitié de l’histoire : la constance de cette force d’un cycle à l’autre est ce qui produit un poids et une dureté uniformes des comprimés. Demandez comment les commandes de la presse remplissent la profondeur – que ce soit via une butée mécanique, un positionnement servo ou une profondeur entièrement programmable – et dans quelle mesure ce contrôle est reproductible sur une longue période.
Efficacité énergétique, automatisation et maintenance
Les presses de table consomment peu d’énergie, le coût énergétique est donc rarement le facteur décisif. Ce qui compte le plus, c'est l'efficacité en termes de matériel et de temps : la rapidité avec laquelle un lot peut être exécuté et le peu de matériel perdu lors de la configuration. Le niveau d'automatisation détermine cela. Les recettes programmables, le remplissage et l'éjection automatiques et l'enregistrement numérique des paramètres réduisent tous la variabilité dépendante de l'opérateur. Côté maintenance, vérifiez si une lubrification est nécessaire et à quelle fréquence, si le variateur est étanche à la poussière et si le fabricant fournit l'outillage, les pièces de rechange et une documentation claire. Une presse dotée d’un manuel compréhensible et de pièces de rechange disponibles restera productive bien plus longtemps qu’une presse dont les pièces sont obscures ou abandonnées.
Candidatures et conseils de sélection
Les presses à comprimés électriques automatiques apparaissent partout où une poudre doit être évaluée sous forme compactée. Les champs typiques incluent:
- Développement pharmaceutique et nutraceutique, où des comprimés d'essai sont fabriqués pour des tests de dissolution, de dureté et de friabilité avant qu'une formulation ne soit mise à l'échelle.
- Recherche sur les matériaux, où les poudres de céramique, de catalyseur, de batterie et de métal sont pressées en disques ou en pastilles pour le frittage, la mesure de conductivité ou l'analyse de densité.
- Transformation chimique et alimentaire, où sont formés des pastilles de catalyseur, des comprimés de sel et d'assaisonnement, des comprimés de détergent et des formes spéciales.
- Laboratoires d'enseignement et de contrôle qualité, où l'équipement donne aux étudiants et aux techniciens une expérience pratique de la compression, de l'outillage et du contrôle des processus.
La sélection doit suivre le matériel et l’ampleur du travail. Si l'objectif est de cribler des formulations avec un matériau limité, privilégiez une presse dotée d'une large gamme d'outils, d'un contrôle précis à faible force, de changements de matrice faciles et d'une petite taille de lot minimale. Si les comprimés doivent être produits en petits lots à des fins de test ou de vente, recherchez un débit plus élevé, des recettes programmables et un contrôle de poids reproductible. Si des céramiques abrasives ou des poudres métalliques sont impliquées, vérifiez que les outils et les surfaces de contact sont spécifiés pour ces matériaux et envisagez des matrices résistantes à l'usure. Dans tous les cas, vérifiez que le fournisseur fournit les tailles de matrice dont vous avez réellement besoin, car la disponibilité des outils limite souvent davantage une presse que la machine elle-même. Enfin, adaptez la presse à la documentation dont votre organisation a besoin : des réglages reproductibles et des paramètres enregistrables simplifient grandement les audits et les examens internes.
Où en savoir plus
La machine décrite dans cet article est la presse à comprimés électrique automatique dans la gamme de formage à la presse, où sont répertoriés les options d'outillage, les paramètres techniques et des images de produits supplémentaires. Si vous comparez des équipements de compression pour un laboratoire de poudres, le même catalogue couvre également les équipements associés. solutions de préparation de comprimés de paillasse, et la page produit reste l'endroit le plus fiable pour confirmer les spécifications importantes pour votre propre application.
Produits associés
Contactez-nous
Notre équipe professionnelle vous répondra sous un jour ouvrable. N'hésitez pas à nous contacter !