
Was ist eine automatische elektrische Tablettenpresse? Eine Tischmaschine zum Tabletieren
Was ist eine automatische elektrische Tablettenpresse?
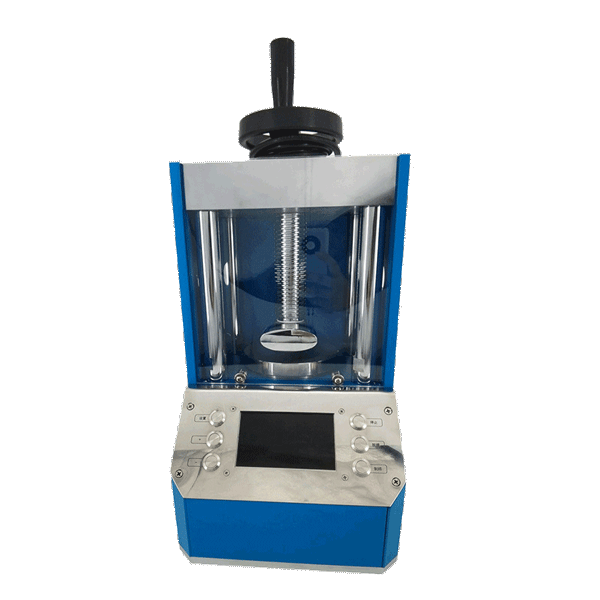
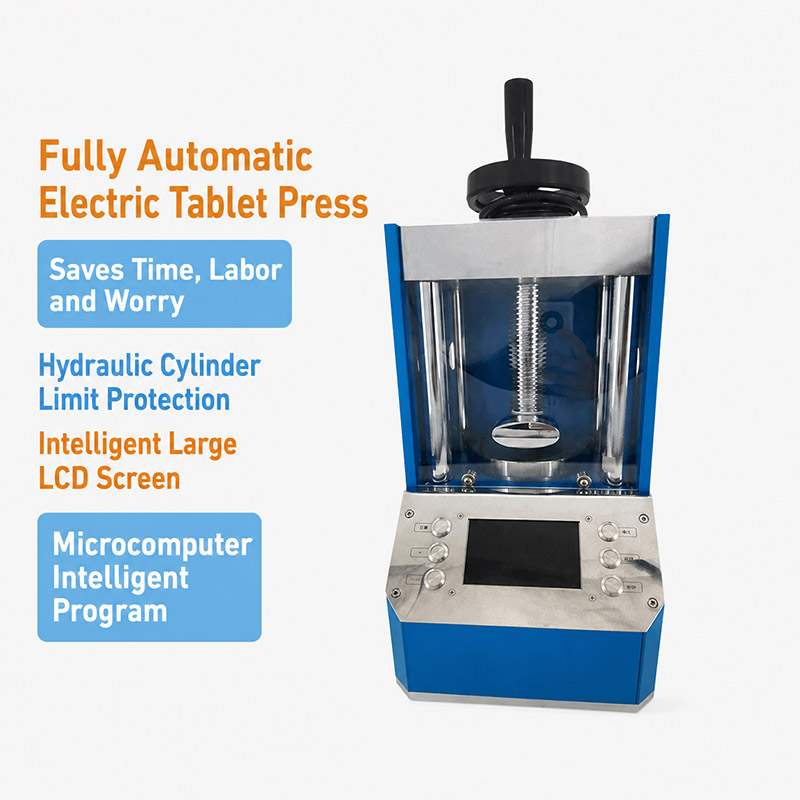
Einfach ausgedrückt, ein automatische elektrische Tablettenpresse ist eine kompakte Kompressionsmaschine, mit der Labore, Pilotanlagen und kleine Produktionseinheiten lose Pulver oder körnige Mischungen in feste Tabletten mit wiederholbarer Form, Gewicht und Härte umwandeln. Das Wort „automatisch“ beschreibt, wie die Maschine funktioniert: Matrizenbefüllung, Pulverdosierung, Stempelbewegung, Kompression und Tablettenauswurf erfolgen alle durch einen Elektromotor und ein Steuerungssystem und nicht durch einen handbetätigten Hebel. Das Wort „elektrisch“ unterscheidet es vom hydraulischen Bankdrücken und vom rein mechanischen Handdrücken. Das praktische Ergebnis ist eine Maschine, die sich wie eine Miniaturversion einer industriellen Tablettenpresse verhält – sie kann den gleichen Kompressionszyklus immer wieder mit den gleichen Einstellungen wiederholen, was genau das ist, was benötigt wird, wenn eine Formulierung entwickelt, eine Pulvermischung gesiebt wird oder eine kleine Charge geformter Proben für Forschungs- und Testzwecke benötigt wird.
Kernfunktion und Arbeitsprinzip
Die Grundfunktion der Maschine ist eine Zustandsumwandlung: Ein lockeres, luftgefülltes Pulverbett wird in einen dichten, mechanisch stabilen Pressling umgewandelt. Dabei handelt es sich um einen grundsätzlich anderen Vorgang als Mahlen, Mischen, Trocknen oder Sintern. Es wird kein Material abgetragen und keine Wärme gezielt zugeführt; Stattdessen werden die Pulverpartikel in engen Kontakt gebracht, neu angeordnet, verformt und in vielen Formulierungen durch ein Bindemittel oder durch Kaltschweißen miteinander verbunden. Eine Tablettenpresse verändert daher nicht, was ein Material ist – sie verändert, wie dieses Material verpackt ist und wie stark seine Partikel aneinander haften.
Um dies zu erreichen, besteht die Maschine aus drei wesentlichen Teilen. Die Matrize ist eine Präzisionsbohrung, die den Durchmesser der Tablette definiert und das Pulver während der Kompression hält. Der untere Stempel verschließt den Boden der Matrize und bestimmt, wie tief das Pulver sitzt. Der Oberstempel senkt sich in die Matrize, um Druck auszuüben. Um diese Teile herum sitzen ein Trichter oder Zuführschuh, der das Pulver liefert, ein Auswurfmechanismus, der die fertige Tablette aus der Matrize hebt, und ein Steuersystem, das den gesamten Ablauf koordiniert, der oft als Kompressionszyklus bezeichnet wird.
Stufe eins: Füllen und Dosieren der Matrize
Im ersten Schritt wird der Unterstempel in einer definierten Tiefe in der Matrize positioniert und hinterlässt einen leeren Hohlraum mit bekanntem Volumen. Aus dem Trichter fließt Pulver, normalerweise durch einen Zuführschuh, der über den Matrizentisch gleitet und diesen Hohlraum füllt. Da das Volumen der Kavität durch die Position des Stempels festgelegt wird, ist die Fülltiefe die erste und wichtigste Kontrolle über das Tablettengewicht: Eine tiefere Kavität nimmt mehr Pulver auf und ergibt eine schwerere Tablette, während eine flachere Kavität eine leichtere Tablette ergibt. Damit die Füllung korrekt ist, muss das Pulver einigermaßen gut fließen. Mischungen mit schlechter Fließfähigkeit neigen dazu, sich ungleichmäßig zu füllen, was sich später in Gewichtsschwankungen von Tablette zu Tablette zeigt. Aus diesem Grund sind die Granulierung, die Zugabe eines Gleitmittels oder die einfache Vorkonditionierung eines Pulvers oft genauso wichtig wie die Presseneinstellungen selbst.
Stufe zwei: Kompression und Verweilzeit
Sobald die Matrize gefüllt ist, wird das überschüssige Pulver abgekratzt und der Oberstempel senkt sich ab. Während sich der Stempel nach unten bewegt, wird zunächst das Pulverbett neu angeordnet – Partikel gleiten aneinander vorbei und füllen die Hohlräume zwischen ihnen. Mit steigendem Druck beginnen sich die Partikel dann zunächst elastisch und dann plastisch zu verformen, und spröde Partikel können brechen. Die Kontaktfläche zwischen den Partikeln vergrößert sich, es bilden sich Bindungen zwischen den Partikeln und der Pressling entwickelt mechanische Festigkeit. Bei einer elektrischen Presse wird der Stempel von einem Motor über einen Nocken-, Exzenter- oder Schraubenmechanismus angetrieben, sodass die Druckkraft und die Abwärtsgeschwindigkeit durch die Steuerung und nicht durch den Arm des Bedieners eingestellt werden.
Ein Parameter, der leicht übersehen wird, aber einen großen Einfluss auf die Tablettenqualität hat, ist die Verweilzeit: die Zeitspanne, die das Pulver unter maximalem Druck verbringt. Die Verweilzeit steuert, wie vollständig sich das Material verformen kann und wie viel Luft aus dem Pressling entweichen kann. Wenn der Stempel zu schnell ansteigt, dehnt sich die in der Tablette eingeschlossene Luft aus und kann zum Verschließen oder Laminieren führen, wobei die Tablette horizontal spaltet oder sich die Oberseite löst. Programmierbare elektrische Pressen ermöglichen die Abstimmung des Kompressionsprofils, einschließlich Verweilzeit und Dekompression, so dass schwierige Pulver ohne Rissbildung verdichtet werden können.
Stufe drei: Auswurf und elastische Erholung
Nach der Kompression zieht sich der Oberstempel zurück und der Unterstempel hebt sich, um die fertige Tablette aus der Matrize zu drücken. Das Auswerfen ist ein kritischer Moment: Durch die Reibung zwischen der Tablette und der Matrizenwand ist möglicherweise eine beträchtliche Kraft erforderlich, um den Pressling zu lösen, und die Reibung kann die Matrize zerkratzen oder die Kanten der Tablette beschädigen. Dies gelingt den Formulierern mit Gleitmitteln wie Magnesiumstearat oder mit sorgfältig polierten Werkzeugoberflächen. Nach dem Auswerfen kann es sein, dass das Tablet noch eine kleine elastische Erholung erfährt und leicht in die Dicke zurückspringt. Aus diesem Grund wird die Tablettendicke in der Regel nach einer kurzen Einschwingzeit gemessen und die gleiche Rezeptur kann auf zwei unterschiedlichen Maschinen leicht unterschiedliche Ergebnisse liefern.
Haupttypen und Konfigurationsoptionen
Tablettenpressen werden üblicherweise in zwei Gruppen eingeteilt: nach dem Automatisierungsgrad des Zyklus und nach der Anzahl der Pressstationen, die sie enthalten. Das Verständnis beider Klassifizierungen hilft einem Käufer, eine Maschine an die jeweilige Arbeit anzupassen.
Manuelle, halbautomatische und vollautomatische Elektropressen
Eine Handpresse nutzt einen Handhebel oder ein Handrad zur Krafterzeugung. Es ist kostengünstig und gibt dem Bediener ein direktes taktiles Feedback, ist jedoch ermüdend, langsam und schwer zu reproduzieren, da zwei Bediener selten identische Tabletten produzieren. Eine halbautomatische Maschine motorisiert einen Teil des Zyklus, während der Bediener noch Material lädt und entlädt. Eine vollautomatische elektrische Tablettenpresse motorisiert den gesamten Ablauf von der Pulverzufuhr bis zum Auswurf, sodass das gleiche Programm unbegrenzt wiederholt werden kann. Für die Formulierungsentwicklung, Qualitätskontrollproben und Kleinserienproduktion ist der automatische elektrische Typ normalerweise der beste Kompromiss zwischen Reproduzierbarkeit und Platzbedarf auf dem Tisch.
Single-Punch- und Rotary-Konfigurationen
Eine Einzelstempelpresse besteht aus einer Matrize und einem Stempelpaar. Pro Zyklus wird eine Tablette produziert, was es ideal für die Forschung, kleine Chargen und teure oder knappe Materialien macht – ein paar Gramm eines experimentellen Pulvers reichen aus, um einen aussagekräftigen Probensatz herzustellen. Eine Rotationspresse trägt viele Stanz- und Matrizenstationen auf einem rotierenden Revolver, sodass mehrere Tabletten gleichzeitig komprimiert werden und der Ausstoß erheblich steigt. Rotationsmaschinen dominieren in der industriellen Produktion, sie benötigen jedoch viel größere Materialmengen zum Füllen und Stabilisieren und ihre Werkzeugwechsel sind komplexer. Die automatische elektrische Tischpresse gehört zur Familie der Einzelstempel und wird im Allgemeinen vor oder neben größeren Rotationsgeräten eingesetzt.
Werkzeuge, Matrizen und Tablettenform
Die Geometrie des Tablets ergibt sich aus dem Werkzeug und nicht aus dem Pressenkörper. Daher ist eine flexible Presse eine Presse, die eine große Auswahl an Matrizen akzeptiert. Möglich sind runde, ovale, längliche, quadratische und Sonderformen sowie flache, konkave und abgeschrägte Stempelflächen. Tief konkave Werkzeuge erfordern möglicherweise eine höhere Kompressionskraft, um die Form genau zu reproduzieren, während sehr dünne Tabletten eine genauere Kontrolle der Fülltiefe erfordern. Für mehrschichtige oder kernhaltige Tabletten sind zusätzliche Zuführ- und Ausrichtungsfunktionen erforderlich, weshalb Käufer sich vor der Auswahl einer Maschine über das verfügbare Werkzeugsortiment informieren sollten.
Kernkomponenten und Schlüsseltechnologien
Obwohl das Prinzip der Tablettierung einfach ist, hängt die Zuverlässigkeit einer automatischen elektrischen Presse von einer Handvoll ausgereifter Subsysteme ab. Wenn Sie diese kennen, können Sie die Bauqualität leichter beurteilen und die Wartung planen.
Das Motor- und Antriebssystem
Der Motor und sein Getriebe bestimmen, wie viel Kraft die Presse aufbringen kann und wie gleichmäßig sie diese ausübt. Ein Getriebemotor, der eine Nocke oder einen Exzenter antreibt, erzeugt eine vorhersehbare Kraftkurve; Ein schraubengetriebenes System liefert hohe Kraft bei niedriger Geschwindigkeit. Unabhängig vom Mechanismus sind die wichtigen Eigenschaften eine stabile Geschwindigkeit unter Last, ein minimales Spiel und ein Überlastschutz, damit eine verklemmte Matrize den Stempel nicht beschädigt. Antriebe mit variabler Geschwindigkeit ermöglichen es dem Bediener, Geschwindigkeit gegen Gleichmäßigkeit einzutauschen, da langsames Fahren normalerweise die Gleichmäßigkeit des Gewichts verbessert.
Stanz-, Matrizen- und Vorschubbaugruppe
Der Stempel- und Matrizensatz ist das Herzstück der Maschine. Werkzeuge bestehen normalerweise aus gehärtetem Stahl oder, für abrasive oder metallempfindliche Pulver, aus Keramik oder Hartmetall. Die Abstände zwischen Stempel und Matrize werden sehr klein gehalten, sodass das Pulver nicht seitlich austreten kann. Auch die Oberflächenbeschaffenheit ist wichtig, da die Reibung an der Matrizenwand sich direkt auf die Auswurfkraft und die Tablettenqualität auswirkt. Oberhalb der Matrize verteilen ein Trichter und ein Zuführschuh das Pulver, während ein verstellbarer Schaber oder eine Nivellierung bestimmt, wie viel Material letztendlich in der Kavität verbleibt.
Steuerungssystem, Überwachung und Sicherheit
Moderne automatische elektrische Pressen verwenden eine digitale Steuerung, oft mit Touchscreen oder Tastatur, um Kompressionskraft, Zyklusgeschwindigkeit, Fülltiefe und Auswurftiefe einzustellen. Durch gespeicherte Rezepte kann ein Labor Monate später eine Reihe von Bedingungen reproduzieren, was für die Rückverfolgbarkeit unerlässlich ist. Zu den Sicherheitsfunktionen gehören in der Regel verriegelte Schutzvorrichtungen, Not-Aus-Taster und in einigen Ausführungen eine Kraft- oder Drucküberwachung, die einen abnormalen Zyklus anzeigt. Bei programmierbaren Pressen können oft Daten wie Presskraft oder Taktzahl erfasst werden, was die Dokumentation für interne Berichte und Audits unterstützt.
Reinigungsfähigkeit und Verschleißteile
Da Pulver schmutzig sind und Kreuzkontaminationen in einem Gemeinschaftslabor ein echtes Risiko darstellen, sollten die Teile, die mit dem Material in Berührung kommen, leicht zu entfernen und zu reinigen sein. Suchen Sie nach Werkzeugen, die ohne Spezialwerkzeuge ausgetauscht werden können, nach Oberflächen, die Lösungsmittel vertragen, und nach Dichtungen, die feinstaubbeständig sind. Verschleißteile sind in der Regel Stempel, Matrizen und Dichtungen; Durch die Bevorratung von Ersatzteilen werden Ausfallzeiten erheblich verkürzt.
Wichtige Leistungsindikatoren und Auswahlpunkte
Beim Vergleich automatischer elektrischer Tablettenpressen sind einige messbare Indikatoren weitaus wichtiger als der Katalogglanz. In den folgenden Abschnitten wird zusammengefasst, worauf Sie achten sollten.
Durchsatz und Tablettengrößenbereich
Die Leistung wird normalerweise in Tabletten pro Stunde oder pro Minute angegeben, die realistische Zahl hängt jedoch von der Tablettengröße und dem zu pressenden Material ab. Eine Presse, die Tausende kleiner, leicht fließender Tabletten pro Stunde herstellen kann, schafft möglicherweise weitaus weniger große oder klebrige Tabletten. Ebenso wichtig ist das Größenfenster: der maximale und minimale Tablettendurchmesser, die maximale Fülltiefe und damit das maximale Tablettengewicht sowie die maximale Dicke. Eine Maschine mit einem schmalen Fenster wird an ihre Grenzen stoßen, sobald eine neue Rezeptur eine größere oder dickere Tablette benötigt.
Kompressionskraft, Gewichtskonsistenz und Härte
Die Kompressionskraft bestimmt, ob sich ein Pulver überhaupt verdichten lässt und wie hart die resultierende Tablette sein wird. Die Kraft wird normalerweise in Kilonewton oder Tonnen ausgedrückt, und eine höhere Obergrenze bietet mehr Spielraum für harte, spröde oder grobe Materialien. Die Spitzenkraft ist jedoch nur die halbe Wahrheit: Die Konstanz dieser Kraft von einem Zyklus zum nächsten sorgt für ein gleichmäßiges Tablettengewicht und eine gleichmäßige Härte. Fragen Sie, wie die Presse die Fülltiefe steuert – sei es durch einen mechanischen Anschlag, eine Servopositionierung oder eine vollständig programmierbare Tiefe – und wie reproduzierbar diese Steuerung über einen langen Zeitraum hinweg ist.
Energieeffizienz, Automatisierung und Wartung
Tischpressen haben einen geringen Stromverbrauch, sodass die Energiekosten selten der entscheidende Faktor sind. Wichtiger ist die Effizienz im Sinne von Material und Zeit: Wie schnell kann eine Charge bearbeitet werden und wie wenig Material geht beim Rüsten verloren? Der Grad der Automatisierung bestimmt dies. Programmierbare Rezepte, automatisches Befüllen und Auswerfen sowie die digitale Aufzeichnung von Parametern reduzieren die bedienerabhängige Variabilität. Überprüfen Sie auf der Wartungsseite, ob und wie oft eine Schmierung erforderlich ist, ob der Antrieb gegen Staub abgedichtet ist und ob der Hersteller Werkzeuge, Ersatzteile und eine klare Dokumentation bereitstellt. Eine Druckmaschine mit einem verständlichen Handbuch und verfügbaren Ersatzteilen bleibt viel länger produktiv als eine Druckmaschine mit unbekannten oder abgekündigten Teilen.
Bewerbungs- und Auswahlberatung
Automatische elektrische Tablettenpressen kommen überall dort zum Einsatz, wo ein Pulver in kompaktierter Form ausgewertet werden muss. Zu den typischen Feldern gehören::
- Pharmazeutische und nutrazeutische Entwicklung, bei der Versuchstabletten für Auflösungs-, Härte- und Bröckeligkeitstests hergestellt werden, bevor eine Formulierung vergrößert wird.
- Materialforschung, bei der Keramik-, Katalysator-, Batterie- und Metallpulver zum Sintern, zur Leitfähigkeitsmessung oder zur Dichteanalyse in Scheiben oder Pellets gepresst werden.
- Chemie- und Lebensmittelverarbeitung, wo Katalysatorpellets, Salz- und Gewürztabletten, Reinigungsmitteltabletten und Spezialformen geformt werden.
- Lehr- und Qualitätskontrolllabore, in denen die Ausrüstung Studenten und Technikern praktische Erfahrungen in den Bereichen Kompression, Werkzeugausstattung und Prozesskontrolle vermittelt.
Die Auswahl sollte sich nach dem Material und dem Umfang der Arbeit richten. Wenn das Ziel die Rezepturprüfung mit begrenztem Material ist, sollten Sie einer Presse mit einem breiten Werkzeugsortiment, präziser Steuerung bei geringem Kraftaufwand, einfachen Werkzeugwechseln und einer kleinen Mindestchargengröße den Vorzug geben. Wenn Tabletten zum Testen oder Verkauf in kleinen Chargen hergestellt werden müssen, achten Sie auf einen höheren Durchsatz, programmierbare Rezepte und eine wiederholbare Gewichtskontrolle. Wenn es sich um abrasive Keramik- oder Metallpulver handelt, prüfen Sie, ob die Werkzeuge und Kontaktflächen für diese Materialien spezifiziert sind, und ziehen Sie verschleißfeste Matrizen in Betracht. Vergewissern Sie sich in jedem Fall, dass der Lieferant die Matrizengrößen bereitstellt, die Sie tatsächlich benötigen, da die Werkzeugverfügbarkeit oft eine Presse stärker einschränkt als die Maschine selbst. Passen Sie schließlich die Druckmaschine an die Dokumentation an, die Ihr Unternehmen benötigt: Reproduzierbare Einstellungen und aufzeichnungsfähige Parameter machen Audits und interne Überprüfungen viel einfacher.
Wo Sie mehr erfahren können
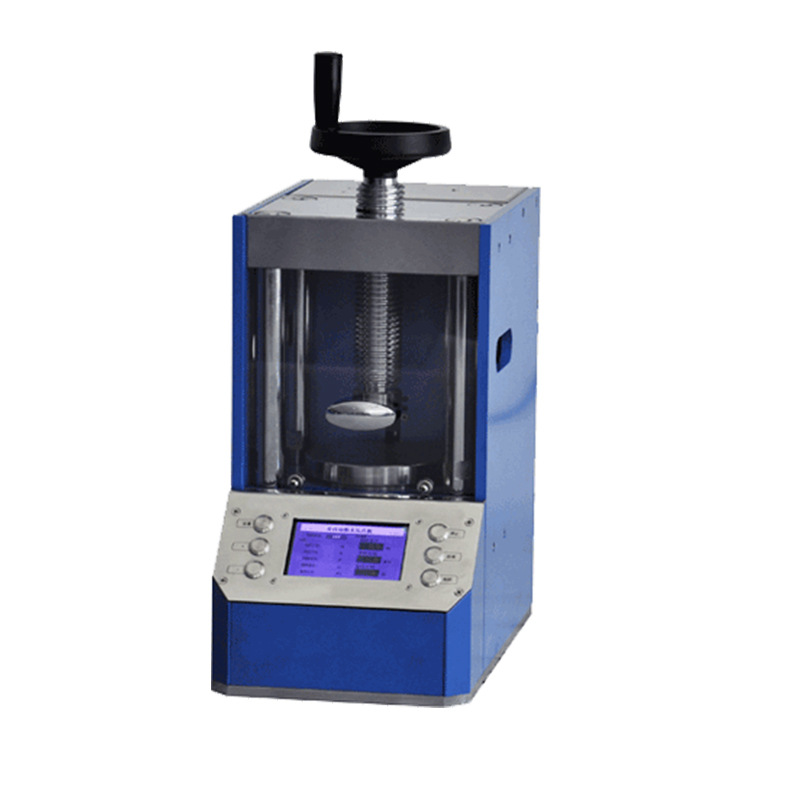
Die in diesem Artikel beschriebene Maschine ist die automatische elektrische Tablettenpresse im Bereich Pressformen, wo Werkzeugoptionen, technische Parameter und zusätzliche Produktbilder aufgeführt sind. Wenn Sie Kompressionsgeräte für ein Pulverlabor vergleichen, deckt derselbe Katalog auch verwandte Geräte ab Tischtablettierungslösungen, und die Produktseite bleibt der zuverlässigste Ort, um die Spezifikationen zu bestätigen, die für Ihre eigene Anwendung wichtig sind.
Ähnliche Produkte
Kontakt aufnehmen
Unser professionelles Team antwortet Ihnen innerhalb eines Werktages. Kontaktieren Sie uns jederzeit gern!